 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Алюминиевые сплавы для литья: практическое руководство по маркам, свойствам и выбору
Контент
- 1 Как работают обозначения литых алюминиевых сплавов
- 2 Наиболее распространенные алюминиевые сплавы для литья
- 3 Как процесс литья ограничивает выбор сплава
- 4 Какие свойства сплава имеют значение в реальных компонентах
- 5 Выбор сплава в зависимости от применения
- 6 Соображения проектирования, влияющие на выбор сплава
- 7 Часто задаваемые вопросы об алюминиевых сплавах для литья
- 7.1 Какая марка алюминия лучше всего подходит для литья?
- 7.2 ADC12 — это то же самое, что A383?
- 7.3 Можно ли анодировать детали из литого под давлением алюминия?
- 7.4 Что означает T6 в A356-T6?
- 7.5 Какой алюминиевый литейный сплав обладает наилучшей герметичностью?
- 7.6 Почему B390 используется в компрессорах и цилиндрах двигателей?
- 8 Практическая заключительная рекомендация
На ваш стол попадает рисунок с блоком материала, на котором написано только «алюминиевый сплав». Эта единственная линия может означать А356 для структурного кронштейна, А380 для крупногабаритного литого корпуса или Б390 для цилиндра компрессора, который должен выдерживать годы скользящего контакта. Выберите неправильный сплав, и первые прототипы могут выглядеть безупречно — затем после механической обработки появляются трещины, появляются утечки при испытаниях под давлением в партии из 2000 деталей, или анодированная отделка становится пятнистой и темной.
Вот прямой ответ перед подробностями. Для литья под высоким давлением практические значения по умолчанию составляют: А380 и А383 , где ADC12 является азиатским обозначением аналогичного сплава. Для литья под низким давлением, гравитации и литья в песчаные формы стандартными вариантами являются: А356 и 356 . Если в конструкции преобладает износ скольжения — гильзы цилиндров, цилиндры компрессора, поверхности подшипников — Б390 заслуживает оценки. Если коррозионная стойкость и косметический вид перевешивают грубую прочность, 518 это сплав для испытаний. Оставшаяся часть статьи объясняет эти выводы с помощью цифр, которые вы можете привести в разговоре с поставщиком.
Как работают обозначения литых алюминиевых сплавов
Литые алюминиевые сплавы в Северной Америке соответствуют четырехзначной системе Алюминиевой ассоциации с десятичной точкой. Первая цифра идентифицирует основной легирующий элемент, и сама по себе эта цифра расскажет вам большую часть того, что вам нужно знать о поведении сплава в форме и при эксплуатации.
- 1хх.х — Алюминий с содержанием алюминия 99,0% или выше, используемый в основном для электропроводников и химического оборудования.
- 2хх.х — медь как основной элемент. Это семейство обеспечивает самую высокую прочность среди всех литых алюминиевых сплавов после термообработки, но страдает коррозионная стойкость.
- 3хх.х — кремний с добавлением меди и/или магния. Это семейство «рабочих лошадок» как для литья под давлением, так и для гравитационного литья.
- 4xx.x — кремний в качестве основного элемента, обеспечивающий превосходную текучесть и герметичность для деталей, критически важных для утечек.
- 5xx.x — магний, обеспечивающий лучшую коррозионную стойкость и наиболее стабильное анодированное покрытие.
- 7xx.x - цинк, упрочняемый старением, обладающий высокой прочностью в литом состоянии, но менее распространенный при промышленном литье.
Что на самом деле означают цифры, буквы и десятичные дроби
Вторая цифра указывает на модификацию основного сплава; последние две цифры идентифицируют конкретный сплав внутри семейства. Десятичная дробь тоже имеет значение: x.x — форма отливки, x.xx — форма слитка. Буквенный префикс, например A в A356, означает более жесткие пределы содержания примесей, чем для небуквенного базового сплава. На практике спецификация типа А356-Т6 представляет собой полную инструкцию: семейство сплавов 3хх.х, модифицированный состав 356, более плотные примеси и термообработка Т6.
Краткое объяснение обозначений темперамента
Закалка пишется после сплава через дефис. Т6 означает термообработку на раствор с последующим искусственным старением — отпуск, который чаще всего указывается, когда конструкционная отливка должна выдерживать нагрузку. T5 означает, что деталь охлаждается после литья, а затем искусственно состаривается, пропуская этап растворения, который обычно используется при литье под давлением, чтобы избежать деформации и образования пузырей. F означает «как изготовлено», и именно так поставляется большинство отлитых под давлением изделий. Эти различия напрямую влияют на предел текучести: А356-Т6 достигает примерно Предел текучести 186 МПа , пока литой А356 сидит без дела 125 МПа .
Наиболее распространенные алюминиевые сплавы для литья
По данным Института металлического литья, наиболее распространенными сплавами для литья в песчаные формы, гравитационного литья и литья под низким давлением являются: 356 и 357 , содержащий около 6% и 7% кремния соответственно. Обзор материаловедения, опубликованный на ScienceDirect, подтверждает эту закономерность, отмечая, что на A319 (Al-6Si-3Cu-1Fe-1Zn) и A356 (Al-7Si-0,25Cu-0,2Fe-0,4Mg) приходится большинство промышленных применений в гравитационном литье. Рекомендации по выбору сплавов для литья под высоким давлением показывают, что доминирует серия 3xx.x, за которой следуют 4xx.x, 5xx.x и 2xx.x.
| Сплав | Си % | Cu% | Мг % | Fe макс % | УТС (МПа) | Выход (МПа) | Удлинение % | Типичный процесс |
|---|---|---|---|---|---|---|---|---|
| А356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.20 | 262 (Т6) | 186 (Т6) | 5–10 | Низкое давление / гравитация / песок |
| 356 | 6,5–7,5 | 0.20 | 0,30–0,45 | 0.60 | 228 (Т6) | 164 (Т6) | 3,5–6 | Низкое давление / гравитация / песок |
| 319 | 5,5–6,5 | 3,0–4,0 | 0.10 | 1.0 | 235 (Т6) | 165 (Т6) | 2–4 | Гравитация / песок |
| А380 | 7,5–9,5 | 3,0–4,0 | 0.10 | 1.3 | 324 (в актерском составе) | 160 (в актерском составе) | 3.5 | Литье под давлением |
| А383 / ADC12 | 9,5–11,5 | 2,0–3,0 | 0.10 | 1.3 | 310 (в актерском составе) | 150 (в актерском составе) | 3.5 | Литье под давлением |
| Б390 | 16–18 | 4,0–5,0 | 0,45–0,65 | 1.3 | 285 (в актерском составе) | 240 (в актерском составе) | 1 | Литье под давлением |
| 518 | 0.35 | 0.25 | 7,5–8,5 | 1.8 | 310 (в актерском составе) | 190 (в актерском составе) | 4–7 | Литье под давлением |
Приведенные выше значения свойств соответствуют опубликованным данным ASM International для отдельно отлитых тестовых брусков. Рассматривайте их как отправную точку для инженерной оценки, а не как гарантию конкретной геометрии детали.
Как процесс литья ограничивает выбор сплава
Процесс литья является первым фильтром при выборе сплава. Каждый процесс заполняет форму по-разному, и сплав должен выдерживать условия заполнения.
Литье под высоким давлением: скорость и тонкие стенки
процесс литья алюминия под давлением впрыскивает расплавленный металл в матрицу из закаленной стали под давлением от 10 до 175 МПа. Время заливки измеряется в миллисекундах, поэтому сплав должен быть очень текучим при температуре литья. A380 и A383 являются доминирующим выбором, поскольку содержание кремния в них обеспечивает текучесть, необходимую для тонких стенок и сложных ребер. A356 может быть отлит под давлением, но его низкое содержание кремния затрудняет чистое заполнение тонких сечений и увеличивает риск пайки штампом.
Литье под низким давлением: чистая заливка и меньше пор
Литье под низким давлением заполняет матрицу из расположенной ниже печи, выталкивая расплав вверх по подъемной трубе под контролируемым давлением газа. Поток устойчивый и ламинарный по сравнению с впрыском под высоким давлением. Уровни пористости, как правило, ниже, а механические свойства более воспроизводимы, поэтому колеса, рычаги подвески и кронштейны конструкции изготавливаются таким образом. A356 в T6 является стандартной комбинацией этих компонентов. Если пористость является основной причиной отклонения, стоит уточнить у поставщика, что литье под низким давлением может уменьшить газовые отверстия достаточно, чтобы соответствовать вашим стандартам испытаний на утечку.
Гравитационное и песчаное литье: универсальность при более толстых секциях
Гравитационное литье в постоянные формы использует простую геометрию заливки снизу или заливки под наклоном, а литье в песчаные формы обеспечивает самую широкую свободу формы. Оба процесса более терпимы к низкой текучести, поэтому наиболее часто используются A356, 356, 319 и 357. Поскольку охлаждение происходит медленнее, чем при литье под давлением, микроструктура более грубая, и вы компенсируете это, определяя термическую обработку, а не пытаясь сохранить свойства литья.
Какие свойства сплава имеют значение в реальных компонентах
Помимо прочности на разрыв, литейный сплав должен выдерживать сам процесс литья и работать в конечной среде. Эти шесть свойств определяют большинство реальных решений.
Устойчивость к горячему растрескиванию
Трещины образуются при затвердевании, когда сплав имеет широкий интервал замерзания и недостаточную подачу жидкого металла между дендритами. Сплавы 2xx.x с высоким содержанием меди здесь являются худшими нарушителями. A356 затвердевает в узком диапазоне, что придает ему высокую устойчивость к горячему растрескиванию и объясняет, почему он доминирует в конструкционном гравитационном литье.
Тенденция к пайке штампов
Расплавленный алюминий может вступать в реакцию со стальными поверхностями штампа, привариваясь к инструменту. Железо в сплаве смягчает это за счет образования интерметаллических фаз, богатых железом, которые уменьшают смачивание. Таким образом, в сплавах для литья под давлением содержание железа составляет до 1,3%, в то время как в сплавах для гравитационного литья, таких как A356, содержание железа остается до 0,20%, поскольку нет матрицы для пайки. Если вы возьмете сплав, отлитый под действием силы тяжести, и попытаетесь отлить его под давлением, ожидайте проблем с пайкой.
Герметичность под давлением
Корпуса гидравлических клапанов, корпуса насосов и корпуса трансмиссии должны подвергаться испытаниям на герметичность. A413 с содержанием кремния примерно 12% обладает превосходной герметичностью. A356 и A380 также показывают хорошие результаты. B390 с содержанием кремния 16–18% менее надежен для герметичных отливок, поскольку частицы первичного кремния нарушают непрерывность матрицы и могут создавать сети микропористости.
Коррозионная стойкость
518 является самым прочным кандидатом для большинства условий эксплуатации на открытом воздухе или в соленой воде среди сплавов для литья под давлением благодаря содержанию магния 7,5–8,5%. Медьсодержащие сплавы, такие как А380 и 319, быстрее корродируют в соленом воздухе. A356 находится посередине и подходит для большинства машин и автомобилей, под капотом, если применяется надлежащая защита поверхности.
Обрабатываемость
A380 и 319 хорошо обрабатываются, образуя короткую стружку и обеспечивая хорошую стойкость инструмента на высоких скоростях резания. Высокое содержание магния в стали 518 приводит к образованию волокнистой стружки, которая может запутаться в инструменте, поэтому необходимы более острые пластины и геометрия стружколома. Если ваша деталь потребует обширного сверления и нарезания резьбы, учтите это при выборе сплава.
rmal conductivity
rmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 Вт/(м·К) , в то время как размеры A380 составляют около 96 Вт/(м·К) . Если деталь отводит тепло от электродвигателя или силовой электроники, эта разница примерно в 55 Вт/(м·К) существенно меняет температуру перехода.
Выбор сплава в зависимости от применения
Выбор сплава обычно является пересечением структурных требований и экономики процесса литья. В таблице ниже общие компоненты сопоставлены с марками, которые на самом деле выпускают литейные цеха.
| Приложение | Рекомендуемые оценки | Что влияет на решение |
|---|---|---|
| Детали цилиндров двигателя | А380, A383, B390 | Объем, герметичность, износостойкость |
| Корпуса коробок передач и трансмиссий | А380, A383 | Жесткость, герметичность, точность размеров. |
| Масляные насосы и водяные насосы | А356, A380 | Герметичность под давлением, machinability, thermal fatigue |
| Гидравлические клапаны и блоки | А356, A380 | Герметичность, прочность, обработанные уплотнительные поверхности |
| Корпуса двигателей и торцевые крышки | А380, ADC12 | Тонкостенная заливка, точность размеров, прочность |
| Сельскохозяйственные редукторы | А356, 319 | Прочность, сопротивление усталости при гравитационном/песчаном литье |
| Радиаторы для автомобилей на новой энергетике | А383, A356 | rmal conductivity, flatness, thin-wall detail |
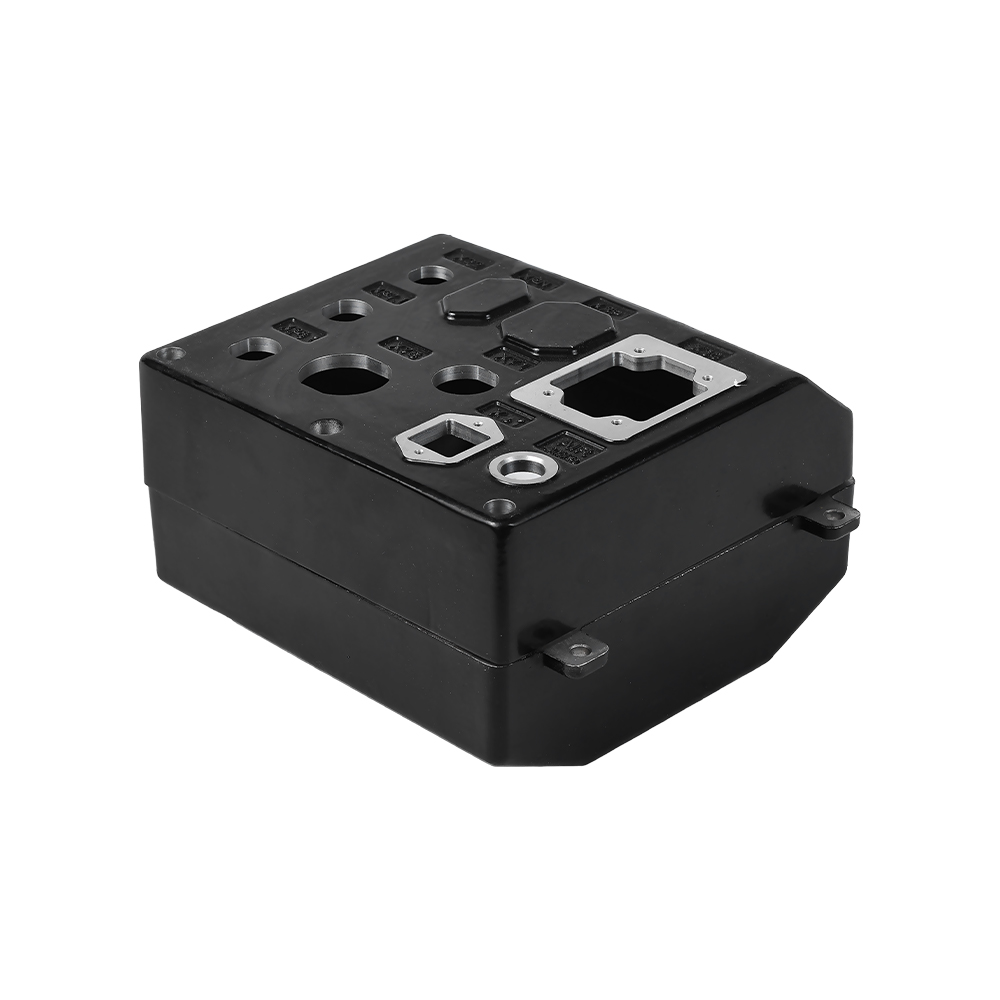
| Умный дом и медицинские шкафы | А383, ADC12 | Сложная геометрия, косметическая поверхность, тонкие стенки. |
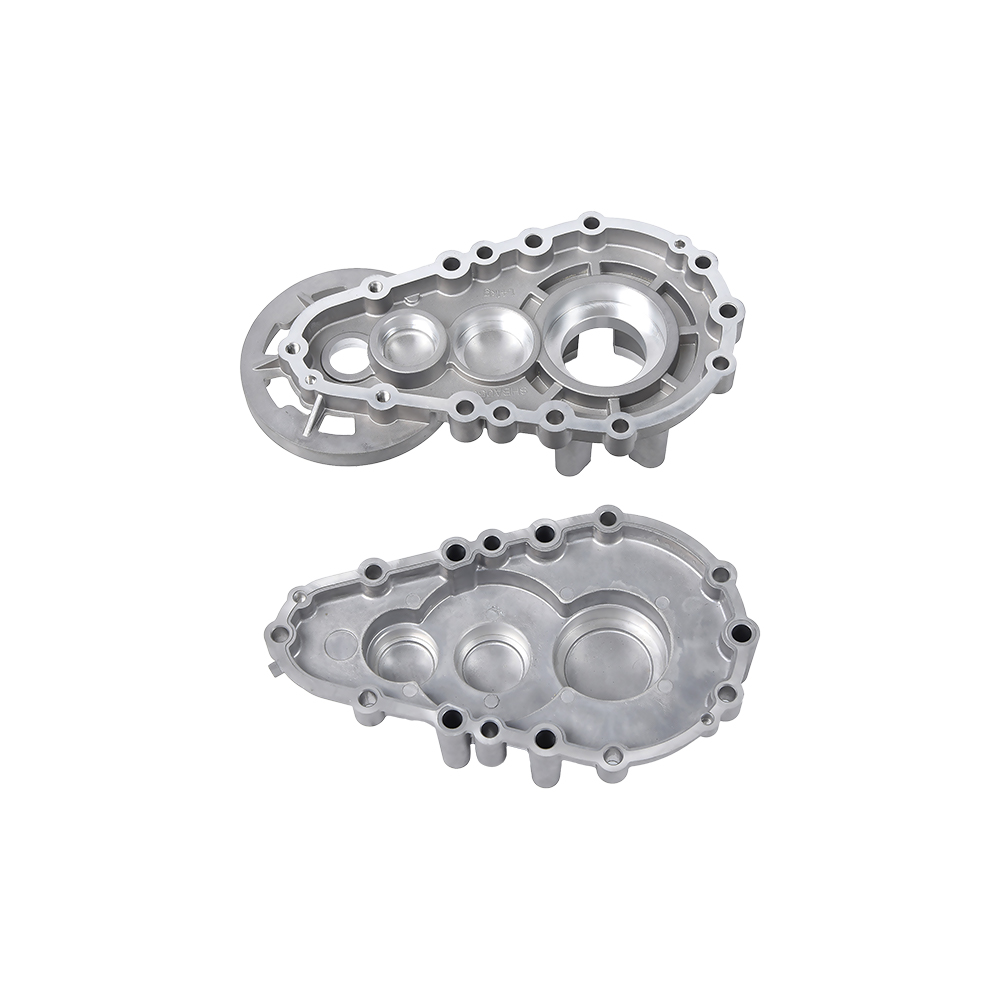
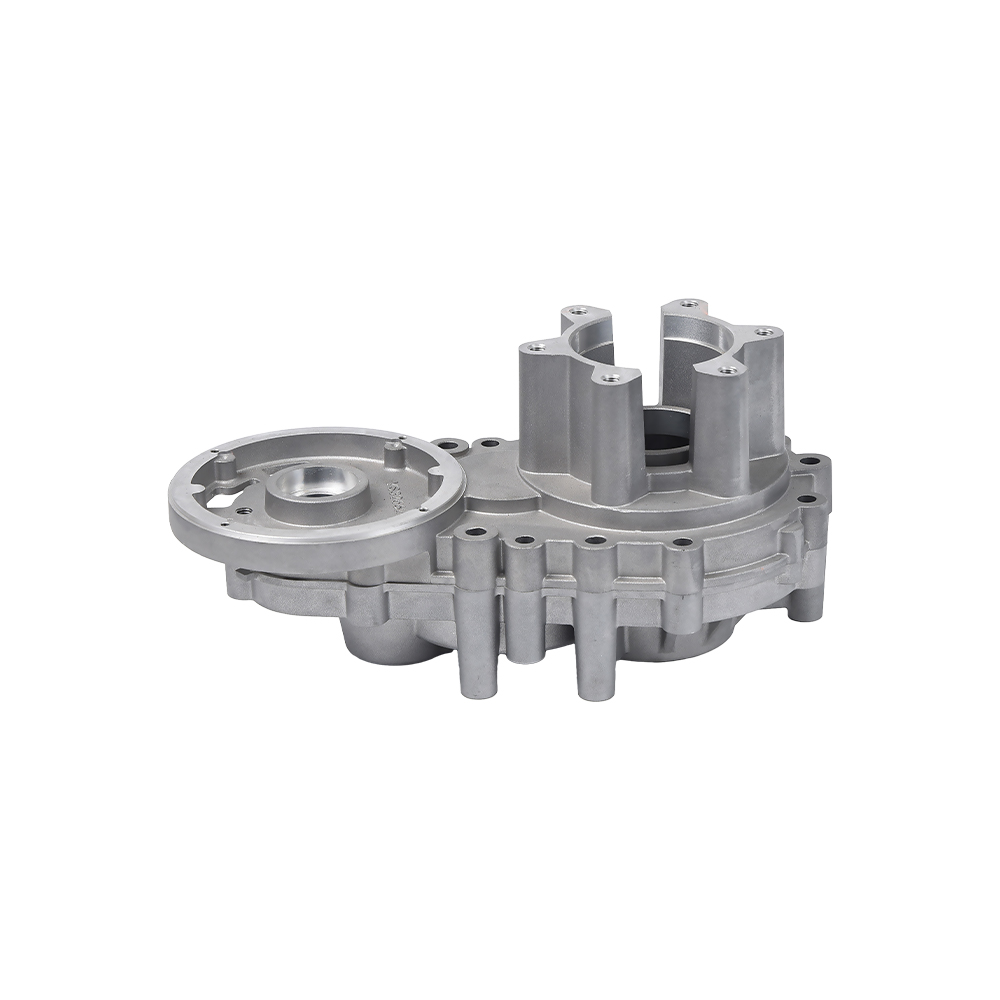
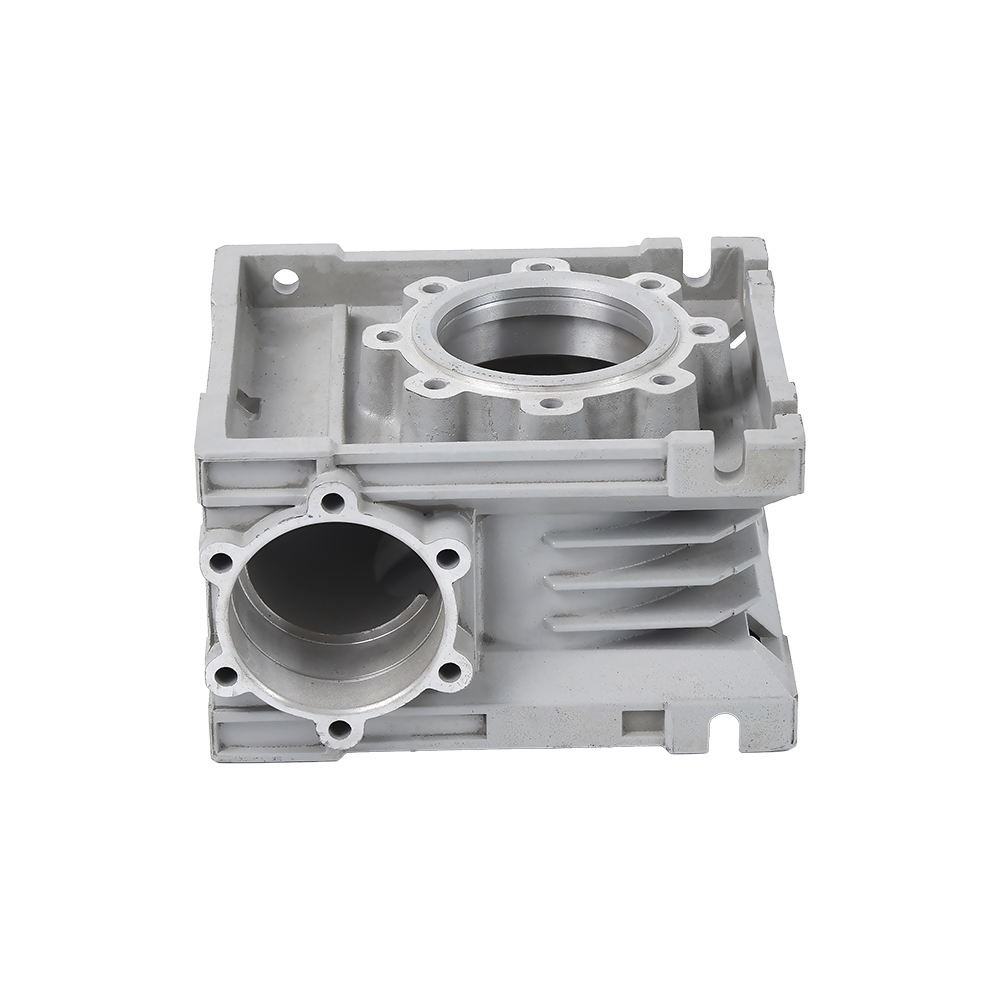
Для силовых агрегатов и конструкций поставщики обычно производят литые под давлением алюминиевые корпуса редукторов в A380 или A383, поскольку эти сплавы обеспечивают жесткость и герметичность, необходимые при эксплуатации трансмиссий. Если корпус коробки передач также должен выдерживать вибрационную усталость, стоит рассмотреть вариант A356 с закалом Т6, даже если время цикла больше.
 Алюминиевый корпус коробки передач для литья под давлением- Ningbo Beilun Youyuan Machinery Manufactury aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... Посмотреть продукт →
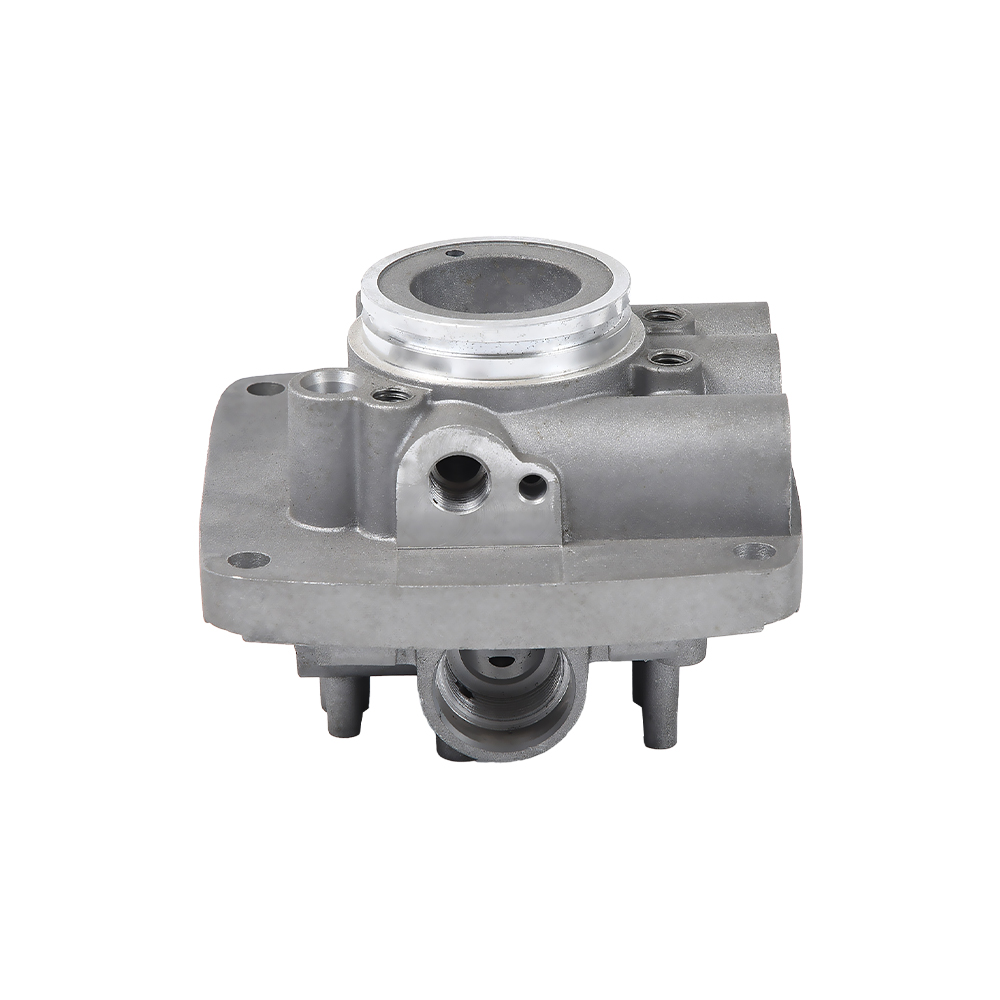
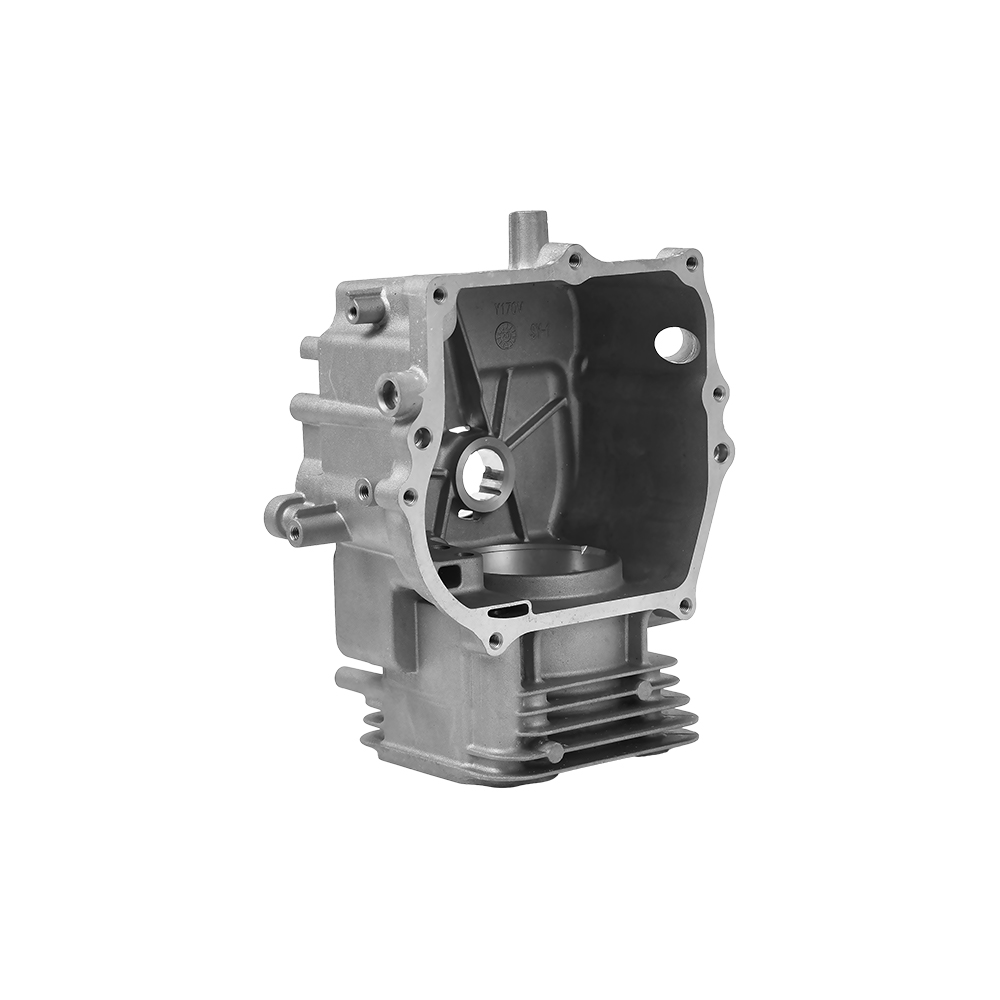
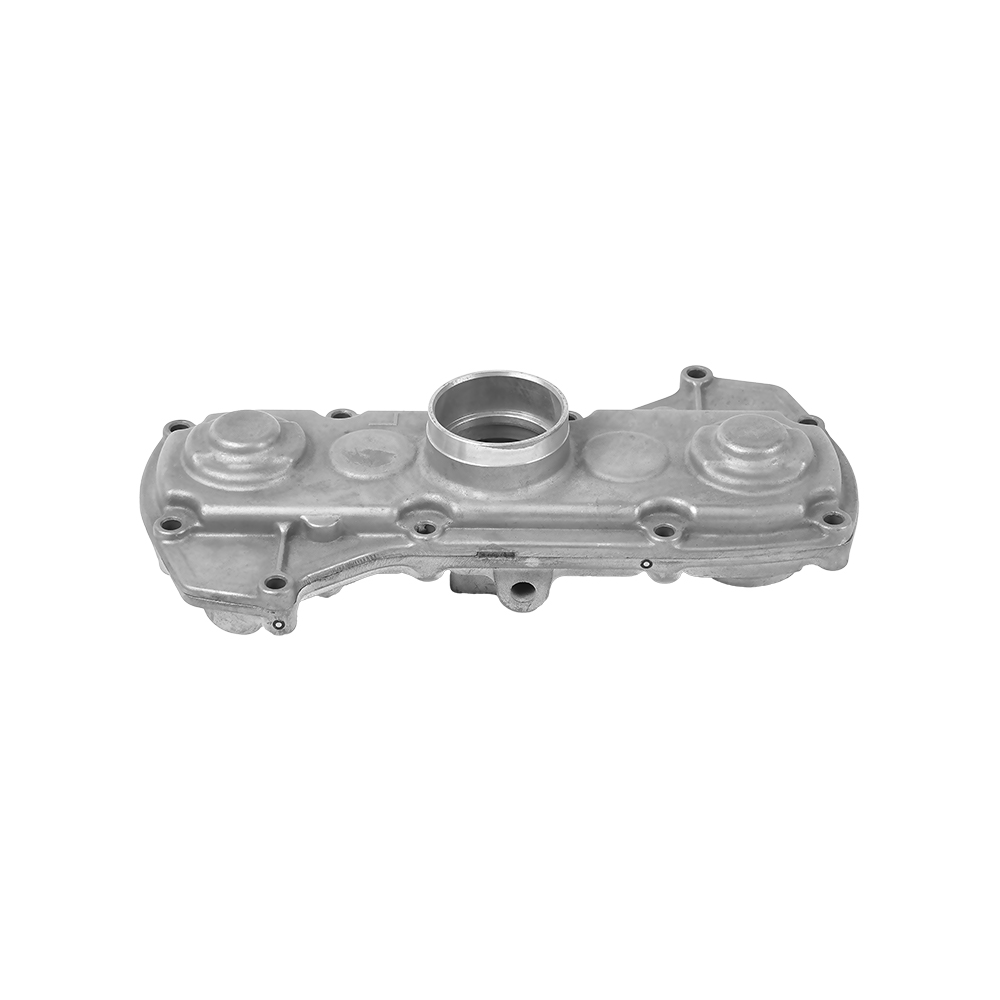
В категории автомобильных двигателей Алюминиевые детали цилиндра автомобильного двигателя обычно указываются в A356-T6, когда важны структурная целостность и эффективность охлаждения, или в A380, когда объем производства требует минимально возможной стоимости за штуку. B390 выбирается, когда в зоне отверстия цилиндра требуется высокая устойчивость к износу при скольжении без отдельной гильзы.
 Производители алюминиевых деталей для автомобильных цилиндров двигателя на заказ. OEM-поставщики - Нинбо Beilun Youyuan Machinery Manufacturing Co., Ltd является китайским OEM/ODM алюминиевым производителем деталей для автомобильных цилиндров двигателя и алюминиевым автопроизводителем... Посмотреть продукт →
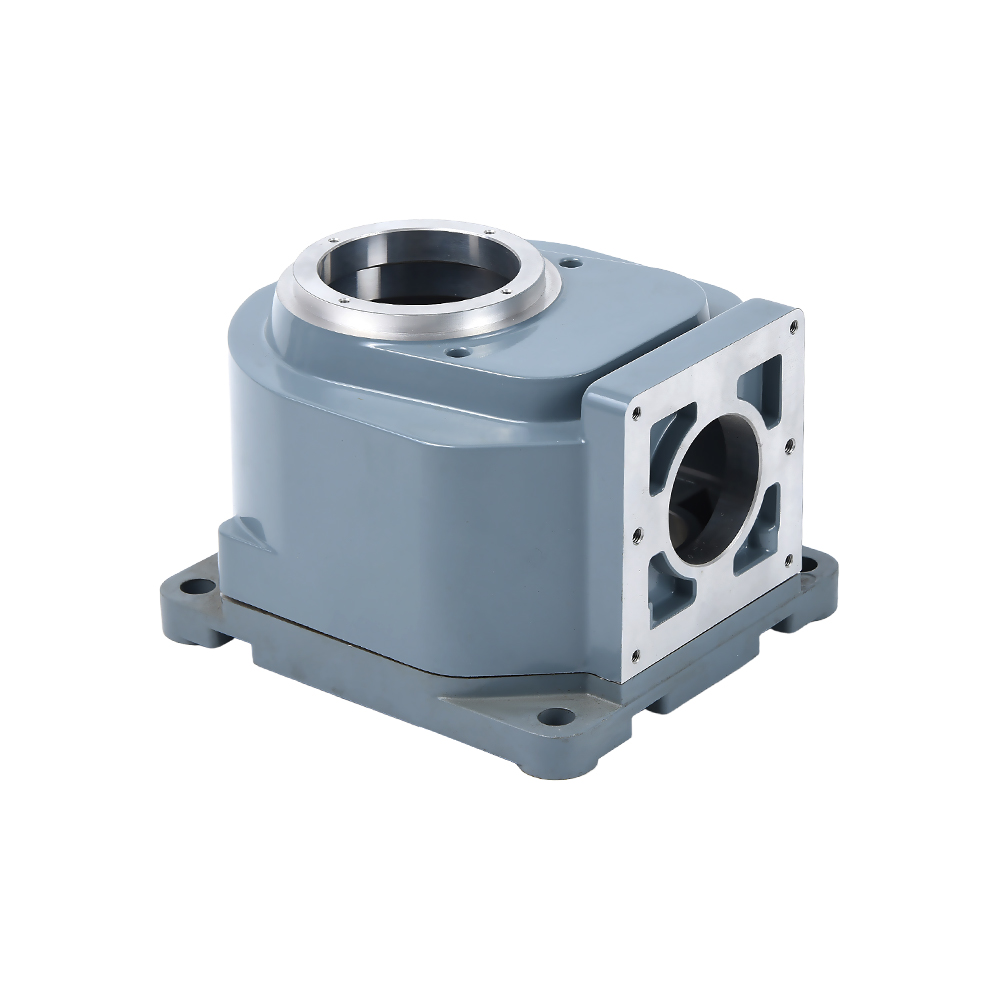
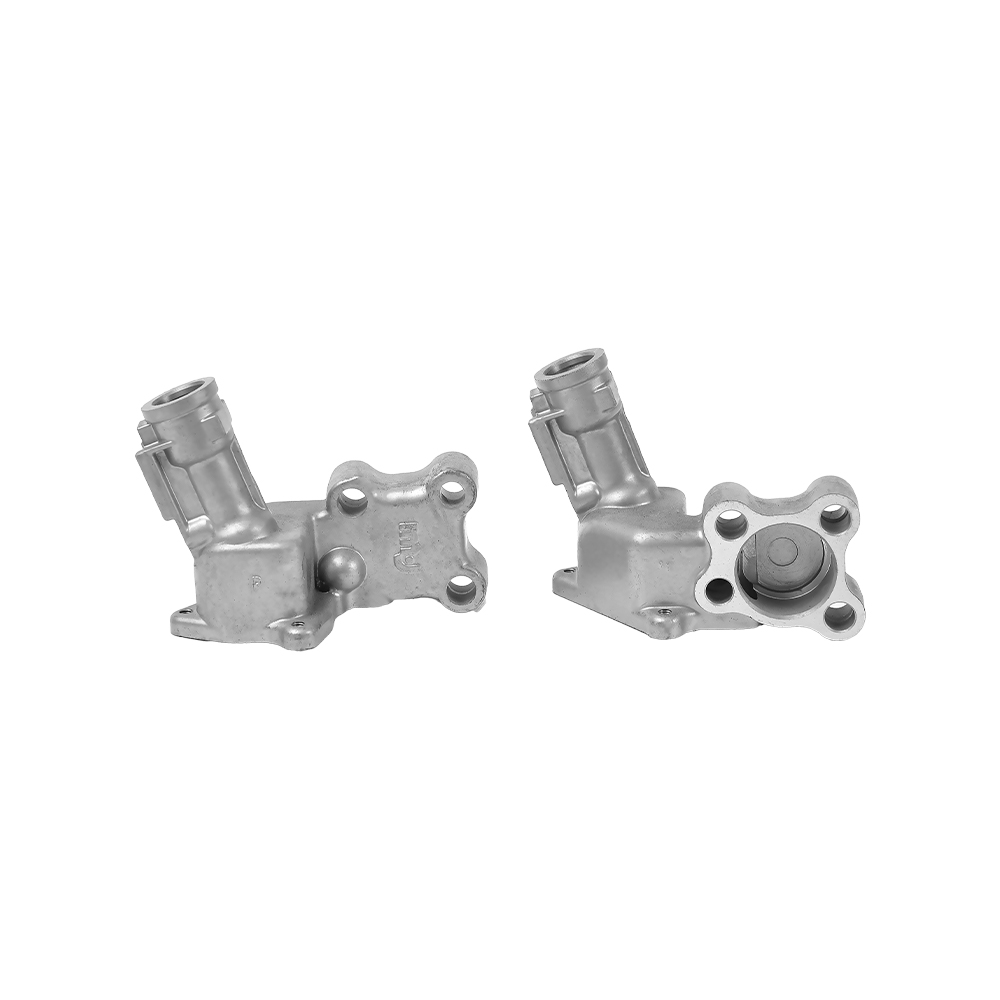
Для гидравлических компонентов гидравлический клапан из литого алюминия Корпуса обычно отливаются из стали A380, поскольку она обеспечивает чистоту плоских уплотняющих поверхностей и удерживает давление без макропористости. Для умеренных серий с более высокими требованиями к усталости A356 в T6 остается эталоном.
 Производители гидравлических клапанов для литья под давлением алюминия на заказ. OEM-поставщики - Нинб Beilun Youyuan Machinery Manufacturing Co., Ltd является китайским OEM/ODM производителем гидравлических клапанов для литья под давлением алюминия и алюминиевым штамповочным ... Посмотреть продукт →
Соображения проектирования, влияющие на выбор сплава
alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
Толщина стенки
- Литье под давлением — минимальная толщина стенок 0,8–1,5 мм для мелких деталей; 2–3 мм — практичный пол для корпусов среднего размера с ребрами и выступами.
- Литье под низким давлением — минимальная толщина стенок 2,5–4 мм в зависимости от температуры замерзания сплава.
- Гравитационное и песчаное литье — минимальная толщина стенок 3–5 мм во избежание перекосов и усадочных дефектов.
Размерные допуски
- Литье под давлением держится около ±0,1 мм на малых размерах и ±0,3–0,5 мм на 100 мм. Вот почему большинство прецизионных корпусов и кронштейнов отливаются под давлением.
- Литье под низким давлением и гравитационное. обычно составляет ±0,5 мм на расстоянии 100 мм. Детали конструкции A356-T6 обрабатываются после термообработки, если требуется более высокая точность.
- Литье в песок дает ±0,8 мм и более, и почти всегда необходима механическая обработка функциональных граней.
Угол уклона
Для чистого извлечения детали при литье под давлением требуется осадка не менее 1–2 градусов на внешних стенках и 1,5–2,5 градуса на внутренних стержнях. Инструментам низкого давления и гравитационным инструментам также требуется тяга, но немного меньшая, поскольку силы наполнения и выталкивания ниже. Если ваша конструкция допускает нулевую осадку из-за требований сборки, ожидайте разговора о припусках на обработку или скользящих движениях, которые увеличивают стоимость.
Термическая обработка и деформация
Термическая обработка Т6 существенно повышает предел текучести, но также приводит к деформации на этапе закалки. На тонкостенных отливках после Т6 часто требуется операция правки. Алюминиевые сплавы, отлитые под давлением, обычно используются в состоянии F, поскольку содержание газа, удерживаемое в результате впрыска под высоким давлением, может вызвать образование пузырей на поверхности во время термообработки на раствор. Подтвердите, действительно ли вашей детали нужен T6; модернизация с F до T6 может увеличить как стоимость процесса, так и процент брака.
Совместимость обработки поверхности
Порошковое покрытие и покраска применимы к каждому сплаву, описанному в этой статье. Анодирование является исключением. Уровни кремния выше примерно 7% создают более темное, пятнистое анодное покрытие, а отлитые под давлением оболочки часто содержат слой мелкой пористости, который плохо выглядит после анодирования. Если вам нужна декоративная анодированная отделка, либо выберите сплав с низким содержанием кремния, например 518, либо запланируйте механическую обработку литой поверхности перед анодированием. Примеры чистоты производства показывают, как литье под давлением алюминия все чаще полагаются на этапы подготовки поверхности, чтобы соответствовать косметическим стандартам.
Часто задаваемые вопросы об алюминиевых сплавах для литья
Какая марка алюминия лучше всего подходит для литья?
re is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
ADC12 — это то же самое, что A383?
y are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
Можно ли анодировать детали из литого под давлением алюминия?
Да, но результат зависит от содержания кремния. A380 и A383 анодируются до темного пятнистого покрытия, которое не соответствует архитектурным характеристикам. Сплавы для литья под давлением с низким содержанием кремния, такие как 518, дают гораздо лучшее анодное покрытие. Для обеспечения однородного внешнего вида обработайте или отшлифуйте поверхность перед анодированием и протестируйте предварительные образцы на реальном штампе, прежде чем переходить к окончательной спецификации.
Что означает T6 в A356-T6?
Т6 — обозначение отпуска для термообработки на раствор, закалки и искусственного старения. Для A356 это повышает предел текучести примерно со 125 МПа в литом состоянии примерно до 186 МПа при сохранении удлинения на 5–10%. Это состояние по умолчанию для конструкционных отливок, которые будут подвергаться значительным механическим нагрузкам.
Какой алюминиевый литейный сплав обладает наилучшей герметичностью?
A413, содержащий около 12% кремния, широко известен как наиболее герметичный сплав для литья под давлением. A356 также хорошо подходит для отливок под действием силы тяжести и низкого давления, в которых необходимо удерживать масло или гидравлическую жидкость. Избегайте медных сплавов 2xx.x для герметичных применений и проектируйте детали с одинаковой толщиной стенок, чтобы предотвратить усадочную пористость независимо от сплава.
Почему B390 используется в компрессорах и цилиндрах двигателей?
В390 содержит 16–18% кремния и 4–5% меди. Высокое содержание кремния образует твердые частицы первичного кремния, которые обеспечивают исключительную износостойкость при скольжении, что очень важно для цилиндров и цилиндров компрессоров. Компромиссами являются более низкая пластичность, более сложная механическая обработка и плохая герметичность, поэтому его выбирают только тогда, когда износ является доминирующим видом разрушения.
Практическая заключительная рекомендация
Положите решение о сплаве на стол перед тем, как будет вырезана матрица. Спросите своего поставщика литья, какие сплавы он регулярно использует на своем оборудовании — литейный завод, который ежедневно производит детали A380, предложит им сжатые сроки цикла и предсказуемый процент брака, в то время как первая отлитая под давлением деталь A356 несет в себе риск разработки, за который в конечном итоге платит покупатель. С другой стороны, если ваша деталь сертифицирована на усталость или герметичность, переход от сплава, предпочитаемого вашим поставщиком, к сплаву, более подходящему для конкретного применения, может снизить число отказов в эксплуатации настолько, чтобы оправдать более высокую цену за штуку. Проверьте химический состав с помощью сертифицированного отчета об испытаниях материала, обработайте пробную партию в производственных условиях и проверьте, соответствуют ли механические свойства фактической геометрии детали требованиям чертежа. Эта последовательность всегда будет дешевле, чем обнаружение несоответствия сплава во время проверки клиента.