 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Алюминиевые отливки на заказ: процесс, допуски и руководство по выбору поставщика
Контент
- 1 Почему алюминиевые сплавы являются материалом по умолчанию для изготовления литых деталей на заказ
- 2 Четыре процесса литья для изготовления нестандартных алюминиевых деталей
- 3 Правила геометрии, которые упрощают производство алюминиевых отливок на заказ
- 4 Допуски и качество поверхности: чего реально может требовать ваш чертеж
- 5 Где используются нестандартные алюминиевые отливки и чего требует каждая отрасль
- 6 Факторы затрат и реалистичные сроки выполнения заказных алюминиевых отливок
- 7 Как проверить поставщика алюминиевого литья на заказ
- 8 Контроль качества, обеспечивающий единообразие каждой партии
- 9 Часто задаваемые вопросы об изготовлении алюминиевых отливок на заказ
- 9.1 В чем разница между литьем под высоким давлением и литьем под низким давлением для нестандартных деталей?
- 9.2 Сколько стоит оснастка для изготовления алюминиевого литья по индивидуальному заказу?
- 9.3 Какова минимальная толщина стенок отлитого под давлением алюминия?
- 9.4 Всегда ли необходимы вторичные операции механической обработки?
- 9.5 Сколько времени занимает новый проект индивидуального литья от чертежа до серийного производства?
- 9.6 Можно ли одну и ту же деталь перенести с прототипа, отлитого в песчаные формы, на литье под давлением?
- 10 Практическое слово, которым можно закончить
Сначала прямой ответ: алюминиевая отливка на заказ — это металлическая деталь, изготовленная путем плавления алюминиевого сплава, формования его в многоразовой форме и последующего сопоставления геометрии, допусков на размеры и качества поверхности с вашим чертежом. Для объемов производства от нескольких сотен до нескольких миллионов штук в год литье обычно является наиболее экономичным способом получения легкой, прочной и теплопроводной детали по сравнению с обработкой цельной заготовки или изготовлением из листового металла.
Ваш успех зависит от четырех решений: какой сплав, какой процесс литья, какие допуски вам действительно нужны и какого поставщика вы выбираете . Эти варианты взаимосвязаны, и изменение одного повлияет на другие. Информация, приведенная ниже, дает вам практическую основу для принятия всех четырех вариантов, не оставляя денег на столе.
Также выгодно работать с партнером, который контролирует всю цепочку, оснастку, литье и обработку с ЧПУ под одной крышей. Когда за все этапы отвечает одна команда, инженерные изменения выполняются быстрее, допуски достигаются с меньшими затратами, а деталь поставляется с последовательной историей от начала до конца.
Почему алюминиевые сплавы являются материалом по умолчанию для изготовления литых деталей на заказ
Алюминий выбирается чаще, чем любой другой цветной металл, для изготовления отлитых на заказ деталей, и цифры объясняют, почему. Его плотность 2,7 г/см³, около трети стали при 7,85 г/см³. . В зависимости от сплава теплопроводность составляет примерно от 90 до 160 Вт/м·К, а литье под высоким давлением обеспечивает прочные стенки толщиной всего 2 мм. Эти три свойства позволяют создавать легкие, рассеивающие тепло конструкции, на которые полагаются производители автомобилей, электроники и машиностроения.
Выбор правильного литейного сплава
Выбор сплава должен соответствовать процессу литья. А380 и АЦП12 доминируют в литье под высоким давлением. A356 является стандартом для литья в постоянные формы под низким давлением и литья в песчаные формы. Различия проявляются в прочности на разрыв, удлинении и теплопроводности.
| Сплав | Процесс кастинга | Предел прочности (МПа) | Предел текучести (МПа) | Удлинение (%) | Теплопроводность (Вт/м·К) |
|---|---|---|---|---|---|
| A380 | Литье под высоким давлением | 320 | 160 | 3.5 | 96 |
| ADC12 | Литье под высоким давлением | 310 | 150 | 2.5 | 92 |
| А356 (Т6) | Низкое давление/постоянная форма/песок | 262 | 186 | от 6 до 12 | 150 |
| А413 | Литье под высоким давлением | 295 | 130 | 3.5 | 121 |
Если ваша деталь должна быть герметичной в тонких сечениях, обычно выбирают A413, поскольку он создает меньше микропор в быстрозаполняемой матрице. Если вам нужна пластичность, лучшим выбором будет A356 с отпуском T6. Подтвердите целевые значения с помощью собственного структурного моделирования; Слабым местом почти всегда являются опубликованные данные о материале, а внутренняя пористость толстых срезов.
Четыре процесса литья для изготовления нестандартных алюминиевых деталей
Почти в каждом проекте литья алюминия по индивидуальному заказу используется один из этих процессов: литье под высоким давлением, литье под низким давлением, литье в постоянные формы или литье в песчаные формы. У каждого из них свой компромисс между временем цикла, стоимостью инструмента, пористостью и достижимой толщиной стенок. Понимание основ каждого процесса поможет вам избежать указания процесса, который либо слишком дорог, либо не обеспечивает требуемого качества. Более подробное объяснение метода читайте фундаментальные принципы литья алюминия под давлением в нашем техническом руководстве.
| Процесс | Толщина стены | Типичное время цикла | Стоимость оснастки | Риск пористости | Типичный годовой объем |
|---|---|---|---|---|---|
| Литье под высоким давлением | от 2 до 4 мм | от 30 до 90 секунд | Высокий | Средняя (газовая пористость) | Более 10 000 |
| Литье под низким давлением | от 3 до 8 мм | от 3 до 10 минут | Средний | Низкий | от 1000 до 50000 |
| Постоянная форма/гравитация | от 3 до 8 мм | от 5 до 20 минут | Средний | Низкий to medium | от 500 до 10 000 |
| Литье в песок | от 4 до 10 мм | от 30 минут до нескольких часов | Низкий | Низкий | от 1 до 1000 |
Литье под высоким давлением обеспечивает самый быстрый цикл и самую острую поверхность, но быстрая заливка металлом повышает риск газовой пористости. Литье под низким давлением заполняет форму снизу под контролируемым давлением, поэтому деталь становится более плотной и ее легче сделать герметичной; Вот почему низкое давление предпочтительнее для гидравлических и структурных деталей. Литье в постоянные формы – это золотая середина для средних объемов и деталей, требующих термической обработки. Литье в песчаные формы по-прежнему является правильным решением для прототипов, очень крупных деталей и небольших серий.
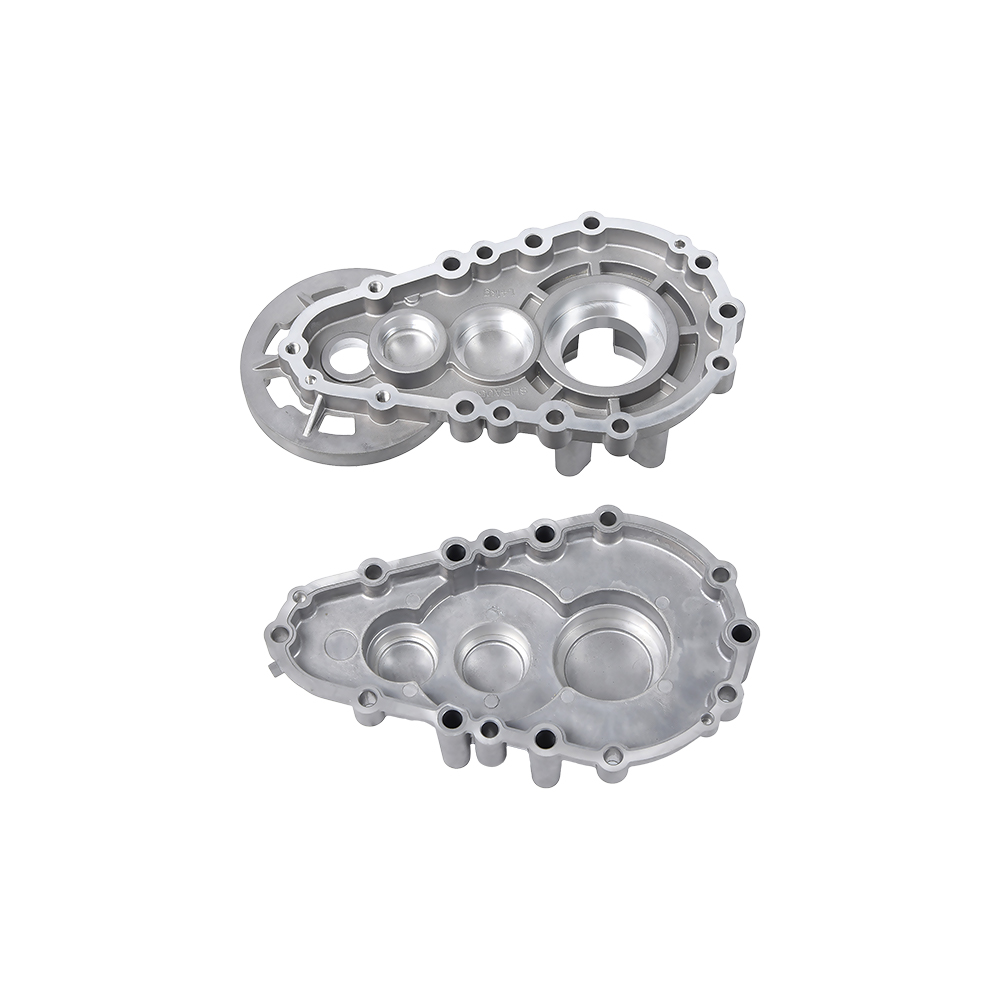
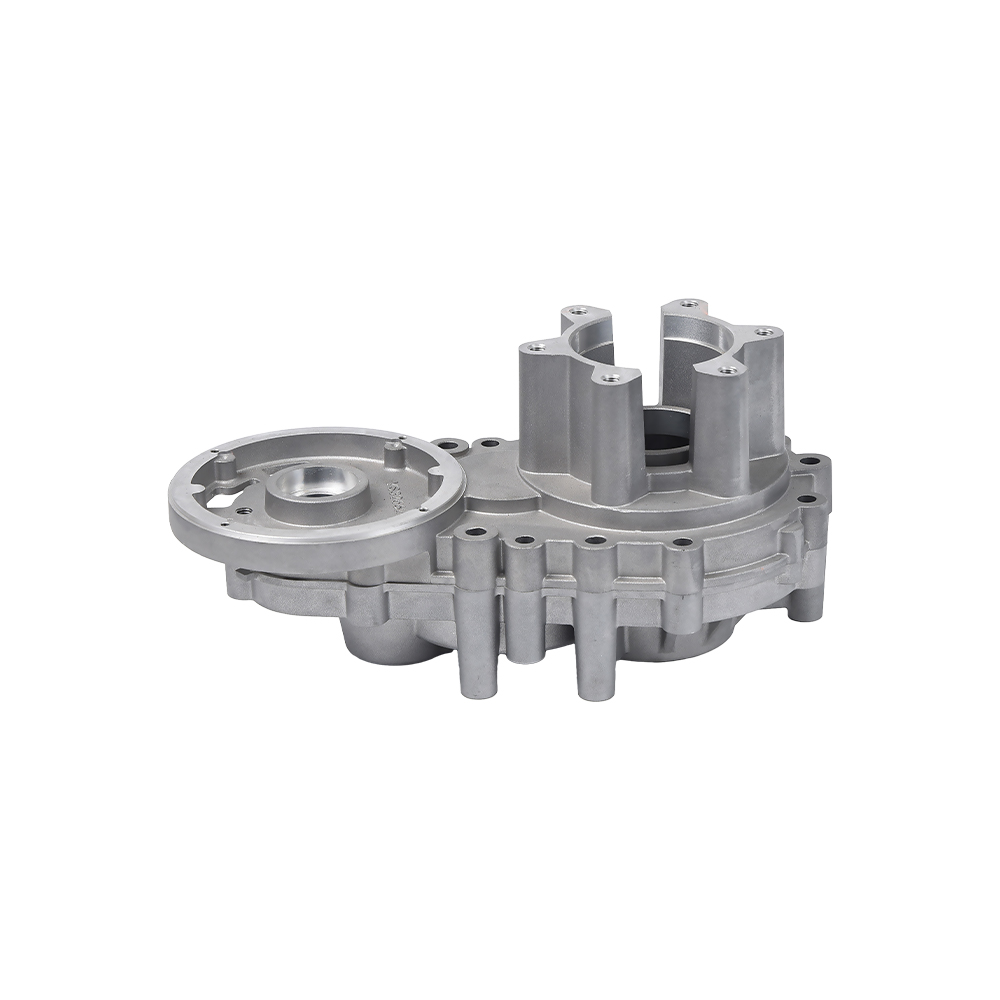
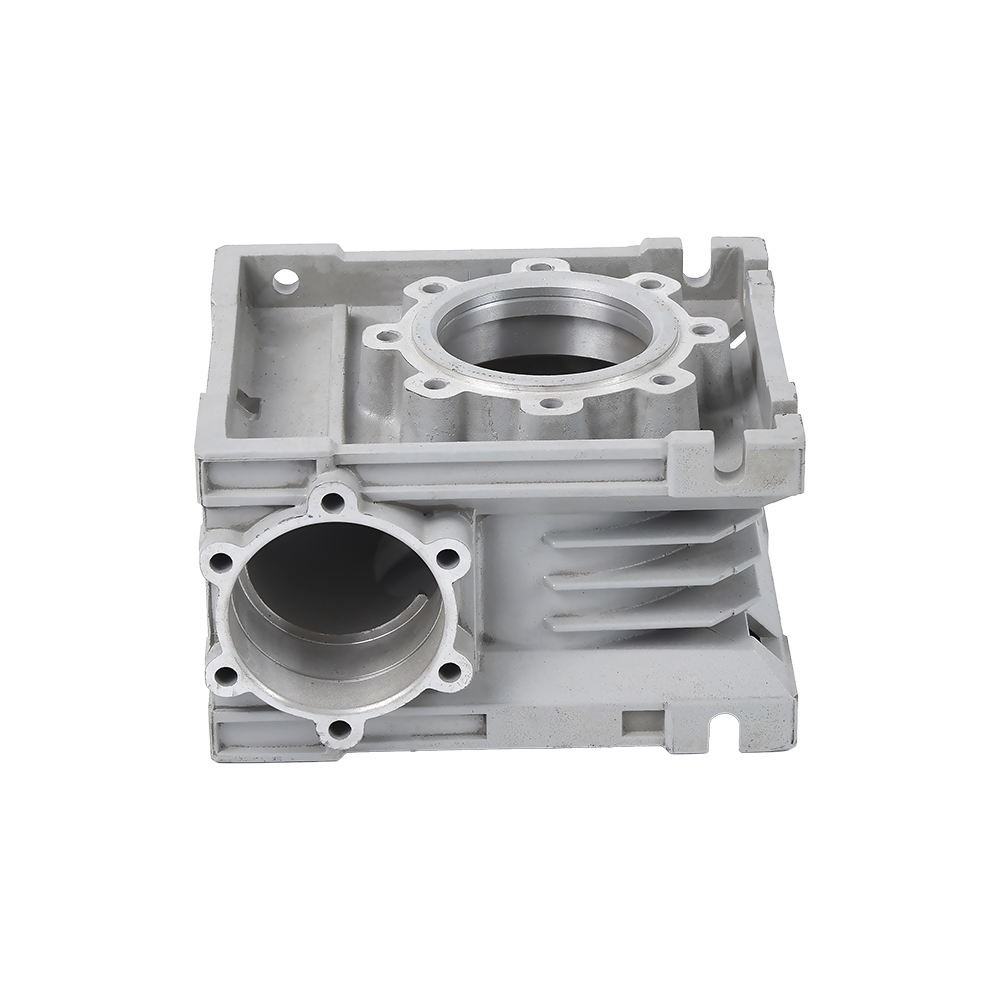
 Алюминиевый корпус коробки передач для литья под давлением для герметичного применения Этот корпус редуктора идеально подходит для деталей, требующих механической обработки поверхностей подшипников и уплотнений. Литье под низким давлением позволяет получить более плотный металл с меньшим количеством внутренних пор, что снижает количество дефектов после механической обработки. Посмотреть продукт →
Многие оценки поставщиков терпят неудачу, потому что они сравнивают только цену литья под давлением. В действительности процесс определяет механический результат. Например, корпус коробки передач, который будет подвергаться механической обработке для изготовления подшипников и уплотняемых поверхностей, выигрывает от литья под низким давлением или тщательно контролируемого литья под высоким давлением, поскольку механическая обработка откроет внутренние поры и превратит скрытые газовые отверстия в поверхностные дефекты.
Правила геометрии, которые упрощают производство алюминиевых отливок на заказ
Самый быстрый путь к снижению цен и меньшему количеству брака – это следовать базовой конструкции литья. Единственное и самое важное правило – поддерживать одинаковую толщину стенок. При литье под давлением обычно следует использовать стенки между 2 мм и 4 мм . Если вам нужна жесткость, добавьте ребра вместо увеличения всей стены.
Пять параметров конструкции, которые оказывают наибольшее влияние
- Угол уклона от 1 до 3 градусов как на внутренних, так и на наружных стенках. Без достаточной тяги деталь застревает в форме, и принудительное выталкивание может исказить геометрию.
- Внутренний угловой радиус не менее 0,5 мм, в идеале 1,0 мм. Острые углы концентрируют напряжение и увеличивают риск горячего разрыва алюминия.
- Толщина ребра составляет от 70% до 80% прилегающей стенки. Ребра толщиной со стену оставляют следы на противоположной поверхности.
- Соотношение высоты и диаметра бобышки менее 2:1. Высокие бобышки сжимаются неравномерно и вызывают смещение размеров вверху.
- Избегайте глухих отверстий, глубина которых превышает их диаметр в три раза, иначе вам потребуются дорогостоящие протяжки стержня и вы рискуете порвать деталь во время выброса.
Где быть строгим, а где быть свободным
Завышение допусков является наиболее распространенным убийцей бюджета при изготовлении нестандартных алюминиевых отливок. Только уплотнительные поверхности, отверстия под подшипники и монтажные поверхности требуют жесткого класса. Все остальные поверхности следует оставить в естественном состоянии. Чем больше размеров вы затягиваете, тем больше операций обработки и времени проверки вы добавляете, и цена быстро растет.
Допуски и качество поверхности: чего реально может требовать ваш чертеж
Размер отливки и размер механической обработки — это не одно и то же. Линейный размер литья под высоким давлением обычно соответствует /- 0,10 мм в первых 25 мм , в то время как обработанное отверстие обычно удерживается /- 0,02 мм . Первый шаг — разделить эти две группы на вашем рисунке.
| Процесс | Линейный допуск (первые 25 мм) | Дополнительно за 25 мм | Чистота поверхности Ra (микрон) |
|---|---|---|---|
| Литье под высоким давлением | /- 0,10 мм | /- 0,02 мм | от 1,6 до 3,2 |
| Литье под низким давлением | /- 0,20 мм | /- 0,05 мм | от 3,2 до 6,3 |
| Постоянная форма | /- 0,25 мм | /- 0,05 мм | от 3,2 до 6,3 |
| Литье в песок | /- 0,8 мм | /- 0,1 мм | от 6,3 до 12,5 |
Обработанная плоская поверхность легко достигает Ra 0,8 микрона, тогда как у хорошей отлитой поверхности Ra составляет 3,2 микрона. Для таких деталей, как корпуса клапанов, где уплотнение имеет решающее значение, спецификация всегда должна требовать механической обработки поверхности уплотнения. В нефункциональных зонах оставьте литой поверхность и сэкономьте на дополнительных шагах.
Где используются нестандартные алюминиевые отливки и чего требует каждая отрасль
Каждая отрасль, использующая нестандартные алюминиевые отливки, предъявляет разные требования. Понимание этого профиля спроса поможет вам определить собственную спецификацию закупок.
- Автомобили и транспортные средства на новых источниках энергии: блоки двигателей, корпуса коробок передач, водяные насосы и корпуса электродвигателей. Решающее значение имеют малый вес и теплопроводность. Объемы деталей обычно велики, поэтому преобладает литье под давлением.
- Мотоциклы и малая энергетическая техника: картеры и коробки передач. Сопротивление вибрационной усталости имеет решающее значение.
- Сельскохозяйственная техника: редукторы для рисопосадочных машин и редукторы для микрокультиваторов. Пыль, влажность и ударные нагрузки требуют прочных секций стен и герметичной герметизации.
- Гидравлика и пневматика: гидрораспределители, тормозные насосы и органы регулирования давления. Ключевыми критериями являются низкая пористость и герметичность.
- Электроника и электрические машины: корпуса двигателей, подложки для отвода тепла для транспортных средств на новой энергии и корпуса датчиков. Наибольшее значение имеют размерная стабильность и тепловые характеристики.
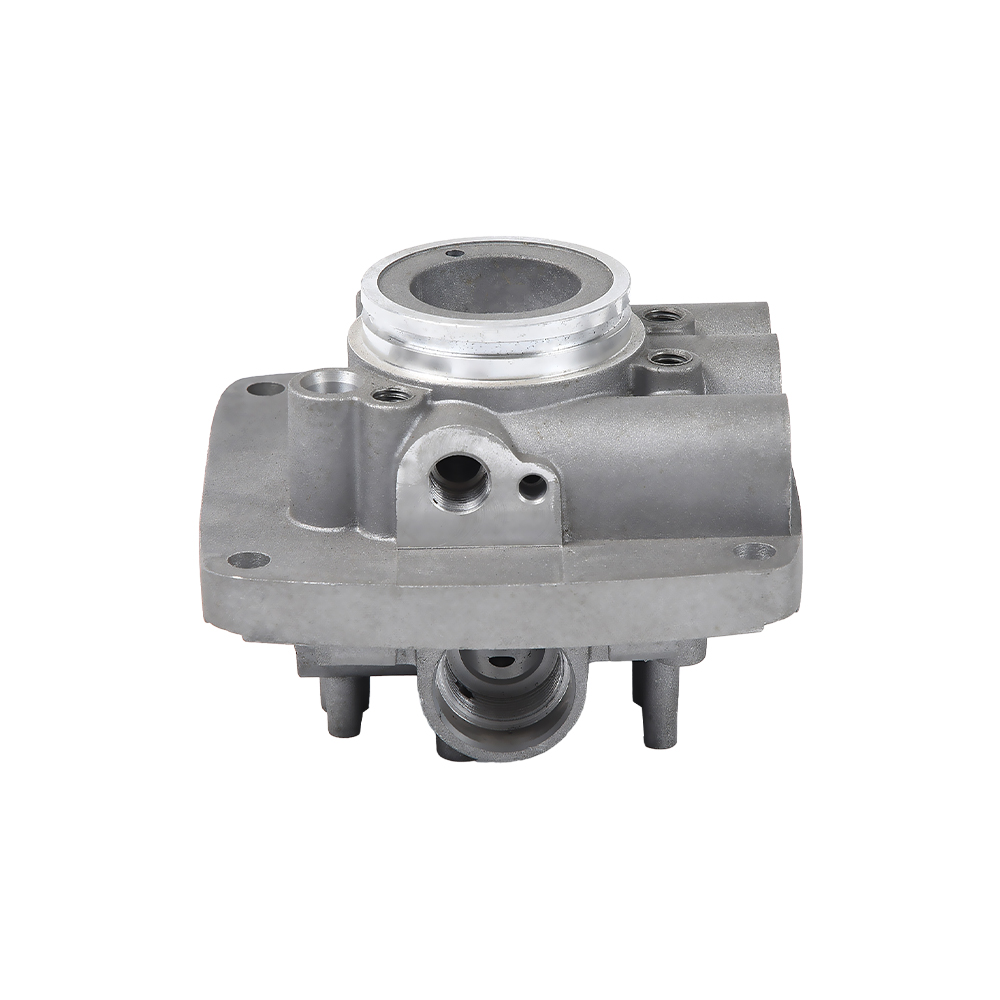
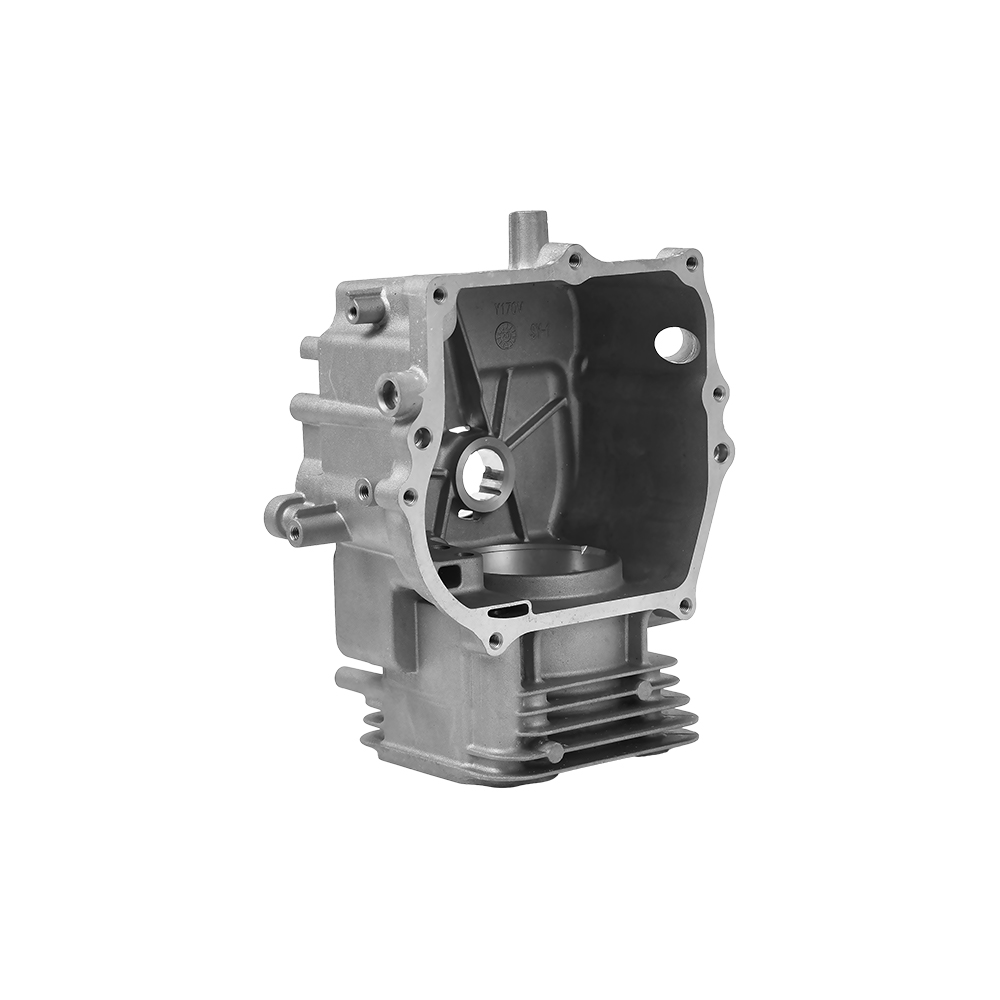
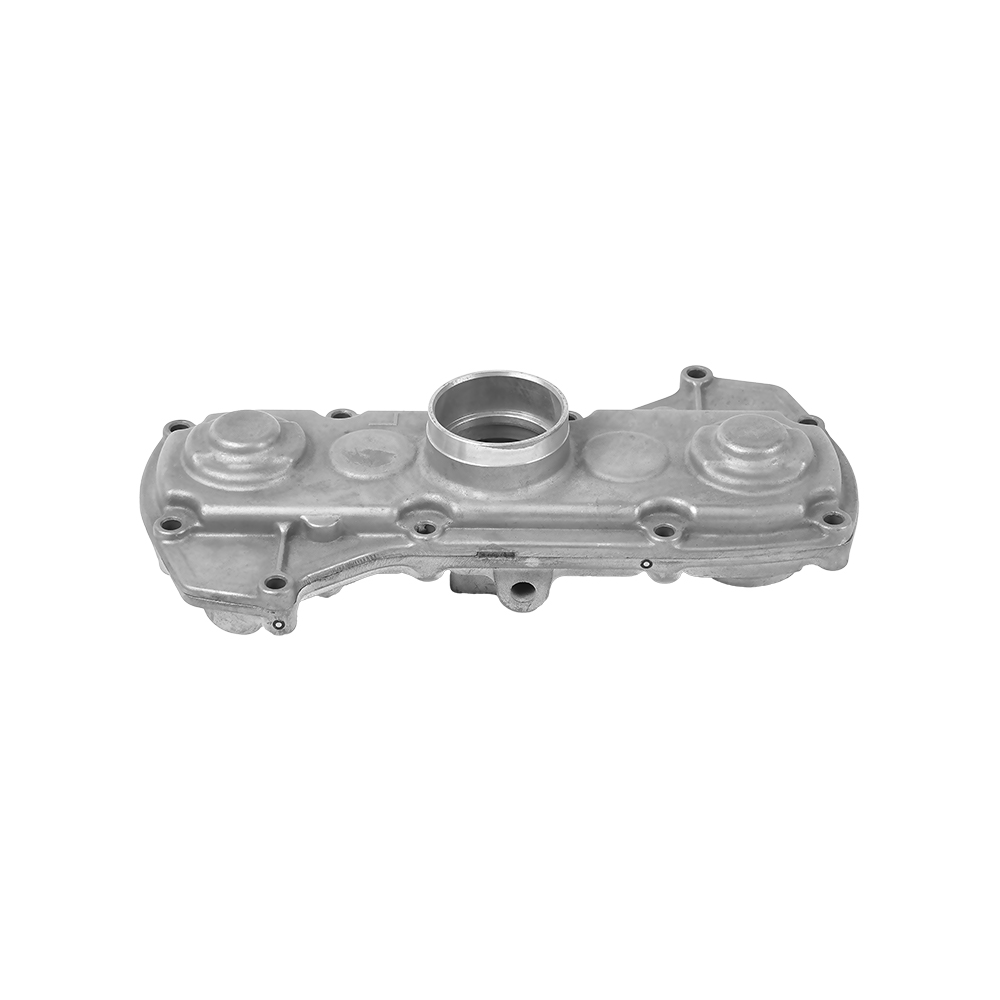
 Алюминиевые детали цилиндра двигателя автомобиля для квалификации поставщика Оцените возможности поставщика, проверив, производят ли они аналогичные детали цилиндров двигателя. Их предыдущий опыт помогает предвидеть проблемы пористости и деформации, не показанные на чертежах. Посмотреть продукт →
Необычно, чтобы один литейный завод был одинаково силен во всех этих секторах. Правильный вопрос, который следует задать поставщику, - это не «можете ли вы отлить алюминий», а «вы уже производили детали, подобные моим». Например, поставщик, который изготовил автомобильные водяные насосы и корпуса коробок передач, предвидит проблемы пористости и деформации, которые не проявляются на чертеже.
Факторы затрат и реалистичные сроки выполнения заказных алюминиевых отливок
Общая стоимость индивидуального алюминиевого литья складывается из оснастки, цены за штуку и операций отделки. Инструменты — это единовременные инвестиции, которые зависят от размера детали, количества гнезд и сложности пресс-формы. Цена за штуку зависит от времени цикла и расхода материала. Окончательная обработка зависит от того, сколько операций потребуется вашему рисунку.
- Оснастка: одногнездная форма для литья под высоким давлением для корпуса среднего размера, как правило, варьируется от От 10 000 до 50 000 долларов , в зависимости от геометрии и марки стали. Модель для литья в песок может стоить менее 3000 долларов, поэтому для небольших объемов она более экономична, несмотря на более высокую стоимость изделия.
- Цена на сплав: цена на алюминий соответствует курсу Лондонской биржи металлов (LME). Ответственные поставщики включают пункт о корректировке металла, чтобы длительные производственные программы не становились убыточными.
- Время цикла: циклы литья под давлением измеряются в секундах, а циклы литья под низким давлением и в постоянных формах — в минутах. Эта разница доминирует над ценой за штуку.
- Вторичные операции: механическая обработка, нарезание резьбы, анодирование и проверка на герметичность увеличивают затраты. Объединение их с одним поставщиком снижает затраты на логистику и администрирование.
Типичный график проекта выглядит следующим образом: оснастка занимает от 4 до 8 недель с момента утверждения чертежа, образцы и отчет о размерах следуют в течение 2-3 недель после завершения оснастки, а серийное производство начинается после утверждения образцов. Это дает реалистичную общую сумму От 7 до 12 недель от запуска до серийного производства для прямой части.
Как проверить поставщика алюминиевого литья на заказ
Ценообразование необходимо, но недостаточно. Гораздо важнее то, какую часть процесса поставщик контролирует самостоятельно. Литье и механическая обработка — это разные дисциплины, и когда они разделены, проблемы допусков превращаются в упражнение по указанию пальцем.
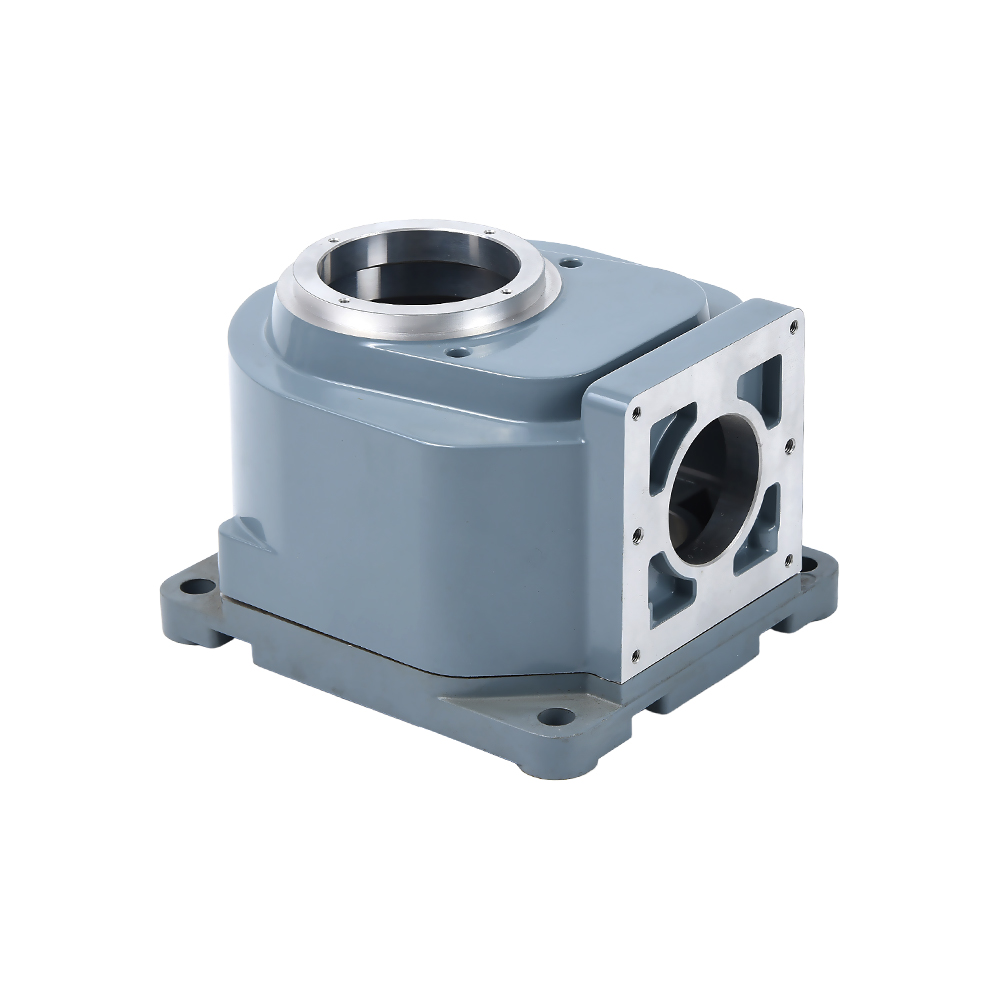
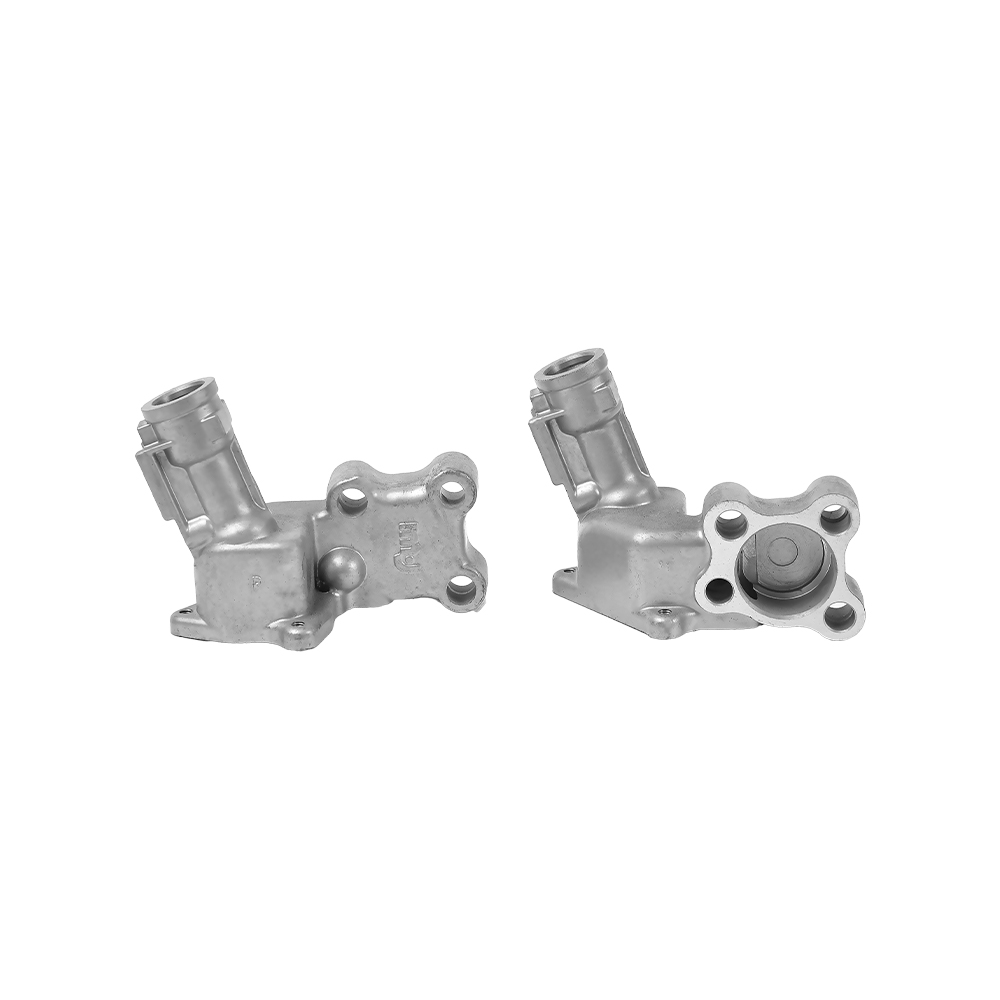
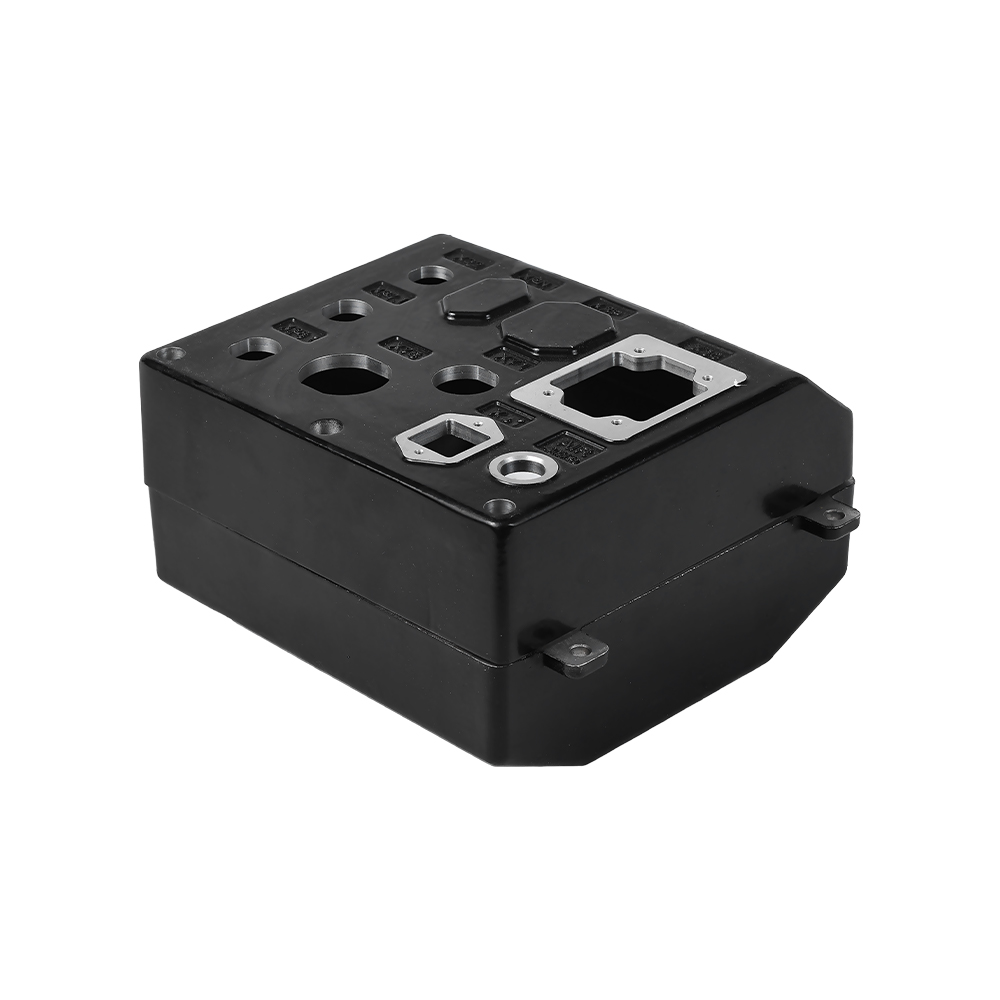
 Гидравлический клапан из литого под давлением алюминия с внутренним управлением Выберите поставщика, который контролирует как литье, так и механическую обработку, чтобы избежать споров о допусках. Простая тестовая часть показывает фактическую размерность всего процесса. Посмотреть продукт →
Шесть вопросов, которые следует задать перед отправкой рисунка
- Предлагает ли поставщик литье как под высоким, так и под низким давлением? Диапазон имеет значение по мере развития проекта.
- Выполняется ли обработка на станке с ЧПУ собственными силами? Это самый быстрый способ исправить проблемы с допусками, обнаруженные во время утверждения образца.
- Есть ли у них документированный процесс несоответствия? Вы хотите знать, как будут осуществляться доработка и повторная проверка.
- Могут ли они доказать сходство частей? Попросите записи о доставке или истории болезни, а не только стоковые фотографии оборудования.
- Какова стандартная процедура утверждения образца? Поставщик должен составить отчет о первом изделии с измеренными значениями в соответствии с вашим чертежом.
- Как быстро они отвечают на технические вопросы? Поставщик, который отвечает на вопросы по чертежам в течение 24 часов, скорее всего, также быстро ответит во время производства.
Один из практических тестов — отправить одну простую деталь с более широким, чем необходимо, допуском по одному размеру, а затем посмотреть, что принесет поставщик. Опытный поставщик сообщит вам, какой класс допуска он действительно может поддерживать.
Контроль качества, обеспечивающий единообразие каждой партии
Проект кастинга не завершен, когда утвержден первый образец. Настоящая задача — сохранить следующие десять тысяч деталей идентичными образцу. Горячие процессы дрейфуют: температура расплава, скорость впрыска, температура матрицы и время охлаждения — все это меняет структуру пор и конечные размеры.
Контрольные точки, которые важны для каждого заказа
- Первая проверка изделия, при которой все размеры измеряются по чертежу и вместе с образцом выдается отчет.
- Проверка в ходе процесса через фиксированные интервалы времени, что позволяет заблаговременно обнаружить износ штампа или технологический сдвиг.
- Испытание на герметичность специального оборудования для корпусов клапанов, корпусов насосов и любых деталей, находящихся под давлением.
- Мониторинг пористости путем деструктивного отбора проб или рентгеновского контроля критических участков.
- Окончательный контроль размеров после механической обработки на предмет допусков, указанных для обработки.
Отличительной особенностью хороших поставщиков является возможность отслеживания параметров процесса для каждой партии. Спросите, записывает ли поставщик кривую разливки, температуру матрицы и длину подушки для каждой партии. При возникновении проблемы эти записи позволяют команде диагностировать причину за несколько дней, а не недель.
Часто задаваемые вопросы об изготовлении алюминиевых отливок на заказ
В чем разница между литьем под высоким давлением и литьем под низким давлением для нестандартных деталей?
При литье под высоким давлением расплав впрыскивается в форму с высокой скоростью, что обеспечивает быстрые циклы и тонкие стенки, но более высокую вероятность газовой пористости. Литье под низким давлением заполняет форму снизу под контролируемым давлением, создавая более плотную и герметичную структуру, но с более медленным циклом. Выбирайте литье под высоким давлением для увеличения объема и низкое давление для обеспечения герметичности или структурных требований.
Сколько стоит оснастка для изготовления алюминиевого литья по индивидуальному заказу?
Для корпуса среднего размера форма для литья под высоким давлением часто находится в диапазоне От 10 000 до 50 000 долларов , а образец для литья в песок может стоить менее 3000 долларов. Выбор экономичен: распределите стоимость оснастки по годовому объему. При небольших объемах выигрывает более низкая стоимость инструмента для литья в песчаные формы; при больших объемах выигрывает более низкая цена за штуку литья под давлением.
Какова минимальная толщина стенок отлитого под давлением алюминия?
При литье под высоким давлением, Обычно 2 мм, а на небольших поверхностях можно достичь 1,5 мм. . Для литья под низким давлением и постоянного литья в формы обычно требуется толщина 3 мм и выше. Более тонкие стенки требуют более текучего сплава, что может немного снизить механическую прочность.
Всегда ли необходимы вторичные операции механической обработки?
Нет. Если допуски вашего чертежа находятся в пределах возможностей отливки и не требуются уплотнительные поверхности или резьбовые отверстия, вы можете использовать деталь напрямую. Но наиболее важные автомобильные и гидравлические детали обрабатываются на станках, поскольку прецизионные отверстия, уплотнения и резьба должны быть намного плотнее, чем может обеспечить любой процесс литья.
Сколько времени занимает новый проект индивидуального литья от чертежа до серийного производства?
Обычно от 7 до 12 недель . Изготовление оснастки занимает от 4 до 8 недель, подготовка образцов и первая проверка изделия — от 2 до 3 недель, а серийное производство следует за утверждением образца. Продуманный чертеж и литейный цех с собственными инструментами сокращают этот срок.
Можно ли одну и ту же деталь перенести с прототипа, отлитого в песчаные формы, на литье под давлением?
Да, но геометрия должна быть изначально рассчитана на литье под давлением. Литье в песчаные формы позволяет получить более толстые стенки и отсутствие сквозняков; Для литья под давлением необходима тяга, равномерная толщина стенок и хороший выброс. Если вы запланируете перевод заранее на литейном заводе, который предлагает оба процесса, переход станет простой заменой инструмента.
Практическое слово, которым можно закончить
Изготовление алюминиевых отливок по индивидуальному заказу — это проверенный способ производства легких, прочных и термически эффективных деталей в больших масштабах, но каждый проект успешен или терпит неудачу в деталях: выбор сплава, соответствие технологическому процессу, бюджет допусков и дисциплина поставщика. Чрезмерное обдумывание любого из них, игнорируя остальные, — это самый быстрый способ растянуть бюджет.
Начните с полного чертежа, запросите информацию о процессе, а не просто цену, и выберите поставщика, который одновременно контролирует оснастку, литье и механическую обработку. Если ваша роль находится на этапе, когда второе мнение о процессе кастинга может помочь, свяжитесь с нашей командой инженеров с вашим рисунком; мы покажем вам, что реально, прежде чем вы приступите к работе с инструментами.