 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Состав алюминиевого сплава A357: объяснение кремния, магния и термической обработки
Контент
- 1 Состав алюминиевого сплава A357: полная химия, элемент за элементом
- 2 Что на самом деле делает каждый элемент внутри отливки
- 3 A357 против A356 против 356: где цифры разделяются
- 4 Термическая обработка: почему одной химии недостаточно
- 5 Маршрут кастинга меняет то, что дает тот же химический состав
- 6 Дефекты, связанные с составом или обращением с расплавом
- 7 Где детали A357 приносят пользу
- 8 Контрольный список закупок перед публикацией заказа на поставку
- 9 Часто задаваемые вопросы о составе алюминиевого сплава A357
- 9.1 A357 — это то же самое, что 357.0?
- 9.2 Может ли A357 быть отлит под высоким давлением?
- 9.3 Почему А357 стоит дороже А356?
- 9.4 Как проверить содержание магния во входящей партии?
- 9.5 Нужен ли А357 бериллий?
- 9.6 Можно ли сваривать детали A357?
- 9.7 Какую чистоту поверхности и допуск я могу ожидать?
- 9.8 Подходит ли A357 для тонкостенных деталей?
Если на чертеже указано А357-Т6, а поставщик отправляет A356-Т6, детали все равно будут соединены болтами. Они по-прежнему будут правильно измерять на КИМ. Они могут даже пройти стендовые испытания. Чего им не удастся, так это достичь предела текучести, предусмотренного в конструкции, и этот недостаток, как правило, проявляется через несколько месяцев в виде трещин в корпусе, просачивания поверхности уплотнения или усталостного разрушения бобышки болта. На бумаге разница в химическом составе невелика, именно поэтому она и не проходит входной контроль.
Состав алюминиевого сплава А357 по массе составляет 6,5–7,5 процента кремния, 0,40–0,70 процента магния, максимум 0,20 процента железа, максимум 0,20 процента меди, максимум 0,10 процента марганца, максимум 0,10 процента цинка и максимум 0,20 процента титана. . Алюминий составляет баланс. По сравнению с A356, магниевый пол и магниевый потолок перемещаются вверх, а предел железа удерживается жестче. Именно эти две смены обеспечивают примерно на 15 процентов больший предел текучести после правильной термообработки Т6.
Это краткий ответ. В оставшейся части статьи химический состав разбирается поэлементно, сравнивается A357 с A356 и 356 на реальных числах, а затем объясняется, как маршрут литья и цикл старения определяют, станет ли этот химический состав надежной структурной частью или дорогостоящей кучей металлолома.
Состав алюминиевого сплава A357: полная химия, элемент за элементом
В таблице ниже перечислены опубликованные пределы состава для обозначения отливки A357.0, а также практический целевой диапазон, к которому на самом деле стремятся литейные предприятия в пределах этих пределов. Ограничения вытекают из стандартных спецификаций алюминиевого литья, используемых в отрасли, и те же цифры указаны в таблицах обозначений Алюминиевой ассоциации и в справочнике ASM, том 15: Литье, который остается стандартным справочником для металлургии алюминиевого литья.
| Элемент | Указанный диапазон (мас.%) | Практическая цель литейного производства | Функция в детали |
|---|---|---|---|
| Кремний | 6,5 - 7,5 | 6,9 - 7,2 | Текучесть, устойчивость к горячему разрыву, литейность |
| Магний | 0,40 - 0,70 | 0,55 - 0,62 | Старение за счет осаждения Mg2Si |
| Железо | 0,20 макс. | 0,10 - 0,14 | Примеси; контролирует потерю пластичности |
| Титан | 0,20 макс. | 0,10 - 0,15 | Очистка зерна, кормовое поведение |
| Медь | 0,20 макс. | Ниже 0,05 | Примеси; снижает коррозионную стойкость |
| Марганец | 0,10 макс. | Ниже 0,05 | Изменяет морфологию фазы железа |
| Цинк | 0,10 макс. | Ниже 0,05 | Примеси от переноса металлолома |
| Другие, каждый | 0,05 макс. | Только трассировка | Неуказанные остатки |
| Прочие, всего | 0,15 макс. | Только трассировка | Совокупный потолок примесей |
| Алюминий | Баланс | Баланс | Матрица |
Одна деталь, которая застает покупателей врасплох: некоторые варианты A357 допускают очень небольшую добавку бериллия, в диапазоне от 0,04 до 0,07 процента, для округления железосодержащих пластинок. Другие ограничивают содержание бериллия на уровне 0,0007 процента и запрещают его на практике. Если деталь предназначена для регулируемой среды или обрабатывающего цеха со строгими правилами обработки воздуха, эта единственная строка в спецификации определяет, какой плавильный цех может вам предложить.
Что на самом деле делает каждый элемент внутри отливки
Кремний от 6,5 до 7,5 процентов
Кремний является причиной того, что этот сплав вообще можно разливать. Это снижает диапазон плавления и подталкивает сплав к эвтектике алюминий-кремний, температура которой составляет около 577 градусов по Цельсию. При содержании кремния около 7 процентов сплав является доэвтектическим, поэтому затвердевшая структура представляет собой смесь дендритов алюминия, окруженных тонкой эвтектической сеткой. Именно эта сеть обеспечивает тонкостенную текучесть, устойчивость к горячему разрыву и достаточно низкое напряжение усадки.
Если уронить кремний ниже допустимого диапазона, сбои в работе и горячие слезы станут обычным явлением. Поднимите его выше диапазона, и эвтектический кремний превратится в игольчатые пластины, которые действуют как внутренние выемки. Немодифицированный эвтектический кремний в отливке A357 может снизить удлинение на 40 процентов и более по сравнению с должным образом модифицированным расплавом, поэтому добавление стронция в количестве от 0,010 до 0,020 процента или модификатора на основе натрия является стандартной практикой.
Магний от 0,40 до 0,70 процента.
Магний является упрочняющим элементом и основной причиной существования A357 как отдельного сплава. Во время искусственного старения мелкий силицид магния образует зародыши по всей алюминиевой матрице и блокирует движение дислокаций. A356 ограничивает содержание магния 0,45 процента; А357 допускает до 0,70 процента. Этот дополнительный магний повышает предел текучести при пиковом старении примерно на 20–30 МПа при прочих равных условиях.
Компромисс — чувствительность процесса. A357 находится ближе к краю своего предела растворимости, поэтому короткая обработка раствором или неравномерная закалка оставляет нерастворенный силицид магния, и тогда деталь не соответствует техническим характеристикам, хотя при этом проходит спектральную проверку входящего слитка.
Железо с максимальной концентрацией 0,20 процента
Железо — тихий убийца пластичности. При содержании примерно 0,25 процента в 7-процентном кремниевом сплаве железо образует пластинки бета-фазы Al5FeSi, которые являются хрупкими, пластинчатыми и склонными к растрескиванию под нагрузкой. Содержание железа на уровне 0,20 процента или ниже, а лучше 0,15 процента для работы высшего качества, сохраняет эти тромбоциты маленькими и менее вредными. Этот более жесткий лимит железа, чем магний, и отличает плавку премиум-класса A357 от обычного вторичного сплава.
Титан и очистка зерна
Титан в количестве от 0,10 до 0,15 процента, обычно вводимый через лигатуру Al-5Ti-1B, ограничивает рост зерна во время затвердевания. Мелкие равноосные зерна улучшают подачу, распределяют усадочную пористость на более мелкие и лучше распределенные поры, а также повышают прочность на разрыв и удлинение. Расплав, который был дегазирован и модифицирован, но не очищен от зерна, будет иметь крупные столбчатые зерна и более широкий разброс результатов механических испытаний.
Медь, марганец, цинк и ведро со следами
Содержание меди ограничено 0,20 процента, поскольку она ухудшает коррозионные характеристики во влажной или соленой среде. Марганец при максимальной концентрации 0,10 процента слегка модифицирует железную фазу, но не может спасти расплав, который уже содержит много железа. Цинк при максимальной концентрации 0,10 процента в значительной степени является параметром контроля лома. Всеохватывающие пределы, 0,05 процента для любого отдельного неуказанного элемента и 0,15 процента в целом, существуют для того, чтобы не дать неизвестным остаткам изменить поведение сплава при затвердевании.
A357 против A356 против 356: где цифры разделяются
Эти три сплава часто называют взаимозаменяемыми, и в редакции чертежа они могут выглядеть как канцелярские варианты. Это не так. В таблице ниже показаны типичные опубликованные значения T6; Фактические цифры меняются в зависимости от процесса литья, толщины секции и положения, из которого вырезается купон.
| Характеристика | 356-T6 | А356-Т6 | A357-T6 |
|---|---|---|---|
| Магний range (wt%) | 0,20 - 0,45 | 0,20 - 0,45 | 0,40 - 0,70 |
| Железо limit (wt%) | 0,20 - 0,35 | 0,20 макс. | 0,20 макс., often 0.15 |
| Предел прочности | Около 230 МПа | Около 275 МПа | Около 310 МПа |
| Предел текучести | Около 165 МПа | Около 205 МПа | Около 255 МПа |
| удлинение | 3 - 5 процентов | 5 - 7 процентов | 4 - 6 процентов |
| Типичное использование | Общие корпуса, крышки | Конструктивные кронштейны, колеса | Корпуса для высоких нагрузок, авиационно-космические детали |
Практическое толкование: если ваш анализ напряжений предполагал предел текучести A357, а вы получили A356, вы незаметно потеряли около 50 МПа запаса. На детали с коэффициентом запаса прочности 3 это незаметно. Для детали, размер которой соответствует коэффициенту запаса прочности 1,4, это разница между прохождением испытания на усталость и модернизацией конструкции.
Термическая обработка: почему одной химии недостаточно
Вы можете выполнить любое число в Таблице 1 и при этом создать мягкую деталь. Сплав достигает заданной прочности только после трехэтапного цикла Т6, и каждый этап имеет узкий практический интервал.
- Обработка раствора при температуре примерно 540 градусов по Цельсию в течение 6–12 часов, достаточно долгого, чтобы растворить богатые магнием фазы обратно в твердый раствор.
- Закалка, обычно в теплой воде или полимерной ванне, достаточно быстрая, чтобы задержать пересыщенный твердый раствор, но достаточно медленная, чтобы избежать деформации тонких срезов.
- Искусственное старение при температуре примерно от 155 до 170 градусов по Цельсию в течение 4-8 часов для осаждения мелких частиц силицида магния, которые и обеспечивают фактическое упрочнение.
Классический режим разрушения — это задержка закалки, превышающая возможности сплава. A357 здесь более чувствителен, чем A356, поскольку более высокая концентрация магния означает, что в растворе должно оставаться больше растворенного вещества. Задержка в несколько минут между подъемом груза и ударом по закалочной ванне может привести к снижению предела текучести значительно ниже указанного минимума, в то время как предел прочности при растяжении изменится лишь незначительно, что затрудняет обнаружение проблемы с помощью одной проверки твердости.
Детали цилиндров двигателя из термообработанного алюминия и аналогичные конструкционные отливки являются хорошей иллюстрацией эффективности. Одна и та же геометрия, отлитая из одного и того же расплава, может выйти из печи с пределом текучести либо 250 МПа, либо 290 МПа, в зависимости исключительно от того, как проводилась закалка.
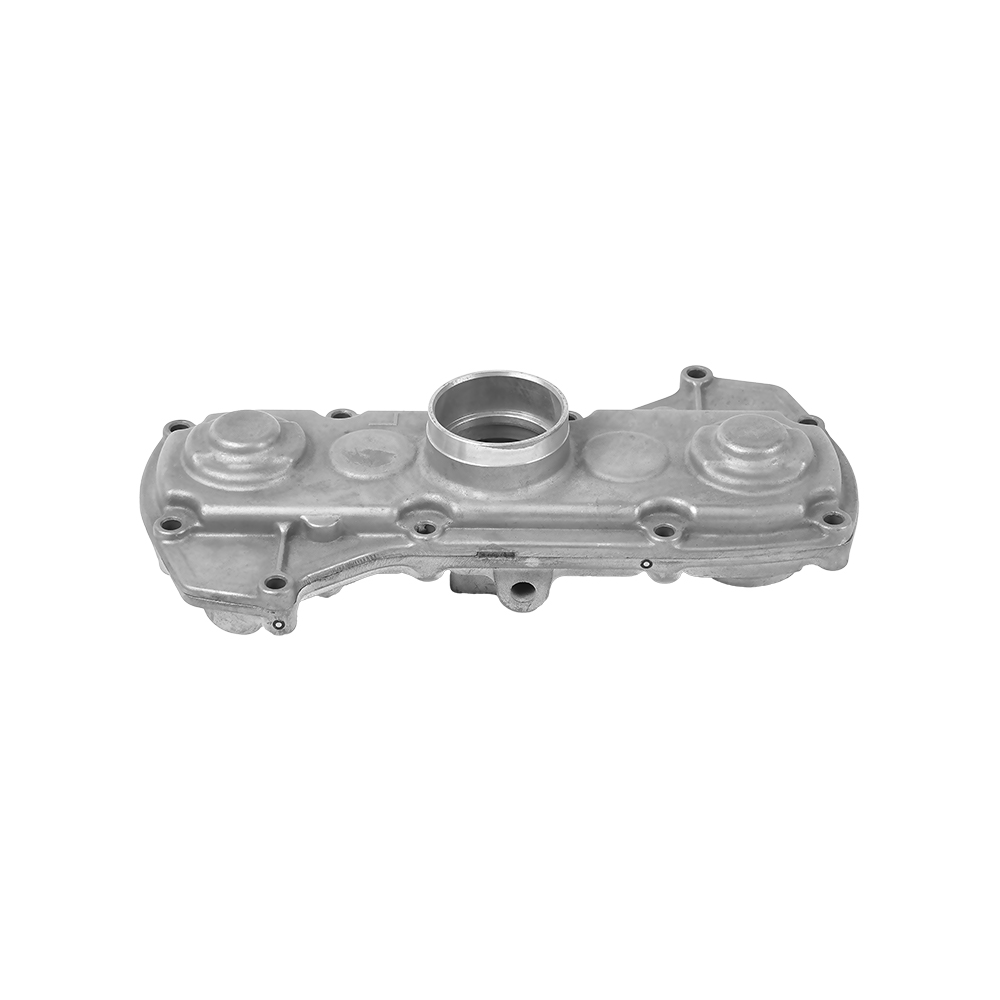
 Алюминий Auto Engine Cylinder Parts Запасные части для рассадопосадочной машины для риса Посмотреть продукт →
Маршрут кастинга меняет то, что дает тот же химический состав
A357 в подавляющем большинстве представляет собой сплав гравитационного класса. Его разливают в песчаные формы, паковочные оболочки, постоянные стальные формы и штампы для литья под низким давлением. Это неестественно для обычного литья под высоким давлением, и причина в газе, а не в химии.
Литье под высоким давлением заполняет форму за миллисекунды и удерживает воздух и продукты разложения смазки внутри металла. Эти пустоты невидимы до тех пор, пока деталь не попадет в печь для обработки раствора при температуре 540 градусов по Цельсию, после чего внутреннее давление повышается и поверхность покрывается вздутиями. A357 зависит от T6 для достижения своей прочности, поэтому процесс и сплав тянутся в противоположных направлениях. Если вам нужен химический состав A357 в детали, работающей под высоким давлением, вам, как правило, придется принять состояние литья или старения при низкой температуре и, соответственно, более низкую прочность.
Литье под низким давлением занимает полезную золотую середину. Заполнение происходит медленно и контролируемо, подъемная трубка подает металл под давлением в процессе затвердевания, а захват газа намного ниже, чем при впрыске под высоким давлением. Это делает A357 низкого давления реалистичным маршрутом для деталей, которым требуется как контроль толщины стенки, так и полные свойства T6. Если вам нужна информация о том, как процесс заполняет полость, это объяснение того, как работает литье алюминия под давлением шаг за шагом проходит последовательность заполнения.
Практическое сравнение трех маршрутов работы типа А357:
- Литье в песчаные формы дает наибольшую свободу дизайна и самое медленное затвердевание, что приводит к огрублению микроструктуры и снижению удлинения, если не использовать кокиль.
- Литье в постоянную форму ускоряет охлаждение, улучшает зернистую структуру и обычно увеличивает прочность на разрыв на 20–30 МПа по сравнению с песком для того же сплава.
- Литье под низким давлением сочетает в себе постоянную форму с контролируемым заполнением, сохраняя достаточно низкую газовую пористость для полного цикла Т6 на толстостенных деталях.
 Детали корпуса автомобильного цилиндра Алюминий Die Casting Gasoline Engine Case Посмотреть продукт →
Дефекты, связанные с составом или обращением с расплавом
Большинство браков A357 не связано с неправильным сплавом. Они вызваны неправильным обращением с расплавом. Пять повторяющихся проблем таковы:
Газовая пористость. Растворимость водорода в жидком алюминии примерно в двадцать раз превышает его растворимость в твердом алюминии. Любой водород, оставшийся в расплаве после дегазации, при замерзании металла превращается в круглые поры. Решением является ротационная дегазация аргоном или азотом плюс чистая сухая загрузка и измеренный уровень водорода ниже примерно 0,15 мл на 100 г алюминия для структурных работ.
Усадочная пористость. А357 сжимается примерно на 6-7 процентов по объему при затвердевании. Пути подачи, стояки и охладители должны быть спроектированы таким образом, чтобы последняя замерзшая жидкость находилась в стояке, а не в бобышке болта. При переходе от толстого к тонкому это проявляется в первую очередь.
Оксидные включения. Оксид алюминия образуется за считанные секунды на нарушенной поверхности расплава. Турбулентная заливка складывает эту пленку в отливку, создавая линейный дефект, который проявляется на обработанной поверхности в виде темной полосы, которую невозможно отполировать.
Горячее рвение. Содержание кремния в А357 придает ему хорошую стойкость, но расплав с низким содержанием кремния или расплав с плохим измельчением зерна рвется на острых внутренних углах в первые минуты охлаждения. Измените радиус углов и держите титан в середине диапазона.
Образование волдырей во время Т6. Это ошибка выбора процесса, а не химического состава, и это единственная наиболее распространенная причина, по которой покупатель обнаруживает, что выбранный им метод литья не может обеспечить заданный закал.
Где детали A357 приносят пользу
A357 появляется везде, где отливка должна выдерживать нагрузку, выдерживать вибрацию и сохранять допуск механической обработки. Все приведенные ниже приложения разделяют этот шаблон.
- Конструкционные отливки самолетов и винтокрылых летательных аппаратов, где вес имеет решающее значение, а усталостная долговечность является определяющим фактором проектирования.
- Узлы автомобильной подвески и шасси, включая рычаги управления, поворотные кулаки и кронштейны подрамника.
- Корпуса насоса, компрессора и гидравлической системы, которые воспринимают внутреннее давление и циклическую нагрузку.
- Корпуса двигателей и торцевые крышки, где сплав должен удерживать отверстия подшипников круглыми в результате термоциклирования.
- Крыльчатки и вращающиеся компоненты, где баланс между прочностью и удлинением определяет запас прочности.
- Компоненты терморегулирования в электрифицированных силовых агрегатах, где сочетание жесткости и теплового пути имеет большее значение, чем предельная прочность на разрыв.
Литой корпус двигателя является типичным примером. Деталь обычно имеет тонкую цилиндрическую стенку, толстый монтажный фланец и обработанные гнезда подшипников на каждом конце. Эти три особенности приводят к затвердеванию одновременно в трех разных направлениях: стенка требует быстрого охлаждения, фланец требует подачи, а отверстия требуют стабильности размеров после термообработки. Получение всех трех из одного сплава означает сохранение кремния в среднем диапазоне текучести, магния в среднем диапазоне прочности и железа в нижнем диапазоне обрабатываемости.
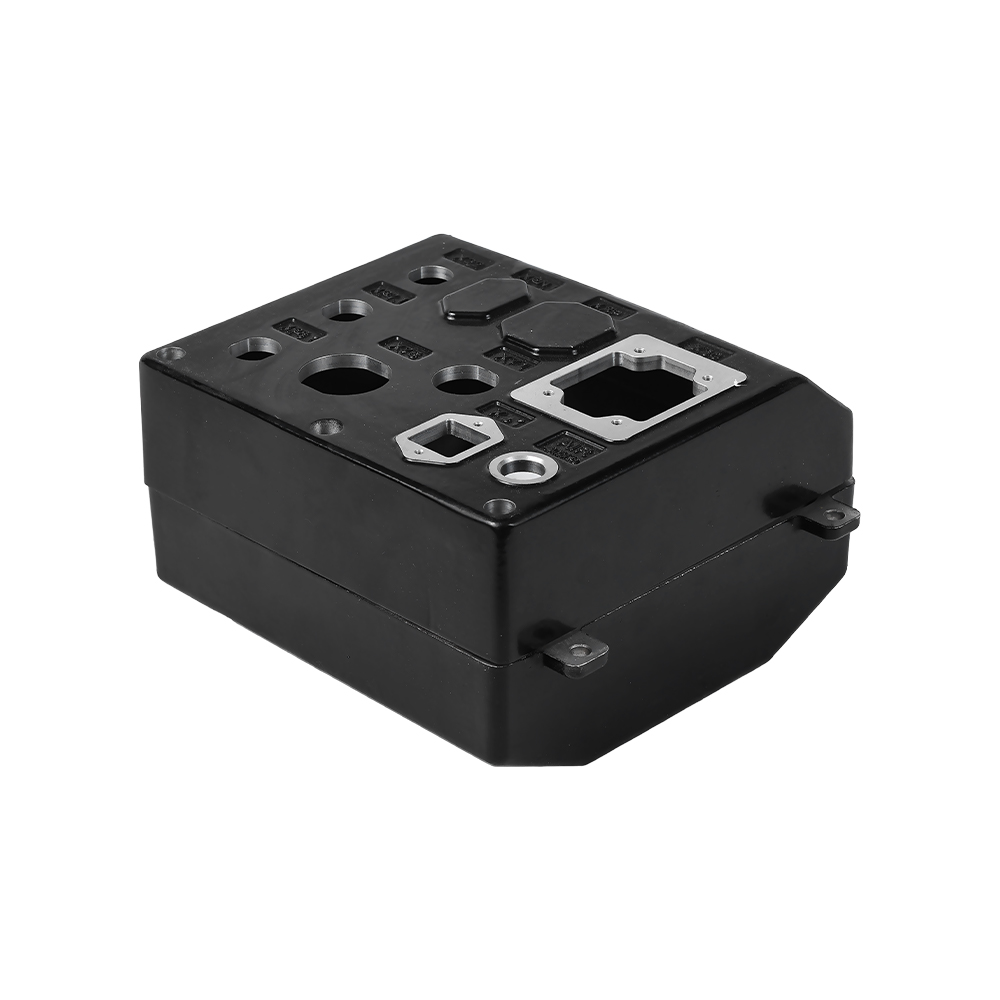
 Алюминий Die Cast Motor Housing 375 Алюминий Die Casting Gearbox Housing Посмотреть продукт →
Контрольный список закупок перед публикацией заказа на поставку
Несколько вопросов заранее снимают большую часть рисков при заказе A357. Проработайте их в таком порядке, и технический разговор станет коротким.
- Подтвердите закал, а не только сплав. A357-F, A357-T5 и A357-T6 — это разные изделия с разным уровнем прочности, и на чертеже должно быть указано, какой из них.
- Спросите о целевых показателях магния и железа, а не только о пределах. Поставщик, стремящийся к содержанию магния 0,45 процента, фактически поставляет A356 с этикеткой A357.
- Укажите, откуда будет вырезан купон на механические испытания. Купон, вырезанный из стояка, всегда будет выглядеть лучше, чем вырезанный из детали.
- Согласуйте запись термообработки. Время растворения, задержка закалки и температура старения — вот три числа, которые определяют результат.
- Определите критерии приемлемости внутренней прочности до первой статьи, поскольку результаты рентгенографии и сечения приводят к изменениям в инструментах.
- Подтвердите припуск на обработку. A357 обрабатывает чисто, но твердые пятна из-за сегрегации или крупной эвтектики одновременно разрушат твердосплавную пластину и график поставки в срок.
Если вы хотите получить прямой ответ о том, подходит ли ваша геометрия A357 или другому сплаву, отправьте чертеж и наименование сплава нашей команде инженеров и мы вернемся с маршрутом процесса, достижимым состоянием и припуском на обработку в одном ответе.
Часто задаваемые вопросы о составе алюминиевого сплава A357
A357 — это то же самое, что 357.0?
Они относятся к одной и той же семье. A357 — это обозначение отливки, используемое в стандартах алюминиевого литья, а 357.0 — это обозначение Алюминиевой ассоциации для того же состава. Когда вы видите на чертеже 357.0-T6 или A357-T6, считайте их одним и тем же материалом и проверьте пределы содержания магния и железа, чтобы быть уверенными, поскольку на старых чертежах иногда указаны более низкие припуски по железу, чем на нынешней практике.
Может ли A357 быть отлит под высоким давлением?
Его можно отливать в машине для литья под высоким давлением, но после этого его нелегко подвергнуть полной обработке Т6, поскольку захваченный газ расширяется при температуре раствора и образует пузыри на поверхности. На практике детали A357, работающие под высоким давлением, поставляются в литом состоянии или в заведомо устаревшем состоянии. Если для чертежа требуется A357-T6, деталь следует направить на литье под низким давлением, в постоянную форму, в песчаную форму или на литье по выплавляемым моделям.
Почему А357 стоит дороже А356?
Три причины. Более жесткие ограничения на железо требуют более чистого шихтового материала и лучшего контроля плавления, что уменьшает количество дешевого лома, который может использовать литейный завод. Более высокая загрузка магния означает более строгий контроль процесса во время обработки раствора. А технологические маршруты, которые могут обеспечить подлинный результат Т6, например, обработка низким давлением или постоянная форма, имеют более длительное время цикла, чем обработка под высоким давлением.
Как проверить содержание магния во входящей партии?
Оптическая эмиссионная спектрометрия охлажденного образца из разливки является стандартным методом и занимает всего несколько минут после подготовки образца. Попросите, чтобы показатель магния сообщался в виде числа, а не как «пройден или не пройден» в широком окне, и отбирайте образцы более чем в одном месте на больших отливках, поскольку магний может выделяться во время медленного затвердевания.
Нужен ли А357 бериллий?
Нет, и многие спецификации запрещают это. Добавление бериллия от 0,04 до 0,07 процента улучшает морфологию железосодержащих фаз и может улучшить поведение оксидной корки, но вводит требования к обращению в плавильном цехе и при механической обработке. Большая часть строительных работ выполняется с использованием не содержащего бериллия A357 и вместо него жесткого ограничения по железу.
Можно ли сваривать детали A357?
Могут, при правильном наполнителе и контроле процесса, но сварка детали Т6 создает локальную зону термического влияния, которая теряет прочность. Если сварной шов неструктурный, это не проблема. Если сварной шов находится на пути нагрузки, при проектировании следует учитывать снижение местной прочности в этой зоне.
Какую чистоту поверхности и допуск я могу ожидать?
Поверхности, отлитые из постоянной формы или матрицы низкого давления, обычно имеют толщину Ra от 3,2 до 6,3 микрометра, в зависимости от покрытия матрицы и толщины стенок. Обработанные поверхности ограничиваются инструментами и креплениями, а не сплавом, а общие допуски обработки плюс-минус 0,05 мм на критических отверстиях и поверхностях являются обычным явлением для стабильной отливки.
Подходит ли A357 для тонкостенных деталей?
Да, в пределах. Содержание кремния в 7 процентов обеспечивает хорошую текучесть, а стенки толщиной примерно до 3 мм могут быть достигнуты при литье в постоянную форму или при литье под низким давлением. Ниже этого уровня проблема смещается от текучести к скорости затвердевания: тонкие срезы остывают так быстро, что силицид магния может оставаться частично нерастворенным даже после полной обработки раствором, и деталь не достигнет свойств, предполагаемых его химическим составом.
Чтобы замкнуть цикл: состав алюминиевого сплава A357 определяется содержанием кремния от 6,5 до 7,5 процентов, магния от 0,40 до 0,70 процента и железа максимум 0,20 процента, при этом остальные элементы удерживаются на уровне следов, а алюминий составляет баланс. Содержание магния отличает его от A356 и придает ему дополнительный предел текучести примерно на 50 МПа в состоянии Т6. Предел железа — это то, что сохраняет пластичность. И маршрут литья плюс дисциплина закалки решают, действительно ли какое-либо из этих преимуществ проявится в готовой детали.
Если предложение на A357-T6 выглядит заметно дешевле остальных, ответ обычно находится в одном из трех мест: цель по магнию, железный потолок или фактически поставляемая закалка. Спросите цифры, и спор быстро закончится.