 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Руководство для покупателей штампов для литья алюминия: инструментальная сталь, срок службы инструмента, стоимость и дефекты
Контент
- 1 Что на самом деле представляет собой штамп для литья алюминия
- 2 Штамповка влияет на качество литья больше, чем пресс
- 3 Марки стали и ожидаемая стойкость инструмента для алюминиевых штампов
- 4 Что влияет на цену штампа для литья алюминия
- 5 Дефекты литья под давлением и способы их предотвращения
- 6 Правила проектирования, защищающие матрицу и нижний металлолом
- 7 Выбор алюминиевого сплава и его влияние на стойкость инструмента и допуски
- 8 Литье плюс механическая обработка: матрица становится готовой деталью
- 9 Вопросы, которые следует задать поставщику литья под давлением, прежде чем утвердить оснастку
- 10 Часто задаваемые вопросы о штампах для литья алюминия
- 10.1 В чем разница между штампом и пресс-формой?
- 10.2 Сколько выстрелов можно получить из штампа для литья алюминия?
- 10.3 Какая марка стали лучше всего подходит для литья под давлением алюминия?
- 10.4 Можно ли из одного штампа изготовить несколько разных деталей?
- 10.5 Снижает ли многополостная матрица стоимость детали?
- 10.6 Почему появляется пористость, даже если матрица новая?
- 10.7 Всегда ли литые алюминиевые детали нуждаются в механической обработке после литья?
- 10.8 Сколько времени занимает изготовление штампа для литья алюминия?
- 10.9 Что такое проверка тепла и почему это важно?
Головка для литья алюминия — самое дорогое решение в проекте литья под давлением. Это инструмент из закаленной стали, который формирует каждую отливку, устанавливает время цикла, контролирует количество дефектов и определяет, какой объем последующей обработки потребуется детали. На матрице рождаются допуски, где достигается или теряется газовая пористость, и где дешевое предложение может стать дорогой реальностью. Для покупателей и инженеров, оценивающих поставщиков алюминиевого литья под давлением, штамп заслуживает большего внимания, чем размер пресса, цена сплава или даже вес детали.
В этом руководстве мы сосредоточимся конкретно на штампе, а не на общем процессе. Вы найдете марки стали, используемые для изготовления алюминиевых штампов, реалистичные показатели срока службы инструмента, структуру затрат, лежащую в основе ценового предложения штампа, дефекты, которые начинаются внутри полости, а также правила проектирования, которые позволяют контролировать бюджет на оснастку и производство. Цель состоит в том, чтобы облегчить сравнение следующего предложения по инструментам и сделать его более трудным для неправильного прочтения.
Что на самом деле представляет собой штамп для литья алюминия
Штамповка – это не просто форма с пустой полостью. Это полная система инструментов, состоящая из нескольких стальных пластин, сменных вставок, скользящих стержней, выталкивающих штифтов, переливных колодцев, ворот и внутренних каналов охлаждения. Неподвижная половина матрицы крепится к неподвижной плите машины для литья под давлением с холодной камерой; подвижная половина прикреплена к зажимной плите, которая открывает и закрывает матрицу при каждом выстреле. Расплавленный алюминий попадает в полость под высоким давлением, затвердевает за несколько секунд, а движущаяся половина отрывается, и система выталкивателя может вытолкнуть отливку.
Для производства алюминиевых деталей почти во всех производствах используется процесс с холодной камерой, поскольку температура расплавленного металла, составляющая примерно 620–700 ° C в зависимости от сплава, слишком высока для машины с горячей камерой. Таким образом, матрица должна выдерживать как высокое давление впрыска, так и термический удар в каждом цикле. Вот почему стальные штампы, термообработка, конструкция охлаждения и обработка поверхности имеют гораздо большее значение для алюминия, чем для инструментов для литья цинка или пластмассы.
Компоненты матрицы можно группировать по функциям. Таблица ниже представляет собой практический контрольный список для покупателей, которые хотят понять, за что они на самом деле платят за инструмент.
| Компонент | Функция | Заменено/обслужено |
|---|---|---|
| Пластины | Удерживайте вставки полости и направляйте подвижную половину | После капитального ремонта инструмента или повреждения в результате аварии |
| Вставки для полостей | Обработанные стальные блоки, образующие поверхность отливки. | Когда термопроверка или эрозия превышают пределы вытяжки |
| Слайды и подъемники | Создавайте боковые отверстия, поднутрения и сложные углы выпуска. | Изнашиваемые детали, проверенные во время планового технического обслуживания. |
| Выталкиватели | Вытолкните затвердевшую отливку из подвижной половины. | Плановая замена после нескольких тысяч выстрелов. |
| Бегунок, затвор, переливные колодцы | Направляйте расплавленный металл в полость и улавливайте холодный или грязный материал. | Изменяется во время отбора проб, если возникают проблемы с потоком. |
| Каналы охлаждения | Контролируемый отвод тепла от матрицы | Очищено и проверено на текучесть при обслуживании инструмента. |
Если вы новичок в более широком методе производства, это поможет сначала понять процесс литья алюминия под давлением а затем вернитесь к деталям оснастки. На практике штамп — это часть процесса, которая отделяет стабильный, повторяемый производственный цикл от процесса, который создает сюрпризы при каждой проверке.
Штамповка влияет на качество литья больше, чем пресс
Многие разговоры о покупке сосредоточены на тоннаже пресса, скорости впрыска и весе впрыска. Эти параметры имеют значение, но они регулируются вокруг матрицы. Штамповка решает, насколько хорошо металл заполняет полость, как быстро он охлаждается, где затвердевает последний материал и есть ли способ выйти газу. Даже новенький 900-тонный пресс не сможет произвести качественную отливку из плохо сконструированной матрицы.
Наибольшее влияние на качество оказывают три контролируемых фактора:
- Узор заполнения. Положение литника и геометрия направляющей определяют, как расплавленный алюминий проходит через полость. Матрица, которая заполняется равномерно, выталкивает воздух впереди металла в переливные отверстия; матрица, заполняющаяся неравномерно, приводит к холодному закрытию, ошибочному пуску и скоплению газа.
- Скорость охлаждения. Водяные линии внутри матрицы определяют, где отливка затвердевает в первую очередь. Направленная кристаллизация должна вытеснять последний жидкий металл в области перелива или стояки, а не внутрь стенки детали. Если схема охлаждения неправильная, усадочная пористость появляется в одном и том же месте при каждом выстреле.
- Состояние поверхности штампа. Хорошо обработанная и правильно освобожденная полость позволяет получить отливки с однородной текстурой поверхности и меньшим количеством проблем с прилипанием. Когда поверхность матрицы начинает подвергаться термической проверке или эрозии, качество поверхности отливки ухудшается до того, как дефект становится видимым при простой проверке размеров.
В производственной среде штамп также контролирует повторяемость. Стабильная матрица, работающая в документированном технологическом окне, должна обеспечивать одинаковый размер и одинаковую обработку поверхности при тысячах выстрелов. Когда клиент видит отклонения размеров поставленных деталей, первым вопросом всегда должно быть состояние штампа, а не алюминиевого сплава. В качестве полезной информации о категориях дефектов и о том, что они означают в цехах, широко используемой отправной точкой в промышленности является система классификации дефектов NADCA.
Марки стали и ожидаемая стойкость инструмента для алюминиевых штампов
Марка стали — это первое, что следует проверить при сравнении двух предложений по штампам для одной и той же детали. Два поставщика могут указать одинаковую цену на штампы, но один может использовать стандартную сталь Н13, закаленную в вакууме, а другой использует более дорогую марку премиум-класса с лучшим сопротивлением термической усталости. Цена кристалла аналогична только до первого появления термопроверки.
| Марка стали | Общая твердость для алюминиевых матриц | Ожидаемый срок службы штампа для алюминиевых отливок | Лучше всего подходит для |
|---|---|---|---|
| H13 | 46–52 HRС | 100 000–150 000 выстрелов | Стандарт производства для большинства алюминиевых отливок |
| H11 | 44–52 HRС | 80 000–120 000 выстрелов | Сложные сердечники, глубокие ребра, сложная геометрия выброса. |
| Премиум класса H13/СОЭ | 48–54 HRС | 150 000–200 000 выстрелов | Долговечные автомобильные и высоконадежные детали |
Отливаемый сплав также меняет срок службы штампа. Алюминий находится в середине диапазона. Цинковые сплавы отливаются при более низких температурах и вызывают гораздо меньшую термическую усталость; Сплавы на основе магния и меди более агрессивно воздействуют на поверхность штампа. В таблице ниже приведено реалистичное сравнение.
| Семейство сплавов | Типичная температура плавления | Типичная жизнь штампа | Основная причина износа матрицы |
|---|---|---|---|
| Цинковые сплавы | 380–450°С | 500 000 выстрелов | Абразивный износ, низкий термический удар. |
| Алюминиевые сплавы | 620–700°С | 100 000–200 000 выстрелов | Термическая усталость и пайка |
| Магниевые сплавы | 620–680°С | 80 000–120 000 выстрелов | Повышенная химическая атака на сталь |
| Медные/латунные сплавы | 900–1000°С | 20 000–50 000 выстрелов | Сильное термическое растрескивание и эрозия. |
Приведенные выше значения срока службы штампа предполагают разумное техническое обслуживание: контролируемую температуру штампа, регулярную очистку, проверку трещин и периодические операции по снятию напряжений на сильно нагруженном инструменте. Без технического обслуживания даже матрица из высококачественной стали рано выйдет из строя. Не рассматривайте срок службы штампа как фиксированную характеристику стали; это результат сочетания стали, конструкции инструмента, управления процессом и технического обслуживания.
Что влияет на цену штампа для литья алюминия
Цена штампа – это не только цена обработки полости. Стальной блок составляет небольшую часть общей стоимости. Настоящие деньги идут на проектирование, производство электродов, программирование станков с ЧПУ, полировку, сборку и пробные снимки. Если поставщик предлагает очень низкую цену, спросите, что исключено, а не радуйтесь сделке.
Упрощенная разбивка затрат на типичную алюминиевую кокиль для литья под давлением выглядит следующим образом:
- Проектирование и моделирование течения пресс-формы: 5–10% от стоимости инструмента. Эти затраты стоит защитить, поскольку они предотвращают дорогостоящие исправления в дальнейшем.
- Штамповочная сталь и термообработка: 12–18%. Включает вакуумную закалку, отпуск и снятие напряжений.
- Обработка на станках с ЧПУ и электроэрозионная обработка: 40–50%. Это основа работы по производству штампов.
- Установка, полировка и сборка: 15–20%. Включает достижение заданного качества поверхности и реакции системы выброса.
- Пробные снимки и отбор проб: 3–5%. Используется для проверки размеров, качества поверхности и параметров процесса перед выпуском в производство.
Самым важным стратегическим решением является количество полостей. Матрица с одной полостью дешевле, проще и ее легче модифицировать. Многоместная матрица производит несколько деталей за один машинный цикл и снижает стоимость детали, но увеличивает риск, связанный с инструментами. Если одна полость имеет небольшое смещение размеров, весь производственный цикл должен быть остановлен на время ремонта этой полости.
| Номер полости | Относительная стоимость штампа | Деталей за цикл | Наиболее подходящий объем |
|---|---|---|---|
| 1 полость | 1,0x | 1 | Прототипирование, очень малый объем, сложная геометрия |
| 2 полости | 1,6–1,8х | 2 | Годовые объемы от десятков тысяч и выше |
| 4 полости | 2,5–3,0х | 4 | Крупногабаритные детали для автомобилей и бытовой техники |
| 8 полостей | 4,5–5,5х | 8 | Стабильные, очень объемные программы с уверенными прогнозами |
Многие опытные покупатели начинают с инструмента с одной или двумя гнездами, проверяют процесс, а затем добавляют больше гнезд или изготавливают вторую матрицу. Такой подход снижает финансовые риски, связанные с ошибкой проектирования, и в то же время позволяет перейти к крупносерийному производству.
Дефекты литья под давлением и способы их предотвращения
Большинство дефектов литья под давлением названы в честь того, что инспектор видит на готовой детали, но многие из них возникают внутри матрицы. Понимание взаимосвязи между дефектом и смертью помогает покупателям задавать правильные вопросы во время отбора проб и обсуждений PPAP. В таблице ниже приведены наиболее распространенные дефекты, связанные с литьем под давлением, и практические меры по их устранению, используемые инженерами по литью под давлением.
| Дефект | Причина, связанная со штампом | Профилактика |
|---|---|---|
| Газовая пористость | Плохая вентиляция, длинные пути потока, неправильное расположение переливных колодцев. | Измените дизайн ворот и вентиляционных отверстий, добавьте вакуумную помощь. |
| Холодное закрытие | Температура штампа слишком низкая, металл замерзает до того, как полость заполнится. | Увеличьте температуру матрицы, сбалансируйте время заполнения, отрегулируйте скорость ворот. |
| Пайка/приклеивание | Алюминий химически связывается с незащищенной поверхностью штампа. | Азотирование или PVD-покрытие поверхностей полостей. |
| Проверка тепла | Повторяющееся тепловое расширение и сжатие поверхности матрицы. | Используйте сталь H13 или премиум-класса, контролируемое охлаждение, периодическое снятие напряжений. |
| Вспышка | Прогиб матрицы, изношенная линия разъема, неправильное усилие зажима. | Отремонтируйте линию разъема, поддерживайте параллельность плиты, отрегулируйте усилие зажима. |
| Следы выброса | Недостаточная тяга, слишком мало выталкивающих штифтов, большая сила выталкивания. | Увеличьте угол уклона, добавьте выталкиватели, отполируйте поверхность полости. |
Хорошо спроектированная матрица сама по себе не устранит все дефекты. Параметры процесса, такие как температура расплава, профиль впрыска, нанесение распылением и время цикла, должны соответствовать конструкции матрицы. Но если матрицу исправили, а дефект все равно проявляется при каждом выстреле, скорее всего, нарушено технологическое окно, а не конструкция матрицы.
Правила проектирования, защищающие матрицу и нижний металлолом
Разработчики деталей иногда относятся к штампу так, как будто он может воспроизвести любую модель САПР. Это невозможно. Матрице необходимы углы уклона, однородные стенки, закругленные углы и пространство для течения металла. Если деталь нарушает эти правила, в производстве возникают проблемы с качеством и возрастают затраты на обслуживание штампа. Хорошей новостью является то, что большинство правил просты и измеримы.
| Особенность дизайна | Рекомендуемый диапазон | Причина |
|---|---|---|
| Внешний угол уклона | 1–2 градуса | Обеспечивает чистый выброс без повреждения поверхности. |
| Внутренний угол уклона | 2–3 градуса | Помогает освободить отливку от движущейся половины. |
| Номинальная толщина стенки | 2,5–6,0 мм | Балансирует наполнение, прочность и охлаждение. |
| Однородность стен | Делайте секции как можно более равномерными | Избегает усадочной пористости и раковин |
| Толщина основания ребра | 0,6–1,0 раза больше соседней стены | Придает жесткость детали, не создавая толстых участков. |
| Внутренний угловой радиус | 1,0 мм или больше, если это возможно | Снижает концентрацию напряжений и улучшает текучесть металла. |
Это отправные точки, а не абсолютные законы. Крупные детали, тонкостенные корпуса, конструкционные кронштейны и герметичные корпуса клапанов будут отклоняться в разном направлении. Цель состоит не в том, чтобы слепо следовать таблице; это значит, что при анализе конструкции необходимо задаться вопросом, почему конкретная стенка, ребро или радиус существует до того, как стальная штамповка будет разрезана.
Выбор алюминиевого сплава и его влияние на стойкость инструмента и допуски
Алюминиевый сплав не просто определяет механические свойства конечной детали. Это также влияет на то, насколько агрессивно расплавленный металл воздействует на матрицу, насколько хорошо он заполняет тонкие сечения и на какой размерный допуск можно рассчитывать. Покупатели, которые меняют сплавы после того, как штамп уже изготовлен, могут быть удивлены результатом.
| Сплав | Ключевые характеристики | Типичные применения |
|---|---|---|
| А380/АЦП12 | Сбалансированная прочность, наполнение и стоимость. | Общие конструкции, автомобильные корпуса, кронштейны двигателя |
| А383 | Лучшая устойчивость к горячему разрыву, хорошее наполнение. | Тонкие ребра, сложные тонкостенные детали |
| А360 | Лучшая коррозионная стойкость, меньшее содержание меди | Открытые детали, морская или коррозионная среда |
| А413 | Отличная текучесть и герметичность | Корпуса клапанов, герметичные компоненты |
| Б390 | Высокая твердость, хорошая износостойкость, более тяжелая механическая обработка. | Блоки двигателей, гильзы цилиндров, критические к износу поверхности |
С точки зрения штампа, содержание кремния и меди в сплаве влияет на поведение пайки и эрозии. Сплавы с более высоким содержанием кремния, такие как A383 или B390, хорошо растекаются, но могут быть более абразивными по отношению к стальной поверхности. Сплавы с более низким содержанием железа могут увеличить вероятность пайки, поэтому обработка поверхности, такая как азотирование, часто указывается вместе с выбором сплава. Правильная комбинация — это сплав, покрытие штампа, схема охлаждения и настройки процесса, а не какой-то отдельный элемент.
Литье плюс механическая обработка: матрица становится готовой деталью
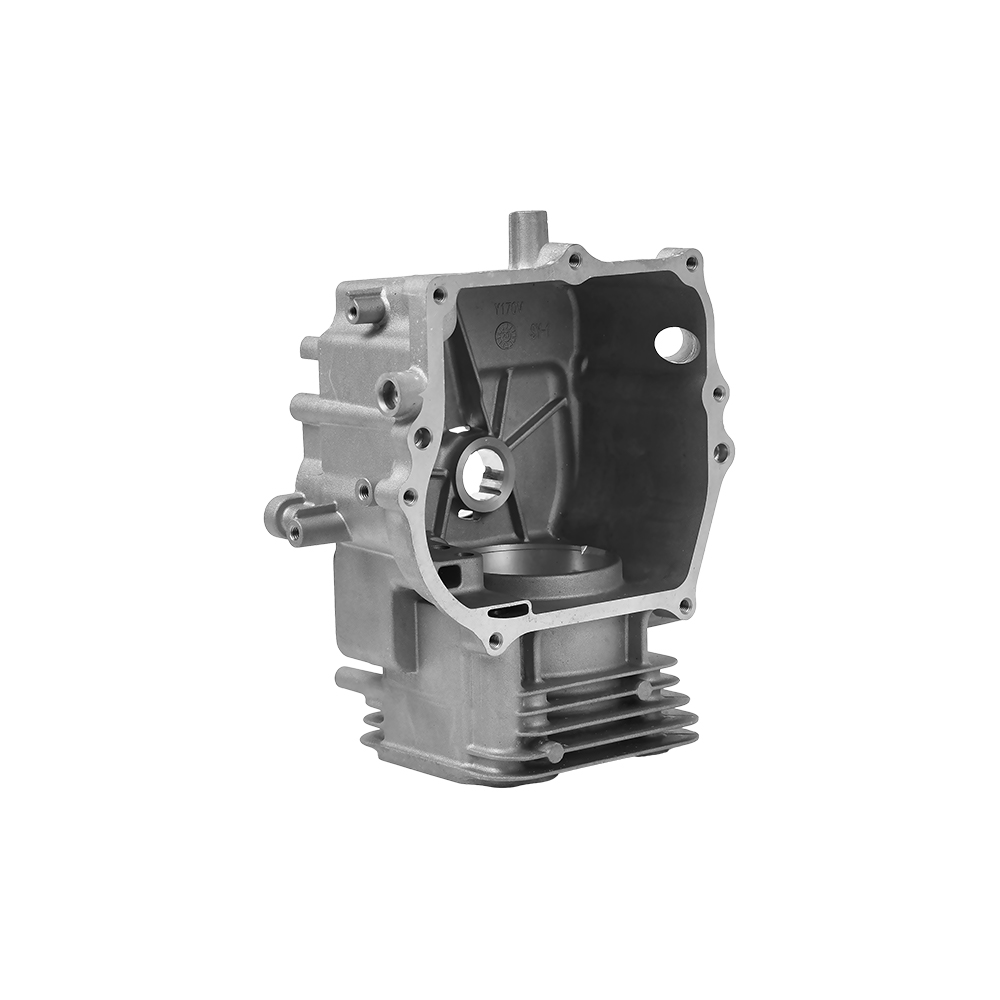
Литье алюминия в штампе позволяет получить почти готовую форму, а не готовый компонент. Отверстия по-прежнему необходимо обрабатывать, уплотнительные поверхности требуют плоскостности, резьбу необходимо нарезать, а критические размеры требуют более жестких допусков, которые может обеспечить процесс с ЧПУ. Вот почему возможности обработки поставщика литья под давлением имеют такое же значение, как и сам штамп.
Поставщик, который осуществляет как литье под давлением, так и обработку с ЧПУ на одном заводе, может контролировать весь рабочий процесс: штамп создает отливку, станок с ЧПУ завершает ее, а при окончательной проверке одна и та же деталь находится в том же здании. Такое расположение сокращает время логистики, позволяет избежать повреждений во время транспортировки и обеспечивает стабильность данных измерений между операциями.
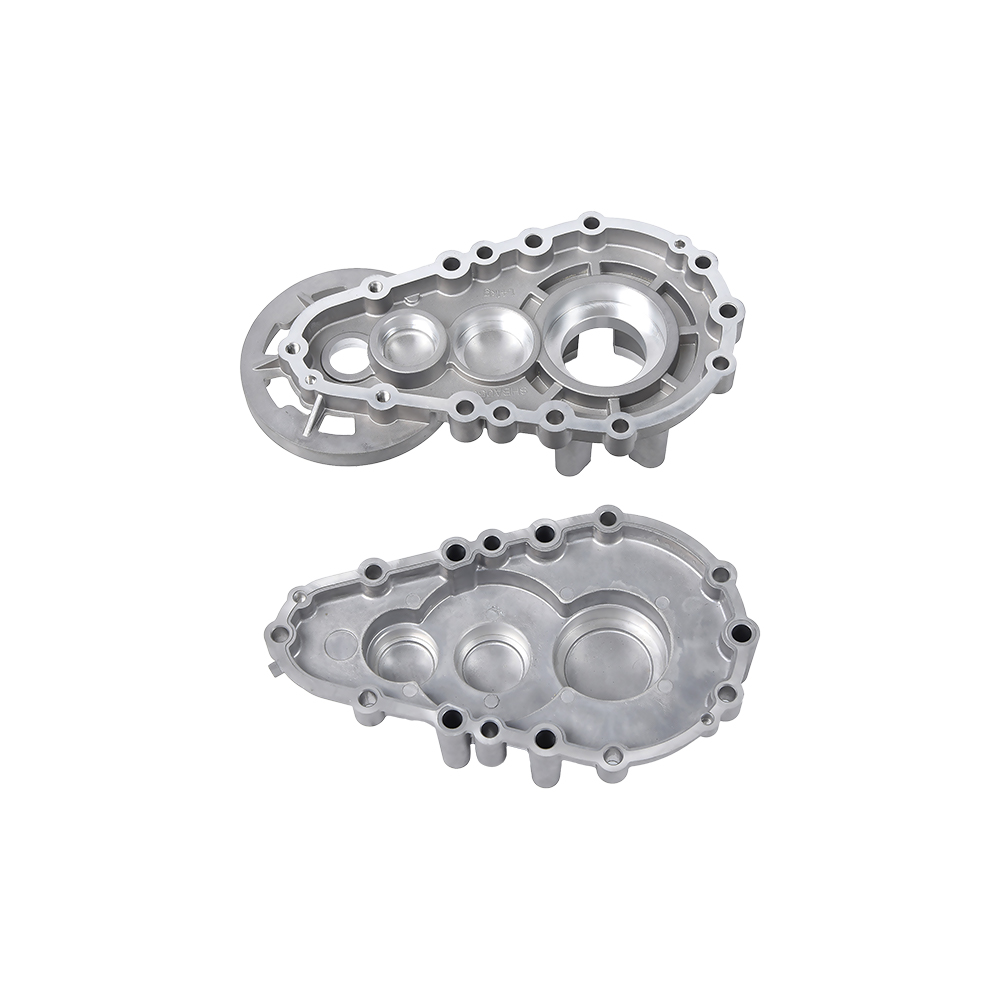
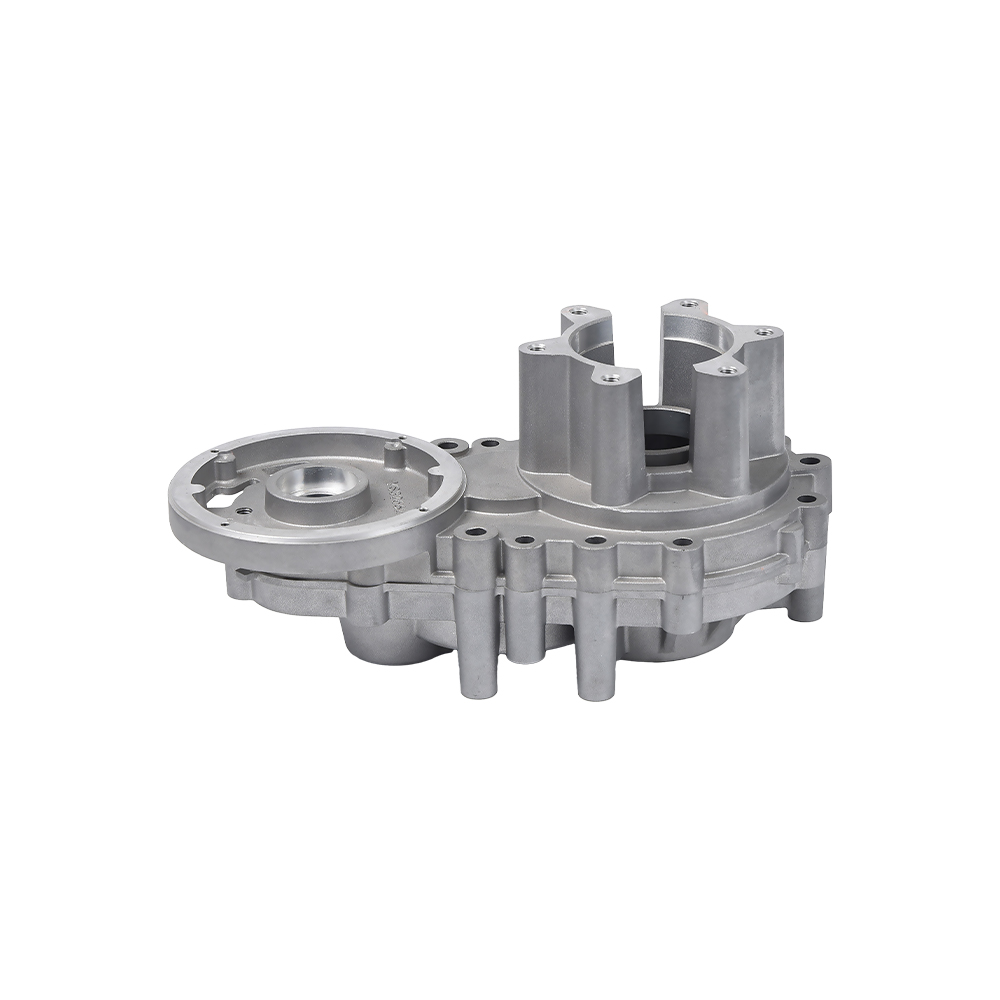
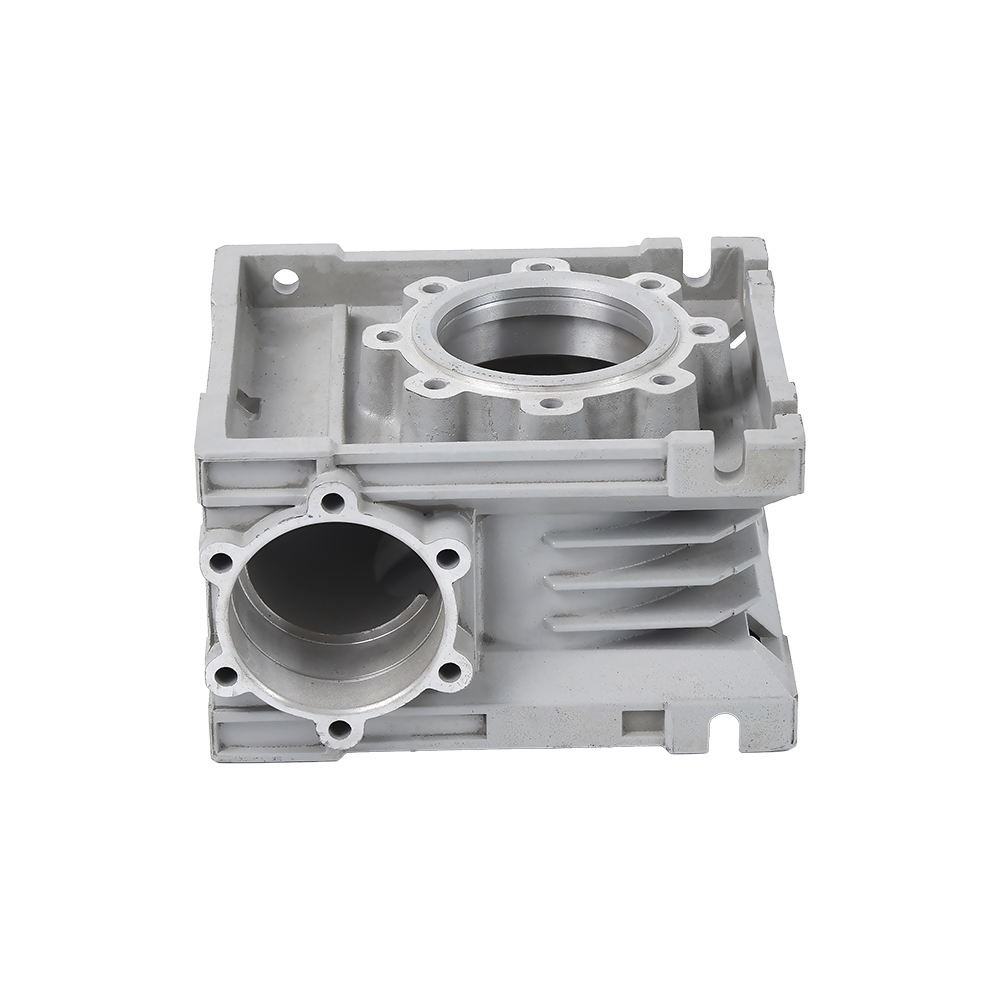
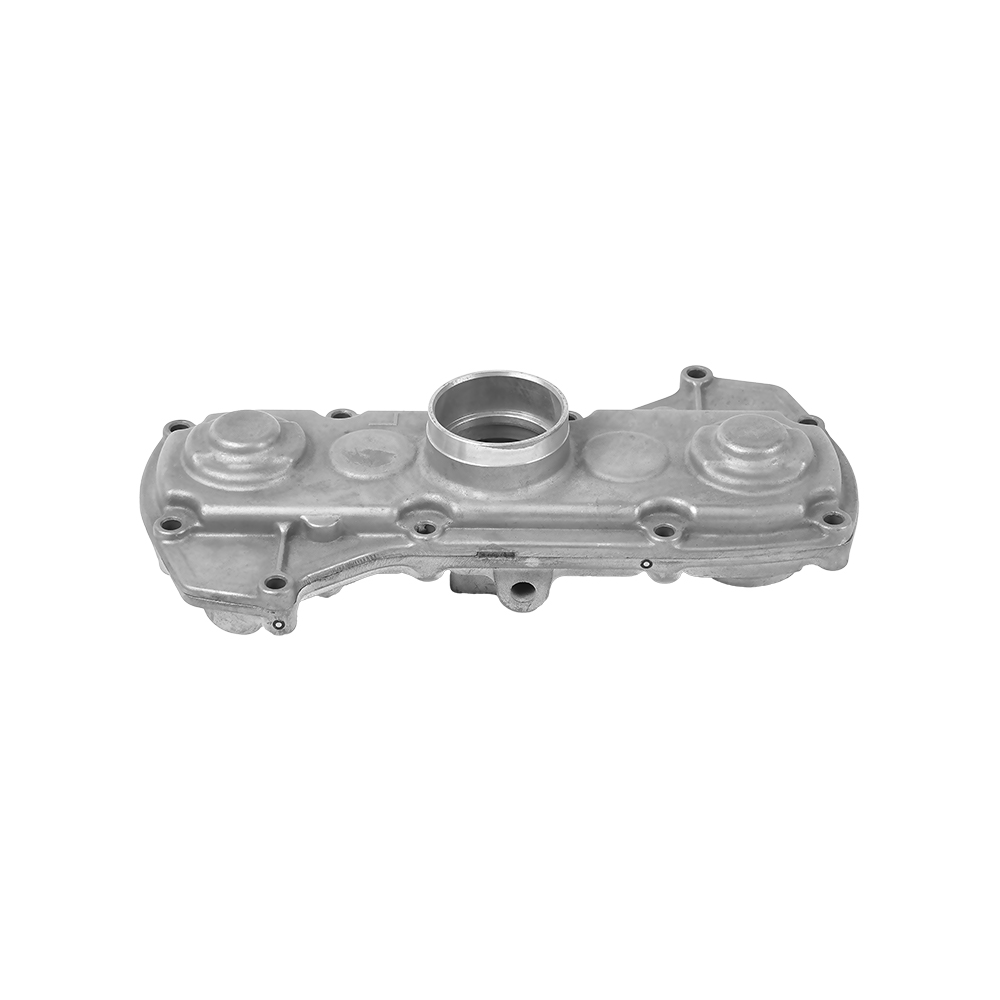
 Алюминиевый корпус коробки передач для литья под давлением для точной сборки Этот корпус коробки передач демонстрирует, как литье под давлением формирует общую геометрию, в то время как последующая обработка на станке с ЧПУ обеспечивает жесткие допуски, необходимые для сборки шестерни и масляного уплотнения, что делает его наглядным примером интегрированного рабочего процесса литья и механической обработки. Посмотреть продукт →
Типичным примером является корпус коробки передач. Матрица формирует общую геометрию, гнезда для подшипников и монтажные бобышки, но уплотнительные поверхности и отверстия подшипников обычно требуют механической обработки после литья. Без механической обработки корпус по-прежнему функционирует как необработанная отливка, но не может обеспечить допуски, необходимые для сборки шестерни и масляного уплотнения.
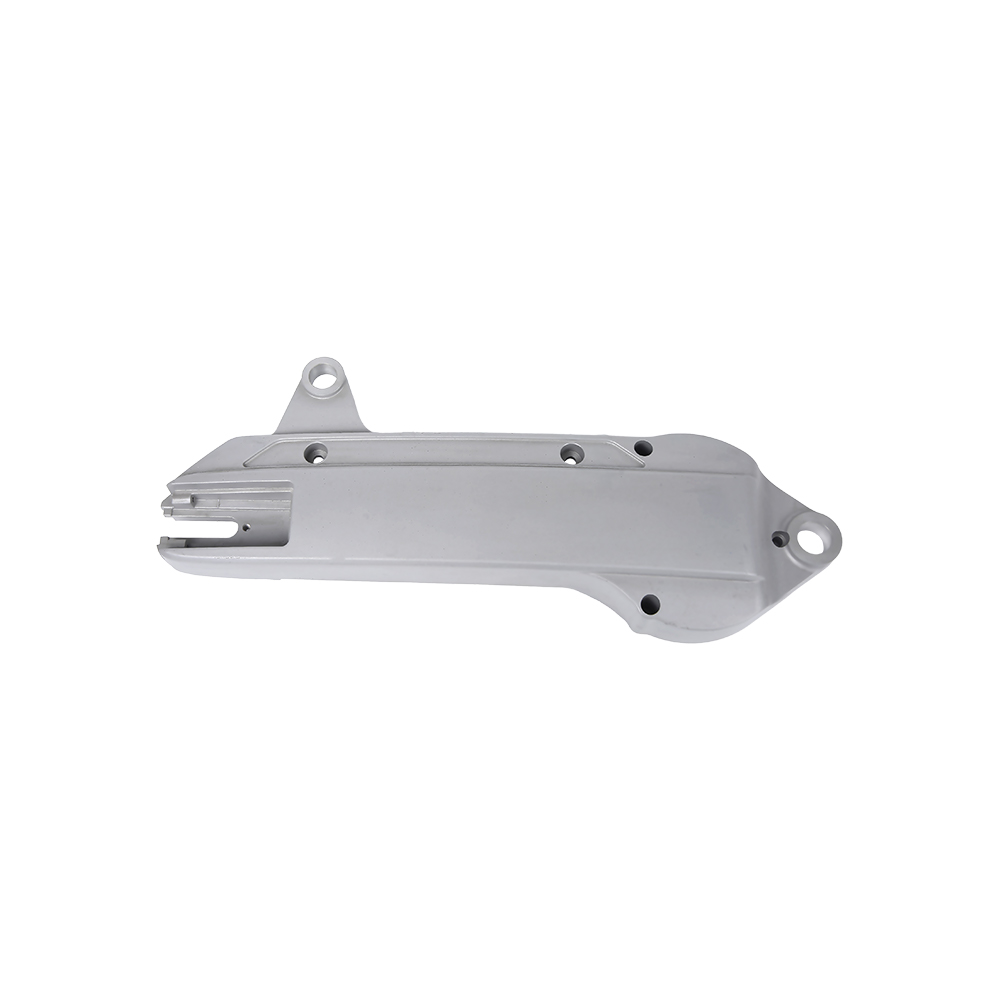
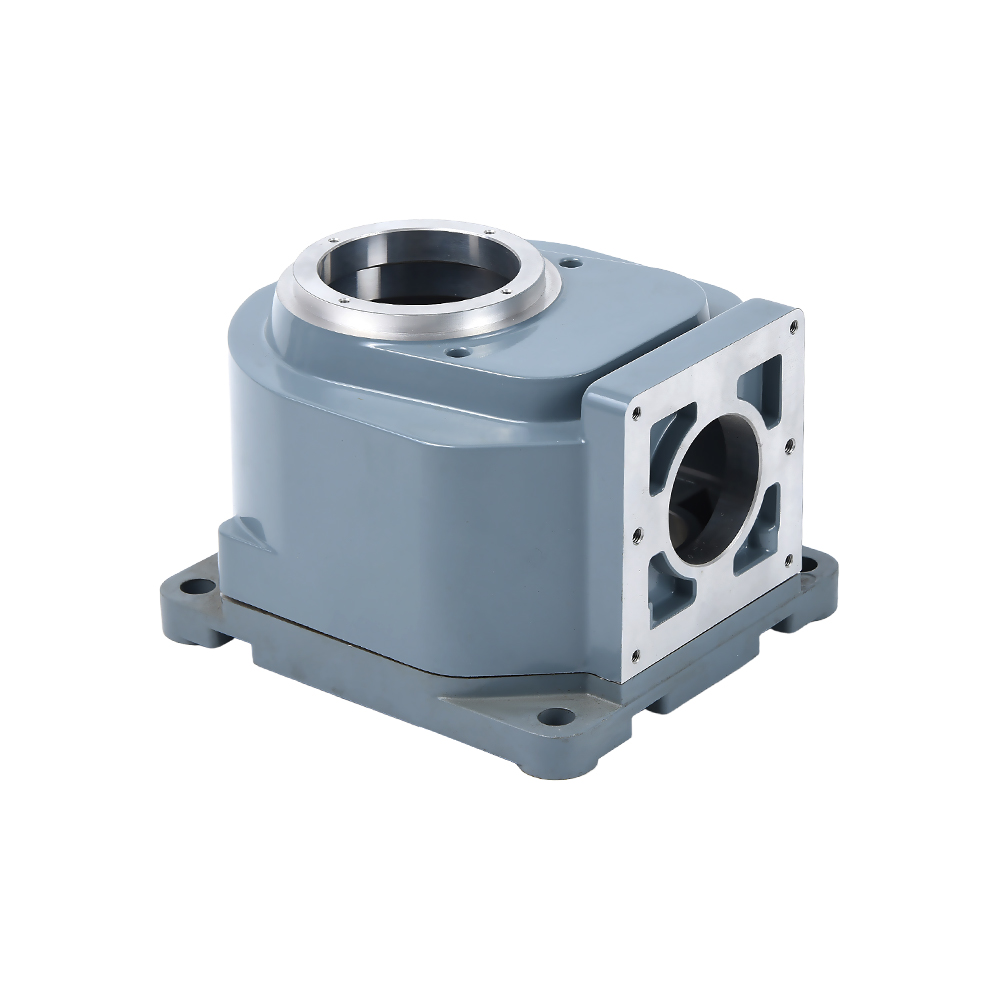
 Аксессуары для бесщеточных двигателей, требующие вторичной обработки Корпуса двигателей и торцевые щиты изготавливаются методом литья под давлением из-за тонких стенок и сложных деталей ребер, но требуют точной обработки для круглости отверстий и поверхностей сборки статора, следуя той же логике, что и корпуса коробок передач. Посмотреть продукт →
Компоненты электродвигателя следуют той же логике. Корпуса двигателей, торцевые щиты и аксессуары для бесщеточных двигателей требуют точной округлости отверстий, хорошей термической устойчивости и чистой поверхности статора в сборе. Литейная форма обеспечивает тонкие стенки и сложную детализацию плавников; вторичная обработка создает окончательные позиционирующие элементы.
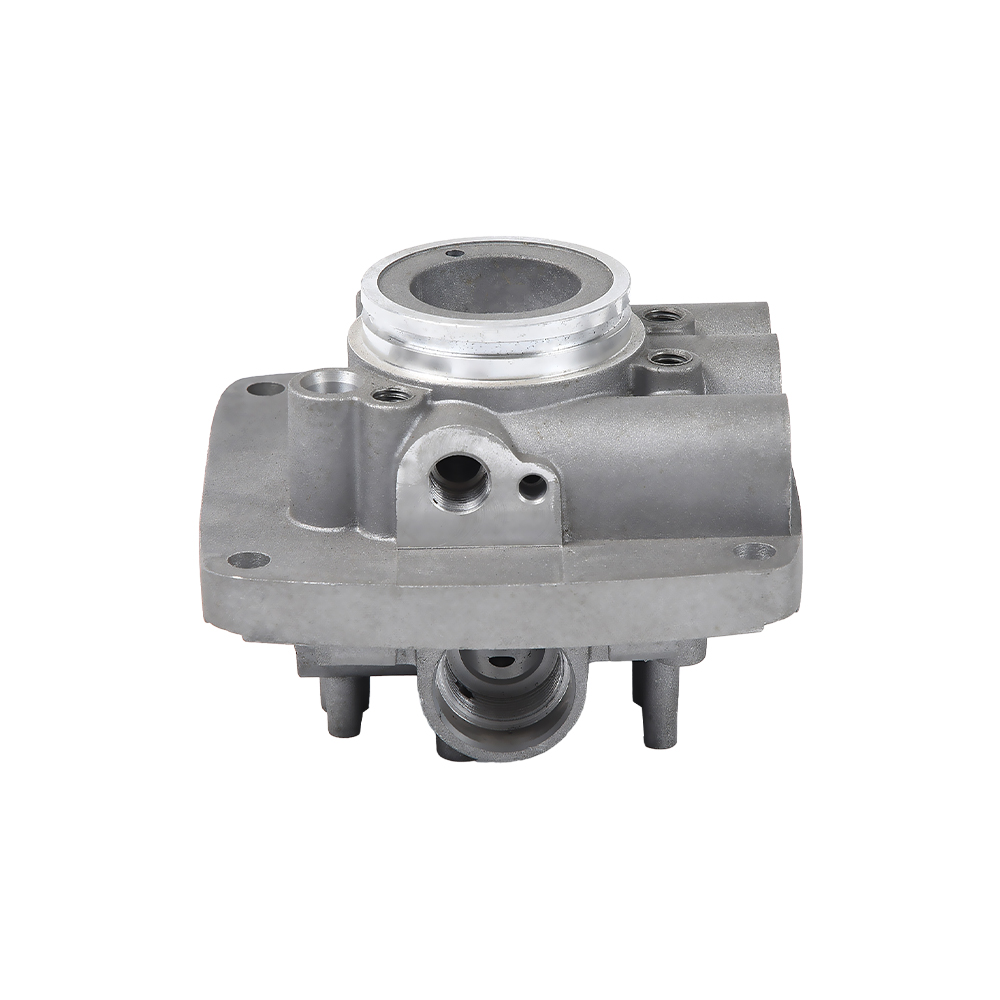
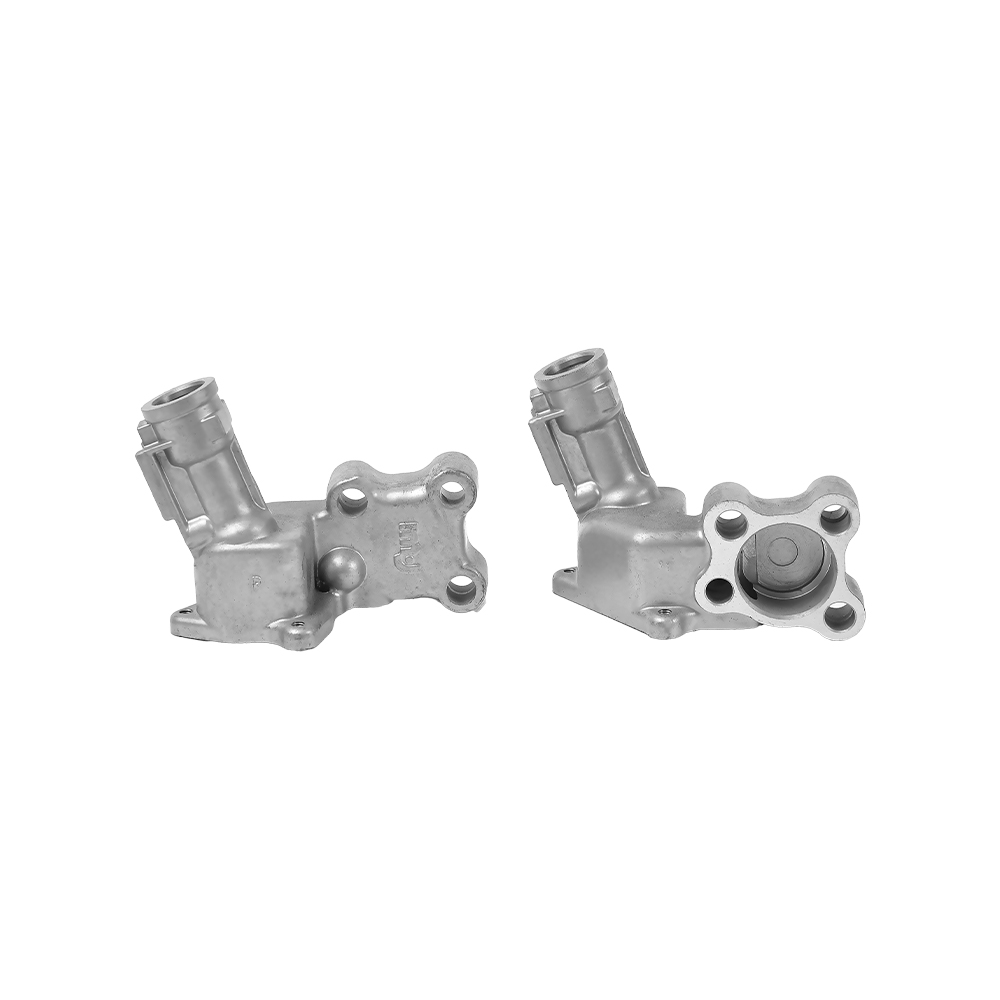
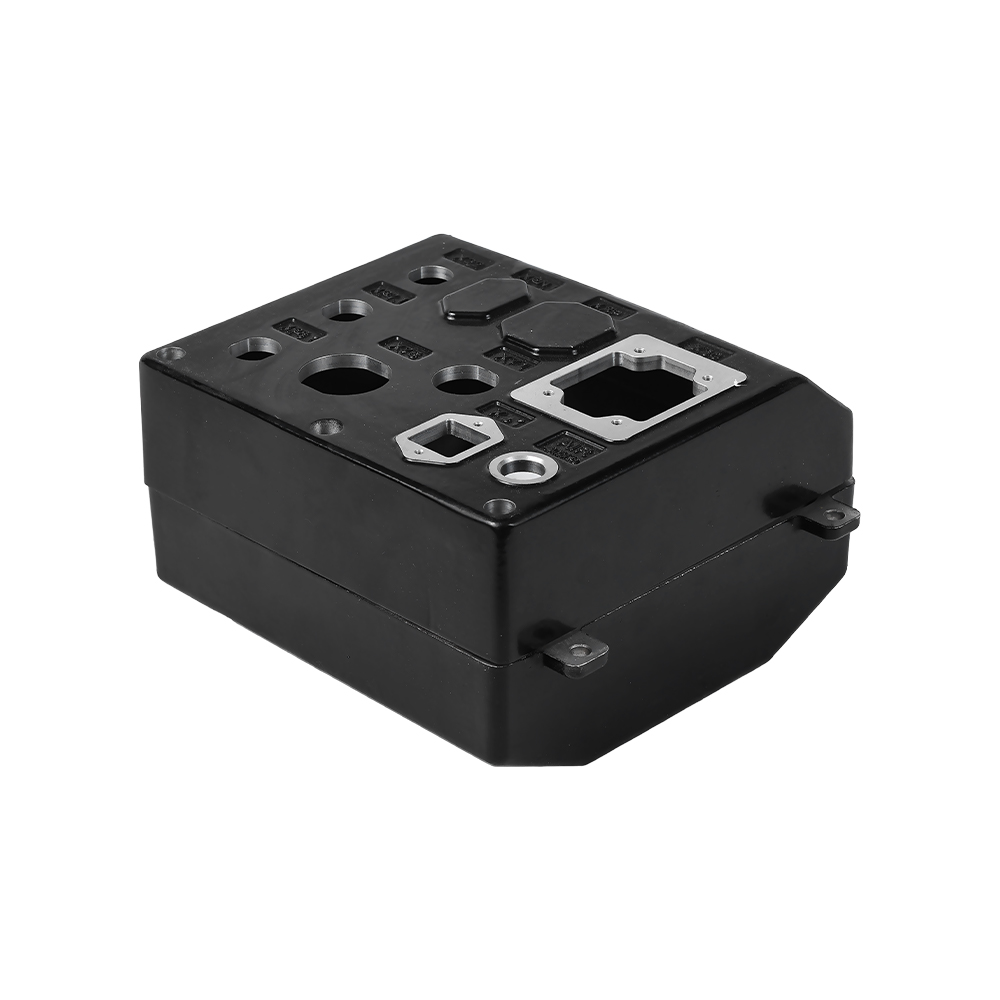
 Гидравлический клапан для литья под давлением алюминия со встроенной механической обработкой Корпуса гидравлических клапанов выигрывают от литья под давлением и обработки на станках с ЧПУ, что обеспечивает герметичность стенок и точность отверстий клапанов, резьбы отверстий и уплотняющих поверхностей, а также обеспечивает более быструю обратную связь по размерам с полостью штампа. Посмотреть продукт →
Корпуса гидравлических клапанов выигрывают от комплексного литья и механической обработки по другой причине. Матрица обеспечивает герметичность стенок и геометрию внутреннего канала, а обработка на станке с ЧПУ доводит отверстие клапана, резьбу порта и уплотнительные поверхности до окончательных размеров. Поставщик, который может сделать и то, и другое самостоятельно, имеет более короткий цикл связи, когда обратная связь по размерам возвращается обратно в полость штампа.
С точки зрения покупателя практический вопрос не в том, есть ли у поставщика мастерская с ЧПУ. Почти все так делают. Более важный вопрос заключается в том, владеет ли одна и та же команда штампом, параметрами литья и приспособлениями для обработки. Когда все три находятся на одном предприятии, проблемы решаются у их источника, а не передаются между субподрядчиками.
Вопросы, которые следует задать поставщику литья под давлением, прежде чем утвердить оснастку
Расценки на инструмент легче сравнивать, если оба поставщика отвечают на один и тот же набор технических вопросов. Используйте список ниже в качестве отправной точки. Он содержит информацию, необходимую для сравнения качества штампов, а не только цены.
- Какая марка стали, термическая обработка и покрытие поверхности будут использоваться в штампе? Ответ должен быть конкретным, например, вакуумная закалка H13 плюс азотирование, а не просто «сталь».
- Будете ли вы запускать моделирование текучести пресс-формы перед резкой стали? Отчеты моделирования показывают ожидаемую структуру заполнения, воздушные ловушки и поведение при затвердевании. Попросите просмотреть отчет.
- Сколько полостей включено в указанную цену штампа? Цена на матрицу с одной полостью не может сравниваться с ценой на матрицу с двумя полостями без корректировки выпуска детали.
- Какой размерный допуск будет сохраняться отливке перед механической обработкой? Это показывает, понимает ли поставщик связь между состоянием штампа и отклонением размеров.
- Сколько пробных снимков включено? Стоимость выборки и количество образцов являются частью соглашения об инструментах.
- Каков ожидаемый срок службы матрицы и какой график технического обслуживания вы рекомендуете? Срок службы штампа влияет на долгосрочную стоимость детали, а не на первоначальную цену инструмента.
- Будет ли тот же завод выполнять чистовую обработку с ЧПУ после литья? Собственное литье и механическая обработка снижают риск передачи и позволяют хранить допуски в одном месте.
- На какой ремонт штампа распространяется гарантия и на какое количество выстрелов? Это не позволяет дешевому штампу стать дорогим после первой тысячи деталей.
Ответы на эти вопросы имеют большее значение, чем просто презентация бриллиантов. Поставщик, который дает четкие и честные технические ответы на этапе оснастки, с гораздо большей вероятностью будет вести себя таким же образом во время массового производства.
Часто задаваемые вопросы о штампах для литья алюминия
В чем разница между штампом и пресс-формой?
Пресс-форма — это общий термин для обозначения полой формы, используемой для придания формы материалу. Матрица — это особый инструмент, используемый при литье под давлением: он работает под очень высоким давлением впрыска, имеет движущиеся части, такие как направляющие и выталкиватели, и работает намного быстрее, чем обычная песчаная форма. При литье алюминия под давлением слово «матрица» является правильным термином.
Сколько выстрелов можно получить из штампа для литья алюминия?
При использовании стали H13 и правильном обслуживании штамп для изготовления алюминиевых деталей обычно выдерживает от 100 000 до 200 000 выстрелов. Стали более высокого класса ESR и защищенная обработка поверхности могут подтолкнуть этот показатель к верхнему пределу. Сложность геометрии штампа и отливаемый сплав являются двумя основными переменными.
Какая марка стали лучше всего подходит для литья под давлением алюминия?
H13 является отраслевым стандартом для производства алюминиевых штампов. Он обеспечивает хороший баланс твердости, ударной вязкости и устойчивости к термической усталости. H11 можно выбрать для очень сложных сердечников, требующих большей прочности, тогда как премиум-классы H13 ESR используются для долгосрочных проектов, где более высокие затраты на инструмент оправданы более низкой стоимостью детали.
Можно ли из одного штампа изготовить несколько разных деталей?
Не с единой фиксированной полостью. Матрица создает геометрию одной полости, хотя взаимозаменяемые вставки могут позволить создавать семейство аналогичных деталей с использованием одной и той же основы матрицы. Каждое изменение формы детали требует изменения геометрии полости, расположения направляющих или того и другого. Не ожидайте, что один штамп будет охватывать совершенно разные конструкции деталей.
Снижает ли многополостная матрица стоимость детали?
Да, потому что за один и тот же машинный цикл выходит больше деталей. Но сама матрица стоит дороже, настройка усложняется, а дефект в одной полости может вывести из строя весь инструмент. Многоместные штампы являются правильным выбором, когда годовой объем высок, а конструкция детали стабильна.
Почему появляется пористость, даже если матрица новая?
Пористость алюминиевых отливок обычно возникает из-за захваченного газа или усадки во время затвердевания. Матрица контролирует это посредством вентиляции, размещения перелива, конструкции ворот и расположения линии охлаждения. Если конструкция головки правильная, но пористость все еще появляется, параметры процесса могут находиться за пределами рекомендуемого окна.
Всегда ли литые алюминиевые детали нуждаются в механической обработке после литья?
Большинство функциональных частей подходят. Матрица создает форму, близкую к чистой, но отверстия, уплотнительные поверхности, резьба и жесткие допуски требуют обработки на станке с ЧПУ. Поставщик, обладающий возможностями как литья под давлением, так и механической обработки, может хранить допуски под одной крышей и уменьшить повреждения при транспортировке и погрузочно-разгрузочных работах.
Сколько времени занимает изготовление штампа для литья алюминия?
Для штампа средней сложности типичное время выполнения заказа составляет от шести до двенадцати недель, в зависимости от глубины полости, количества ползунов и наличия моделирования текучести пресс-формы. Фаза отбора проб и утверждения добавляет еще несколько недель. Если поставщик обещает очень короткие сроки поставки, спросите, сколько часов проверки проекта включено.
Что такое проверка тепла и почему это важно?
Тепловая проверка — это сеть мелких трещин, которые появляются на поверхности матрицы после многократных циклов нагрева и охлаждения. Он переносит метки на отливку, увеличивает риск пайки и в конечном итоге требует ремонта штампа. Хорошее охлаждение штампа и правильная спецификация стали задерживают начало термопроверки.
Пресс-форма для литья алюминия – это не товар, который вы покупаете один раз и забываете. Это прецизионный инструмент, который определяет качество вашей детали, стабильность производства и долгосрочную стоимость единицы продукции. Прежде чем сравнивать цену, сравните марку стали, конструкцию охлаждения, количество полостей и план технического обслуживания. Если матрица спроектирована и изготовлена правильно, процесс литья может проходить гладко; когда матрица ослабляется в целях экономии денег, каждая последующая партия окупается за это.
Если вы оцениваете поставщика для проекта литья алюминия под давлением, включите в процесс предложения спецификацию инструментов и свяжитесь с нашей командой напрямую чтобы обсудить конструкцию штампа, которая соответствует как геометрии вашей детали, так и объему вашего производства.