 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Выбор поставщиков литья под давлением алюминия: ключевые критерии, затраты и тревожные сигналы
Контент
- 1 Что отличает опытного поставщика литья под давлением алюминия от несоответствующего поставщика
- 2 Высокое давление против низкого давления: выберите процесс перед поставщиком
- 3 Обработка и чистовая обработка: где определяется реальный допуск
- 4 Как проверить качество поставщика без посещения завода
- 5 Что влияет на стоимость алюминиевых деталей для литья под давлением
- 6 Красные флажки, на которые следует обратить внимание у поставщиков литья под давлением алюминия
- 7 Приложения, в которых правильный поставщик платит за себя
- 8 Часто задаваемые вопросы о поставщиках литья алюминия под давлением
- 8.1 В чем разница между поставщиками, предлагающими процессы высокого и низкого давления?
- 8.2 Каковы реальные сроки реализации проекта литья под давлением алюминия по индивидуальному заказу?
- 8.3 Каких допусков можно достичь при литье под давлением алюминия?
- 8.4 С какими сплавами обычно работают поставщики алюминиевого литья под давлением?
- 8.5 Какой объем заказа делает литье алюминия под давлением экономичным?
- 8.6 Стоит ли мне выбирать поставщика, который занимается механической обработкой самостоятельно?
- 8.7 Моя деталь дает течь при испытаниях под давлением. Может ли это исправить другой поставщик?
Один-единственный кластер пористости в корпусе коробки передач может остановить сборочную линию на неделю. Вот почему поставщиков алюминиевого литья под давлением никогда не выбирают только по цене. Их выбирают из-за повторяемости, контроля процесса и возможности поставлять готовые детали, которые подходят без сюрпризов.
Прямым ответом на вопрос о том, как выбрать поставщика литья под давлением алюминия, является оценка пяти областей по порядку: возможности процесса литья, собственная вторичная обработка, процедуры контроля и измерений, инженерные коммуникации и прозрачность затрат. Поставщик, который наберет хорошие баллы по всем пяти критериям, обеспечит предсказуемость вашего проекта. Поставщик, который силен только в одном или двух, в конечном итоге приведет к переделкам, задержкам или сбоям на местах.
С 2010 года компания Ningbo Beilun Youyuan Machinery Manufacturing объединяет литье под давлением, обработку с ЧПУ и оснастку на одном предприятии. Приведенные ниже рекомендации отражают то, что мы видим, когда покупатели сравнивают нас с другими поставщиками литья под давлением алюминия, и это основа, которую мы рекомендуем всем применять перед отправкой чертежа для получения коммерческого предложения.
Что отличает опытного поставщика литья под давлением алюминия от несоответствующего поставщика
Начните с машин. Алюминиевые сплавы отливаются на машинах с холодной камерой, поскольку они воздействуют на систему впрыска с горячей камерой. Сила фиксации, измеряемая в тоннах, определяет максимальную проецируемую площадь и, следовательно, практический размер вашей детали. Типичный поставщик нестандартных компонентов использует прессы усилием от 180 до 1600 тонн, причем более крупные машины предназначены для больших корпусов, таких как рамы двигателей и картеры трансмиссии.
Не допускайте чрезмерного соответствия машины и детали. Если поставщик использует один 2000-тонный пресс, но не меньше оборудования, ваш 200-граммовый корпус будет оценен с неэффективными накладными расходами. Правильным выбором будет модельный ряд станков, который соответствует вашему семейству деталей и обладает некоторой гибкостью для последующих изменений конструкции.
| Контрольно-пропускной пункт | Что это говорит вам | Что спросить |
|---|---|---|
| Диапазон тоннажа машины | Максимальный размер детали и площадь проекции, которую может обрабатывать матрица | Какой пресс будет работать с этой деталью и какова его сила фиксации? |
| Собственная инструментальная поддержка | Скорость ремонта штампа и постоянство технического обслуживания на протяжении всего срока службы | Вы обслуживаете и ремонтируете штампы на своем заводе? |
| Опыт сплавов | Пригодность механических и коррозионных свойств для вашего применения | Какие сплавы вы используете чаще всего и почему именно для этих целей? |
| Дисциплина обрабатываемых данных | Измеряет ли поставщик и контролирует повторяемые условия разливки. | Можете ли вы рассказать о проценте внутренних браков за последний квартал с разбивкой по типам дефектов? |
Масштаб также формирует опыт. Завод среднего размера с основными фондами примерно в 10 миллионов юаней и годовой производительностью 30 миллионов юаней, что является приблизительным масштабом нашей собственной деятельности, может производить нестандартные компоненты от 0,05 кг до 15 кг за штуку без минимального давления заказа, характерного для промышленной группы. Для инженерных деталей этот диапазон размеров обычно означает более быстрое ценовое предложение, более короткие цепочки подчинения и более прямые ответы от людей, которые фактически управляют машинами.
Ассортимент продукции тоже о чем-то вам расскажет. Поставщик, который предлагает детали двигателей, корпуса трансмиссии, корпуса гидравлических клапанов и корпуса двигателей, распространил свои знания в области инструментов и процессов на сложные геометрические формы. Такое разнообразие улучшает решение проблем с вашей стороны.
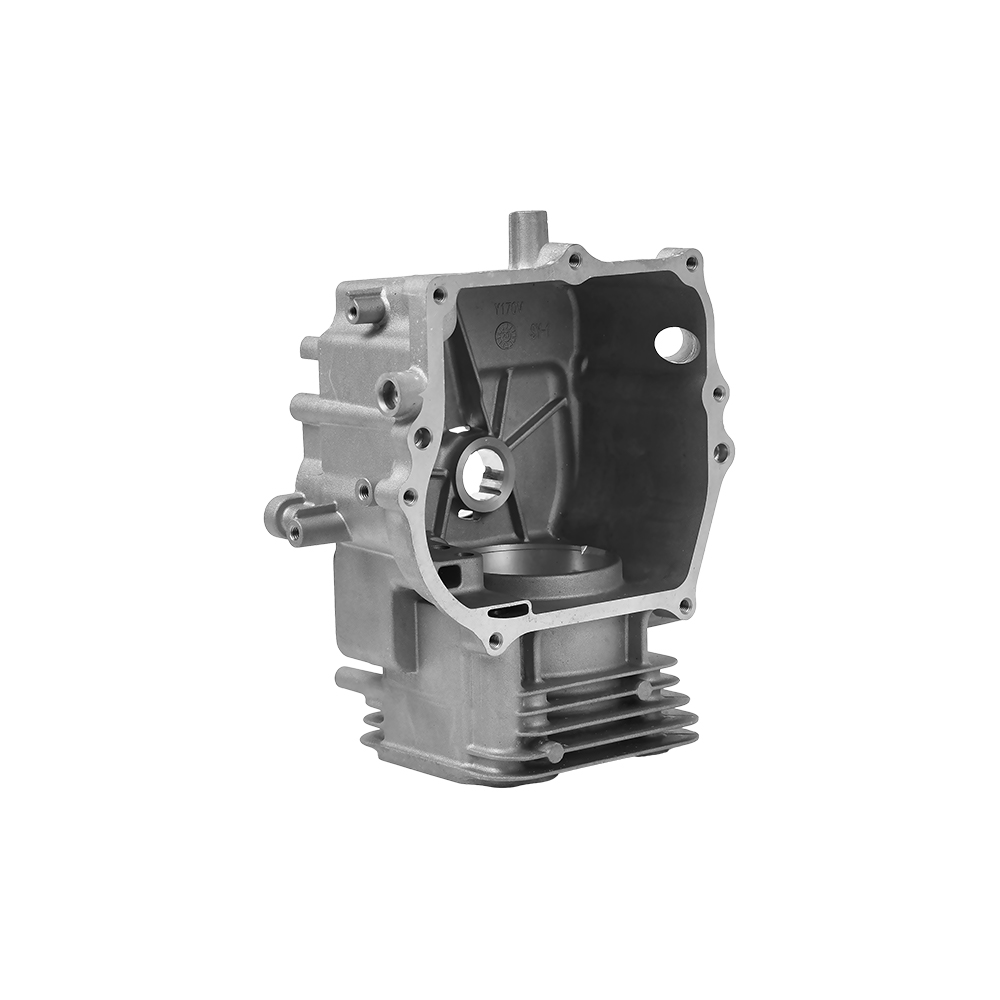
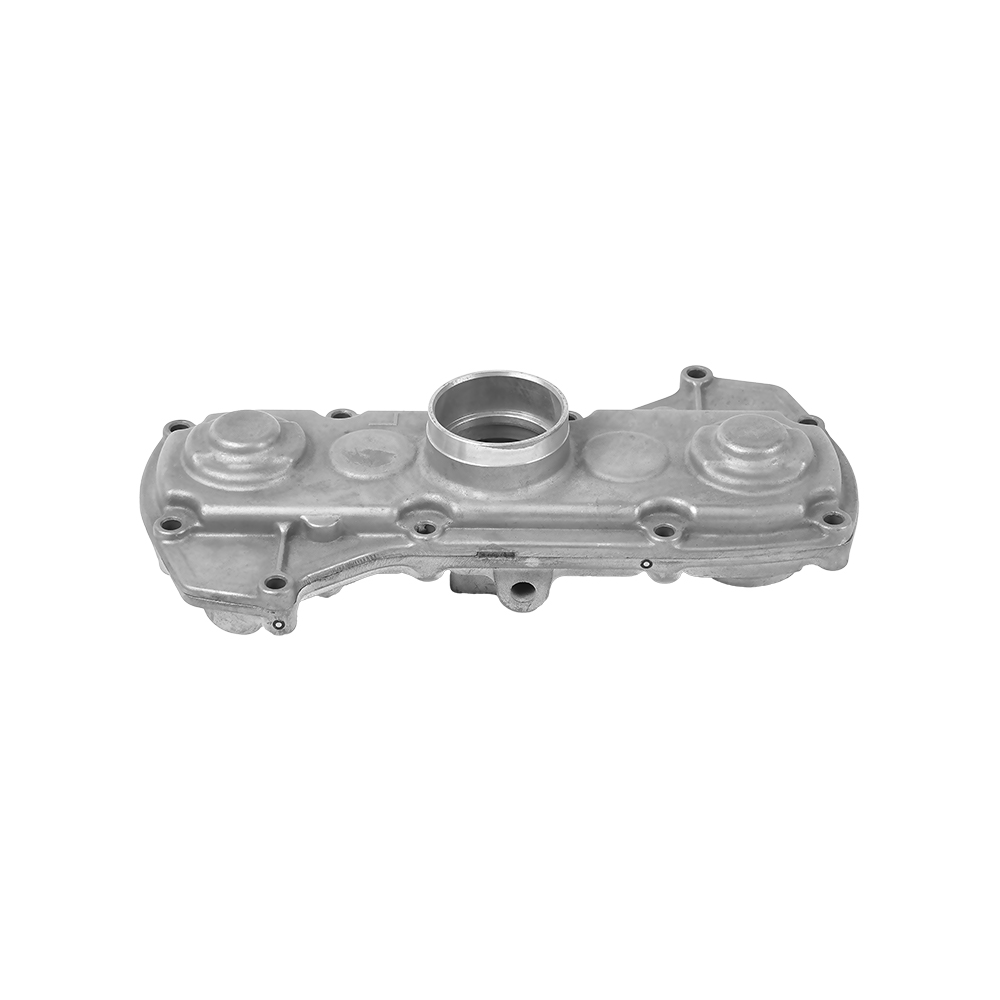
 Алюминиевые детали цилиндра двигателя автомобиля для сложных отливок Эта линейка продуктов демонстрирует опыт поставщиков в области литья под высоким давлением тонкостенных и сложных компонентов двигателя, обеспечивая масштабируемость и разнообразие геометрии, необходимые для надежного снабжения. Посмотреть продукт →
Высокое давление против низкого давления: выберите процесс перед поставщиком
Самый важный технический фильтр – это процесс литья. При литье под высоким давлением (HPDC) расплавленный алюминий впрыскивается в стальную матрицу с высокой скоростью, производя тонкостенные сложные детали за время цикла примерно от 30 до 90 секунд. Благодаря HPDC картеры мотоциклов и корпуса автомобильных коробок передач могут производиться в больших масштабах. Компромиссом является умеренный риск газовой пористости, поэтому детали, которые должны выдерживать давление, часто нуждаются в пропитке или другом процессе.
Литье под низким давлением (LPDC) заполняет матрицу снизу под контролируемым давлением газа. При более медленной и спокойной заливке получается более плотный металл с гораздо меньшим количеством газовых включений. LPDC является стандартным выбором для конструктивных кронштейнов, головок цилиндров и других компонентов, которые должны быть герметичными или термообработанными. Время цикла составляет от двух до десяти минут, поэтому LPDC обычно применяется для деталей, механическая надежность которых перевешивает экономичность цикла.
| Фактор | Литье под высоким давлением | Литье под низким давлением |
|---|---|---|
| Время цикла | от 30 до 90 секунд | от 2 до 10 минут |
| Типичная толщина стенки | от 1,5 до 4 мм | от 3 до 8 мм |
| Риск пористости | Умеренный | Низкий |
| Герметичность | Часто требует пропитки | Естественно плотный |
| Лучше всего подходит для | Крупнообъемные сложные корпуса | Конструктивные и несущие детали |
Чтобы получить более широкое представление о том, почему литье алюминия превосходит другие способы производства многих компонентов, прочитайте нашу Обзор преимуществ литья алюминия под давлением . Короткая версия: алюминий обеспечивает превосходное соотношение прочности и веса, высокую теплопроводность и возможность объединить несколько функций в одной отливке.
Если ваша деталь несет конструкционную нагрузку или должна изолировать жидкость или газ, уточните, рекомендует ли поставщик HPDC, LPDC или гибридный подход. Поставщик, который дает вам один и тот же ответ на каждый запрос, обычно предлагает продать только один процесс, что само по себе является тревожным сигналом.
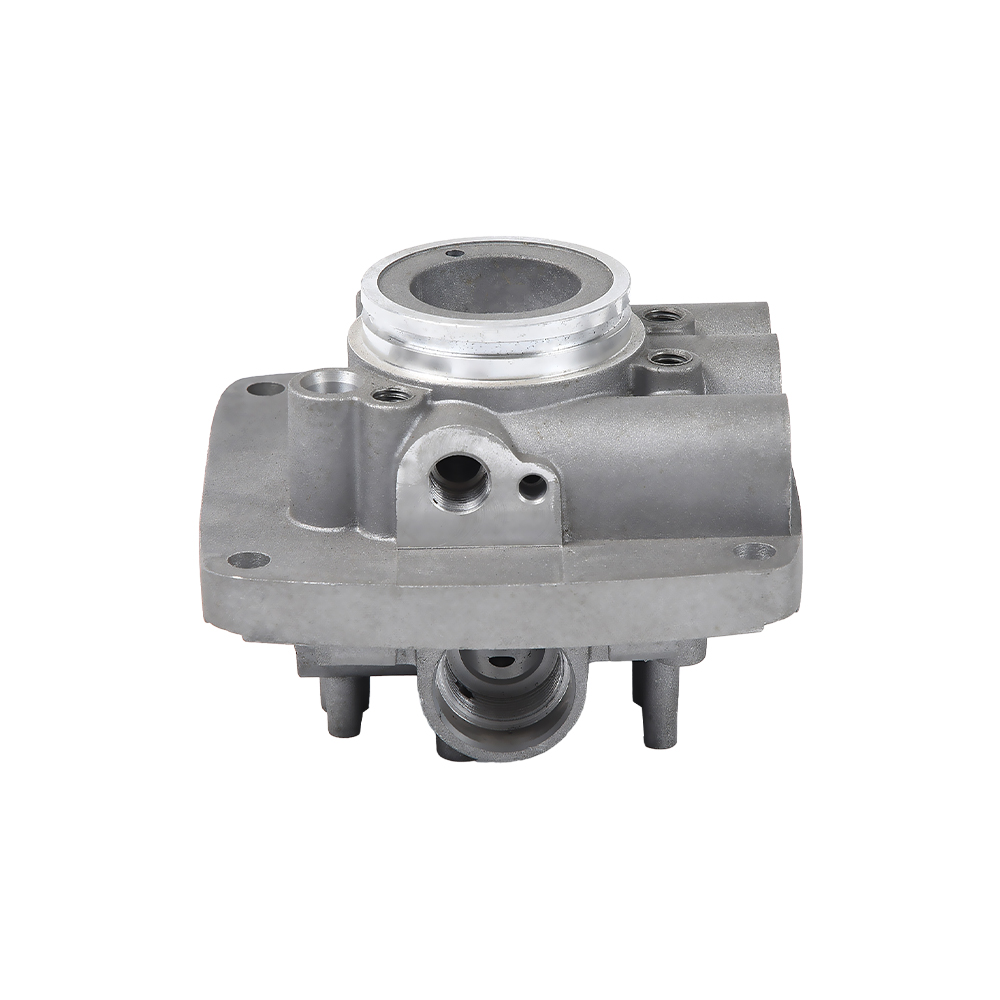
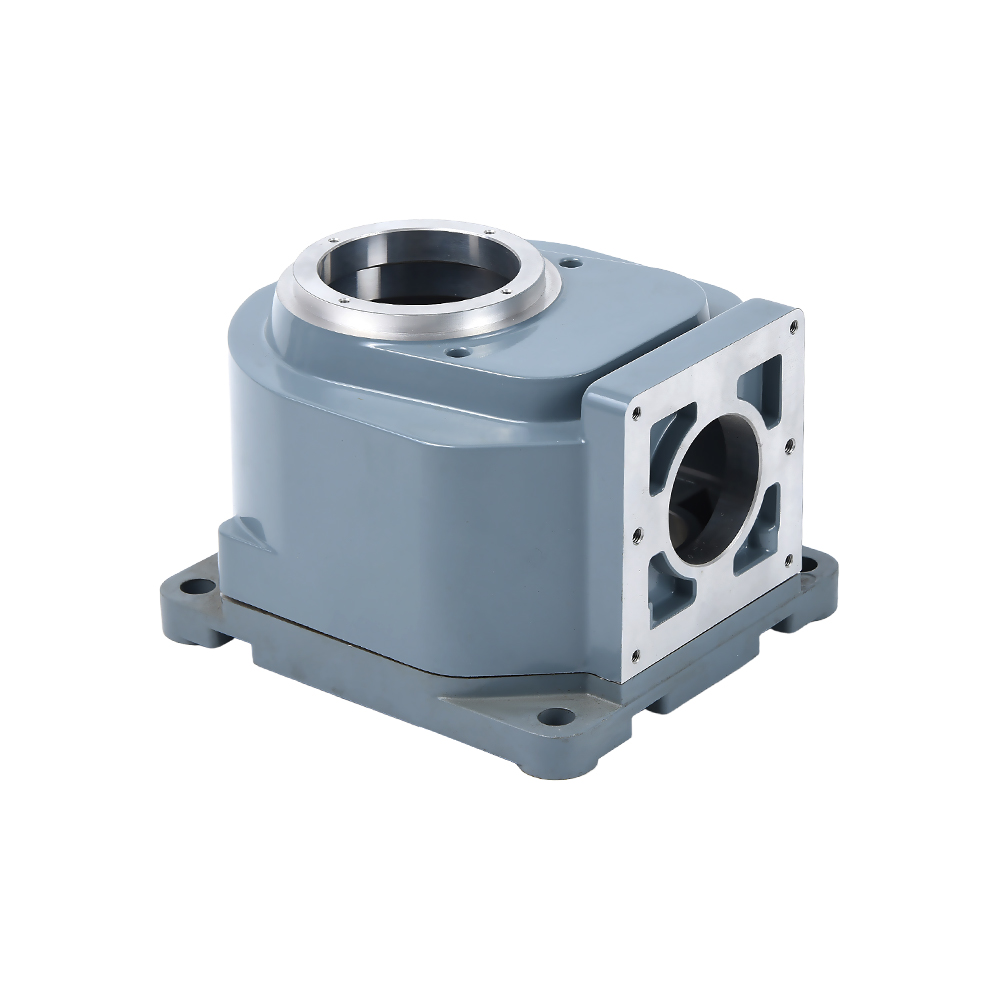
 Детали корпуса автомобильного цилиндра, требующие жестких допусков Для структурных или герметичных корпусов цилиндров этот поставщик предлагает отливки с линейным допуском ±0,10–0,30 мм с обработкой критически важных элементов на станке с ЧПУ — ключевая возможность проверки на месте. Посмотреть продукт →
Обработка и чистовая обработка: где определяется реальный допуск
Только литье под давлением обеспечивает линейные размеры от /-0,10 до /-0,30 мм в зависимости от размера детали и ориентации элемента. Уплотняющие поверхности, седла подшипников и монтажные отверстия требуют более жесткого контроля, обычно от /-0,02 до /-0,05 мм. Эти цифры достижимы только при обработке на станках с ЧПУ, и критический вопрос о закупках заключается в том, выполняет ли поставщик отливок такую обработку под одной крышей.
Когда обработка передается на аутсорсинг, литейный и механический цех не имеют общих точек измерения и единой точки ответственности. Повреждения при транспортировке, смещение настроек и смещение графика становятся вашей проблемой. Когда литье и механическая обработка происходят на одном и том же заводе, обработанные детали напрямую связаны с исходной точкой отливки, и одна команда владеет результатом измерения размеров от расплава до готовой детали.
- Обработанные отверстия и уплотнительные поверхности: от /-0,02 до /-0,05 мм (типично).
- Размеры литья: от /-0,10 до /-0,30 мм, в зависимости от линии разъема.
- Плоскостность обработанных монтажных поверхностей: достижима 0,05 мм на 100 мм.
- Шероховатость поверхности обработанных поверхностей: Ra от 1,6 до Ra 3,2 микрометра, Ra 0,8 микрометра доступно для зон уплотнения.
Завершение – это вторая половина решения. Поверхности из литого алюминия функциональны, но выглядят пористыми, а окисление со временем темнеет. Наиболее распространенными способами отделки являются порошковое покрытие для защиты от коррозии и улучшения внешнего вида, анодирование для получения твердого износостойкого слоя и дробеструйная обработка для получения однородной матовой текстуры. Вам следует спросить, какую обработку поверхности обычно применяет поставщик, поскольку обработка влияет на сплав и качество корки отливки.
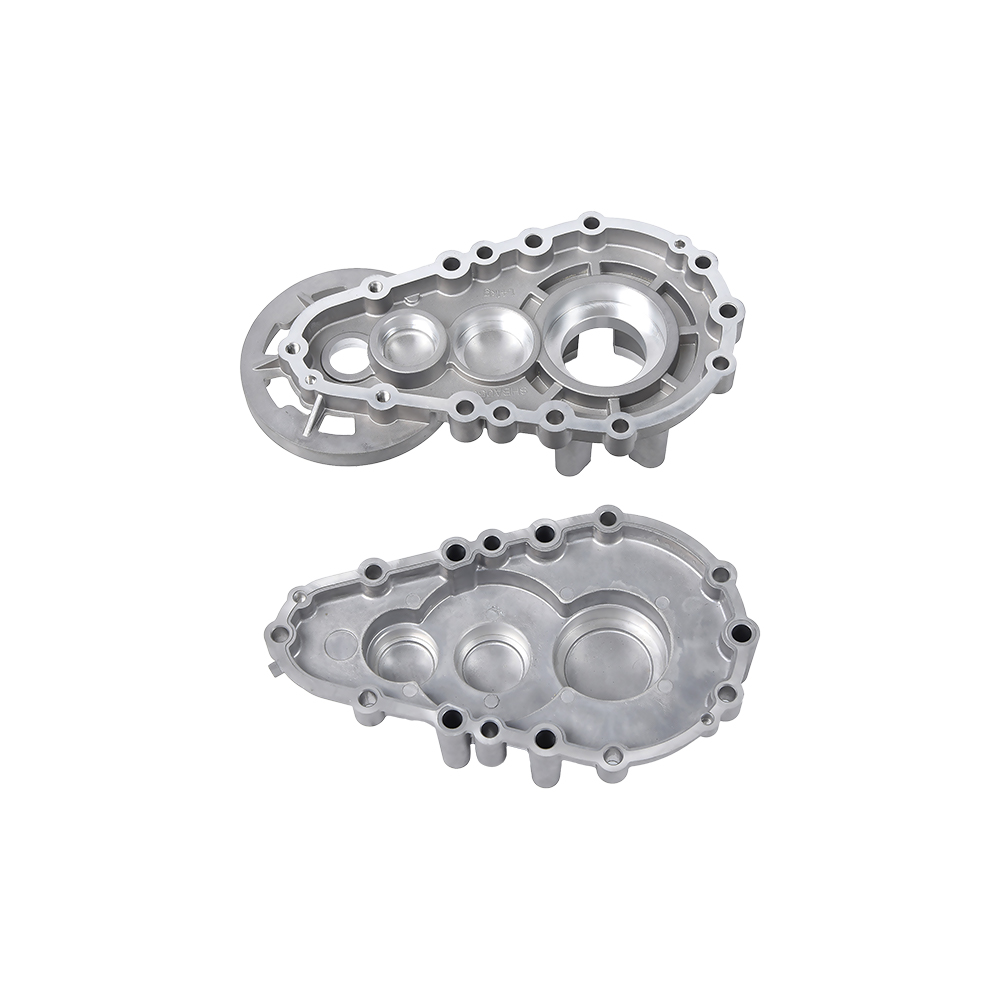
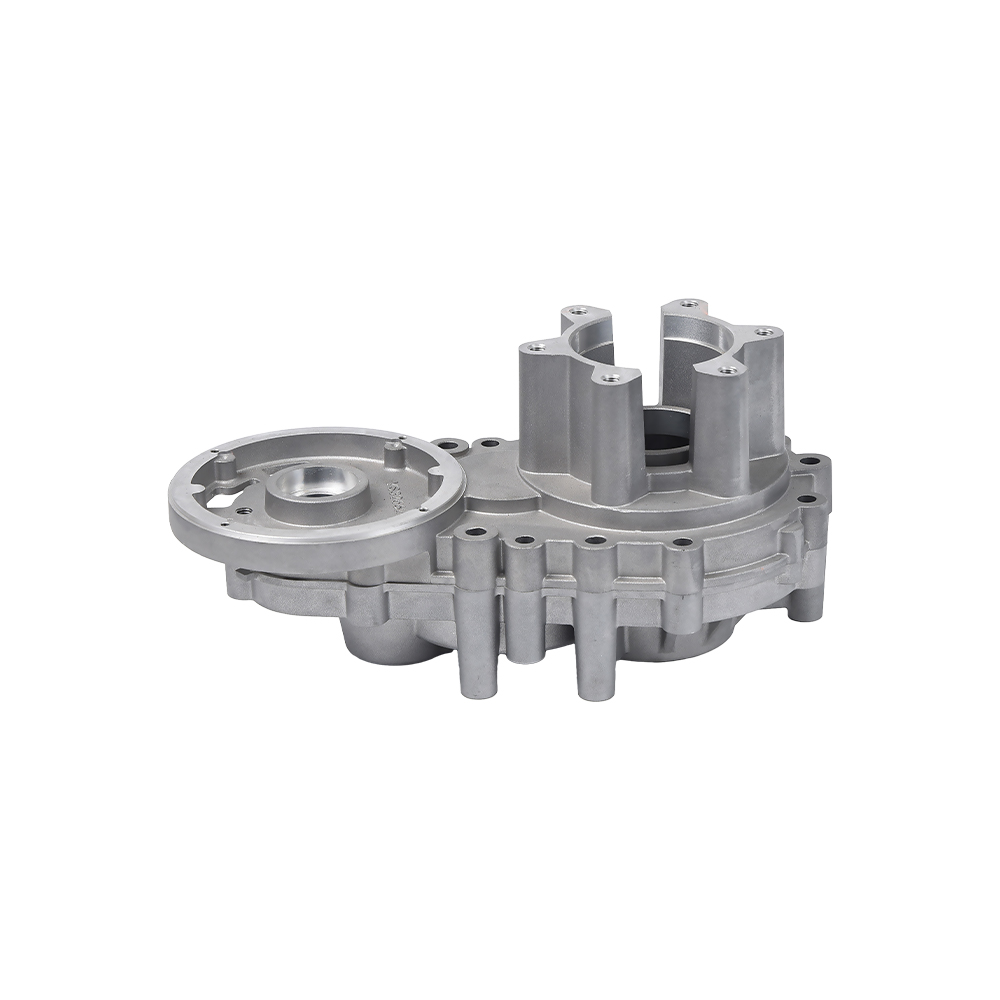
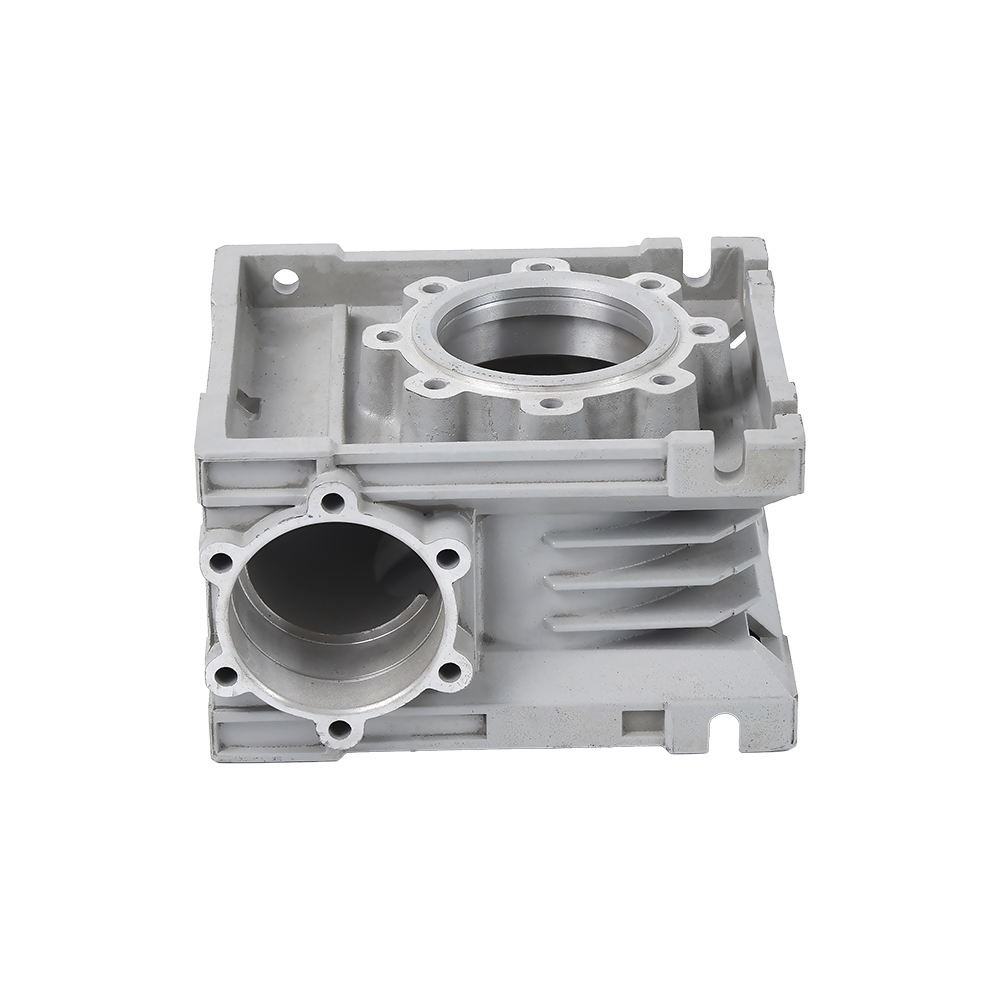
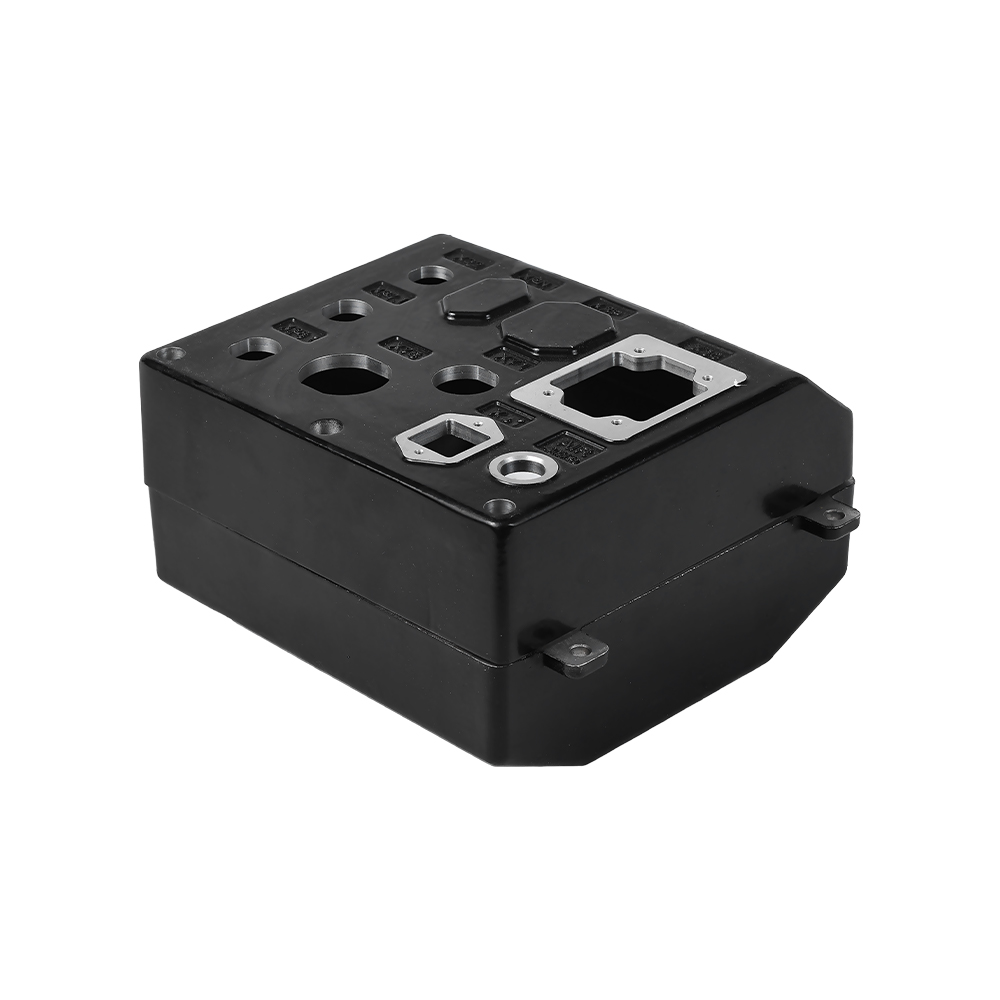
 Алюминиевый корпус коробки передач для литья под давлением для долговечности Этот корпус коробки передач, подходящий для картеров и редукторов мотоциклов, имеет соответствующую обработку поверхности, такую как порошковое покрытие или анодирование, подкрепленную необходимой документацией для соответствия требованиям импорта. Посмотреть продукт →
Как проверить качество поставщика без посещения завода
Для большинства импортных покупателей первый физический контакт с отливкой происходит при открытии коробки. Таким образом, документация является вашим основным инструментом проверки. Любой серьезный поставщик литья под давлением алюминия без колебаний предоставит следующее.
- Отчеты о проверке первых изделий, содержащие данные КИМ, измеренные по вашему чертежу, а не по ссылке, созданной поставщиком.
- Записи параметров процесса для первого запуска изделия, включая давление впрыска, скорость плунжера и температуру плавления.
- Документация по анализу материалов, подтверждающая марку сплава и химический состав каждой партии плавки.
- Отслеживание партий, которое связывает сырье, печь, штамп, машину и оператора для каждой партии.
- Отчеты об испытаниях на герметичность или под давлением корпусов, корпусов клапанов и любых компонентов с внутренними каналами.
Однако документация — это только половина проверки. Другая половина — качество ответа. Отправляя чертеж на проверку, определите, сколько времени потребуется поставщику, чтобы выявить потенциальные трудности с отливкой. Опытный поставщик укажет на острые внутренние углы, ограничивающие поток металла, глубокие ребра, задерживающие воздух, или неровные участки стенок, вызывающие дифференциальное охлаждение. Если в первом ответе только цена, поставщик не изучил вашу деталь.
Что влияет на стоимость алюминиевых деталей для литья под давлением
Цена, которую вы платите, не за металл. Это инженерия, запертая внутри металла. Для типичного нестандартного компонента стоимость инструмента составляет от 20 до 30 процентов первоначальной стоимости проекта, а механическая обработка обычно добавляет от 30 до 50 процентов к цене отлитой детали. Понимание значимости каждого фактора затрат предотвращает как переплату, так и завышение спецификаций.
| Драйвер затрат | Типичное воздействие | Что проверить |
|---|---|---|
| Оснастка (матрица) | От 20 до 30 процентов инвестиций в первый проект | Количество слайдов и ядер; ожидаемая смерть |
| Выбор сплава | Стоимость материала зависит от марки сплава. | Выбор ADC12/A380/A356 в соответствии с механическими потребностями |
| Толщина стенки | Тонкие стенки ускоряют циклы, но рискуют получить дефекты заполнения | Анализ проектирования для производства может снизить массу и стоимость детали. |
| Содержание обработки | Добавляет от 30 до 50 процентов к стоимости отливки. | Объединение нескольких функций в одну установку обработки |
| Чистота поверхности | Анодирование и порошковое покрытие увеличивают время и удобство работы. | Укажите только требуемую оценку, а не косметический максимум. |
| Объем заказа | Цена за штуку падает по мере увеличения объема, инструментов и настроек. | Подтвердите годовой объем, который поставщик использует в предложении. |
Самым большим рычагом переговоров является разделение литья и машиностроения. Если деталь можно отлить, а не обработать на станке, экономия времени цикла обычно превосходит затраты на обработку. Вот почему отзывы о проектировании и производстве — это самое ценное, что поставщик может дать вам на этапе предложения, прежде чем вы приступите к изготовлению оснастки.
Красные флажки, на которые следует обратить внимание у поставщиков литья под давлением алюминия
Некоторые предупреждающие знаки появляются только после размещения заказа на покупку. Это сигналы, которые стоит обнаружить раньше.
- Никакой внутренней обработки. Вы унаследуете риск координации между двумя несвязанными производственными графиками.
- Расплывчатые цифры процента брака. «Общий процент брака ниже 3 процентов» ничего не значит, если не указаны критерии измерения и какие операции включены.
- Медленная или неглубокая обратная связь DFM. Поставщик, который не может описать, как ваша деталь будет заполняться, охлаждаться и извлекаться, еще не спроектировал ее.
- Нет плана обслуживания инструмента. Износ штампов; без планового обслуживания смещение размеров появляется после нескольких тысяч выстрелов.
- Гарантия невозможных допусков. Поставщик, который указывает /-0,01 мм в литом состоянии, либо неопытен, либо планирует обрабатывать каждую поверхность. Оба будут сняты с вас.
- Предлагая один сплав для всего. Алюминиевые сплавы различаются по текучести, прочности, коррозионным свойствам и теплопроводности. Универсальные рекомендации по сплавам – это коммерческое удобство, а не инженерное решение.
Поставщик, которого вы хотите, рассматривает вашу деталь как инженерную задачу, а не как отдельную позицию.
Приложения, в которых правильный поставщик платит за себя
Литье алюминия под давлением занимает свое место везде, где пересекаются вес, терморегуляция и объем производства. Самые сильные сигналы спроса исходят из нескольких четко определенных секторов.
Автомобильная промышленность и транспортные средства на новых источниках энергии
Корпуса силовых агрегатов, водяные и масляные насосы, картеры трансмиссии и корпуса электродвигателей изготовлены из алюминия, отлитого под давлением. В транспортных средствах на новых источниках энергии контур охлаждения резко расширяется; теплоотводящие пластины и корпуса насосов умножаются на автомобиль. Эти детали сочетают в себе тонкие стенки и требования к герметичности, и это именно та проблема, которая отличает опытных поставщиков от остальных.
Мотоциклы и малая энергетическая техника
Картеры мотоциклов и коробки передач должны противостоять вибрации, выдерживать нагрузки на коленчатый вал и сохранять масло внутри при рабочей температуре. Секции стенок тонкие, а конструкция матрицы должна точно обеспечивать как наполнение, так и охлаждение. Поставщик, который производил эти детали в течение многих лет, решил проблемы, с которыми никогда не сталкивались обычные механические мастерские.
Промышленная гидравлика и пневматика
Корпуса клапанов, корпуса насосов и компоненты привода должны поддерживать во внутренних каналах рабочее давление без утечек. Литье под давлением позволяет экономично производить каналы такой формы, но требования к испытаниям под давлением требуют строгого контроля процесса. Поставщики, имеющие опыт работы с гидравлическими компонентами, понимают разницу между косметической пустотой и катастрофической пустотой.
Сельскохозяйственная техника
Рисопосадочные машины и микрокультиваторы работают в условиях грязи, влаги и вибрации. Коробки передач и детали конструкции, отлитые из алюминия, делают машину достаточно легкой, чтобы ее можно было использовать в полевых условиях. Набор допусков должен оставаться стабильным на протяжении длительного производственного цикла, поскольку фермер не может приостановить сезон для замены детали.
Во всех этих приложениях общий знаменатель один и тот же: деталь хороша настолько, насколько хорош процесс, в ходе которого она была произведена.
Часто задаваемые вопросы о поставщиках литья алюминия под давлением
В чем разница между поставщиками, предлагающими процессы высокого и низкого давления?
При литье под высоким давлением используется быстрый впрыск для производства тонкостенных сложных деталей за время цикла от 30 до 90 секунд. При литье под низким давлением матрица заполняется медленно снизу, в результате чего получаются более плотные, герметичные отливки с более толстыми стенками. Правильный выбор зависит от функции детали, механических требований и годового объема.
Каковы реальные сроки реализации проекта литья под давлением алюминия по индивидуальному заказу?
Изготовление инструмента обычно занимает от 4 до 8 недель, а первые изделия появляются через 2–4 недели после утверждения инструмента. Время выполнения повторных заказов обычно составляет от 2 до 4 недель, в зависимости от доступности оборудования, объема и требований к отделке. Эти цифры меняются в зависимости от сложности штампа и портфеля заказов поставщика, поэтому перед размещением заказа попросите указать четкие сроки для каждого этапа.
Каких допусков можно достичь при литье под давлением алюминия?
Размеры отливки обычно составляют от /-0,10 до /-0,30 мм. Детали, обработанные на станке с ЧПУ, достигают толщины от /-0,02 до /-0,05 мм, а поверхность уплотнений может сохраняться до чистоты поверхности Ra 0,8 микрометра. Разработайте чертеж так, чтобы критические размеры располагались на обработанных элементах, а не на отлитых поверхностях.
С какими сплавами обычно работают поставщики алюминиевого литья под давлением?
ADC12 и A380 являются наиболее распространенными сплавами общего назначения из-за их текучести, прочности и обрабатываемости. A356 используется там, где требуется пластичность и термическая обработка. Поставщики должны рекомендовать сплав в зависимости от условий эксплуатации, а не только от его доступности.
Какой объем заказа делает литье алюминия под давлением экономичным?
Литье под высоким давлением становится экономичным при производстве примерно 5000 деталей в год и выше, поскольку стоимость оснастки распределяется по объему. Литье под низким давлением позволяет производить меньшие объемы — от 1000 до 2000 деталей в год для структурных компонентов. Ниже этих объемов более практичными могут оказаться альтернативные процессы, такие как гравитационное литье или обработка заготовок на станках с ЧПУ.
Стоит ли мне выбирать поставщика, который занимается механической обработкой самостоятельно?
Да, для любой детали с обработанными отверстиями, уплотнительными поверхностями или критическими монтажными размерами. Собственная механическая обработка дает поставщику полную ответственность за согласованность исходных данных, исключает повреждения при транспортировке и сокращает сроки поставки. Поставщик также может оптимизировать границу между литьем и механической обработкой, чтобы снизить общие затраты.
Моя деталь дает течь при испытаниях под давлением. Может ли это исправить другой поставщик?
Часто да. Утечка обычно возникает из-за пористости, вызванной турбулентным потоком металла, недостаточной вентиляцией или неправильным охлаждением в матрице. Поставщик, имеющий опыт литья под низким давлением или литья под высоким давлением с помощью вакуума, может изменить стратегию заполнения для получения плотной отливки. Запрашивайте результаты испытаний на утечку при первом выпуске статьи, а не только после настройки производства.
Надежный поставщик литья под давлением алюминия – это не тот, у кого самый большой машинный парк или самые низкие цены. Именно он понимает, как изготавливается ваша деталь, где она может выйти из строя и как предотвратить этот отказ до того, как штамп будет вырезан.
Наша команда в Ningbo Beilun Youyuan Machinery Manufacturing решает эти вопросы для автомобильных, мотоциклетных, промышленных, сельскохозяйственных и новых энергетических компонентов с 2010 года. Если у вас есть чертеж и вы хотите получить второе инженерное мнение, прежде чем приступать к работе с оснасткой, отправьте его нам через нашу контактную страницу . Вы получите рекомендации по процессу, обзор DFM и прозрачное предложение, которое отделит затраты, которые вы можете контролировать, от тех, которые вы не можете контролировать.