 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Обработка алюминия на станках с ЧПУ: допуски, сплавы, затраты и руководство по выбору поставщика
Контент
- 1 Почему алюминий является выбором по умолчанию для деталей, обрабатываемых на станках с ЧПУ
- 2 Распространенные алюминиевые сплавы для обработки на станках с ЧПУ: свойства и выбор
- 3 Процессы обработки с ЧПУ, используемые для алюминиевых деталей
- 4 Ключевые аспекты обработки алюминия при резке алюминия
- 5 Допуски обработки алюминия на станке с ЧПУ и обработка поверхности
- 6 Как литье под давлением и обработка на станках с ЧПУ работают вместе при производстве алюминиевых деталей
- 7 Применение алюминиевых деталей, обработанных на станке с ЧПУ
- 8 Как выбрать поставщика алюминия для обработки алюминия с ЧПУ
- 9 Факторы затрат при обработке алюминия на станках с ЧПУ
- 10 Часто задаваемые вопросы: Часто задаваемые вопросы об обработке алюминия с ЧПУ
- 10.1 Каков типичный допуск при обработке алюминия на станках с ЧПУ?
- 10.2 Может ли обработка алюминия на станке с ЧПУ добиться зеркального блеска?
- 10.3 Сколько времени занимает обработка алюминия на станке с ЧПУ для изготовления типичной детали?
- 10.4 Как выбрать между механической обработкой и литьем под давлением алюминиевых деталей?
- 10.5 Должен ли я указать 6061-T6 или 7075-T6 для алюминия, обработанного на станке с ЧПУ?
- 10.6 Можно ли сваривать алюминий, обработанный на станке с ЧПУ?
- 10.7 Как узнать, подвергнется ли моя алюминиевая деталь, обработанная на станке с ЧПУ, коррозии?
- 11 Заключительный вывод по обработке алюминия на станках с ЧПУ
Обработка алюминия на станке с ЧПУ — это наиболее надежный метод производства, позволяющий добиться жестких допусков, превосходного качества поверхности и повторяемого качества деталей алюминиевых компонентов. Алюминий режется примерно в два-три раза быстрее, чем сталь, требует меньшей мощности шпинделя и позволяет производить детали, которые весят около 35 процентов от эквивалентных стальных деталей. Для серий прототипов, средних партий и крупносерийного производства обработка алюминия с ЧПУ обеспечивает наилучшее сочетание скорости, точности размеров и экономической эффективности. Если вам нужны алюминиевые детали с точностью /-0,01 мм или чистотой поверхности Ra 0,8 мкм, то обработка на станке с ЧПУ — это практичный путь для достижения этой цели.
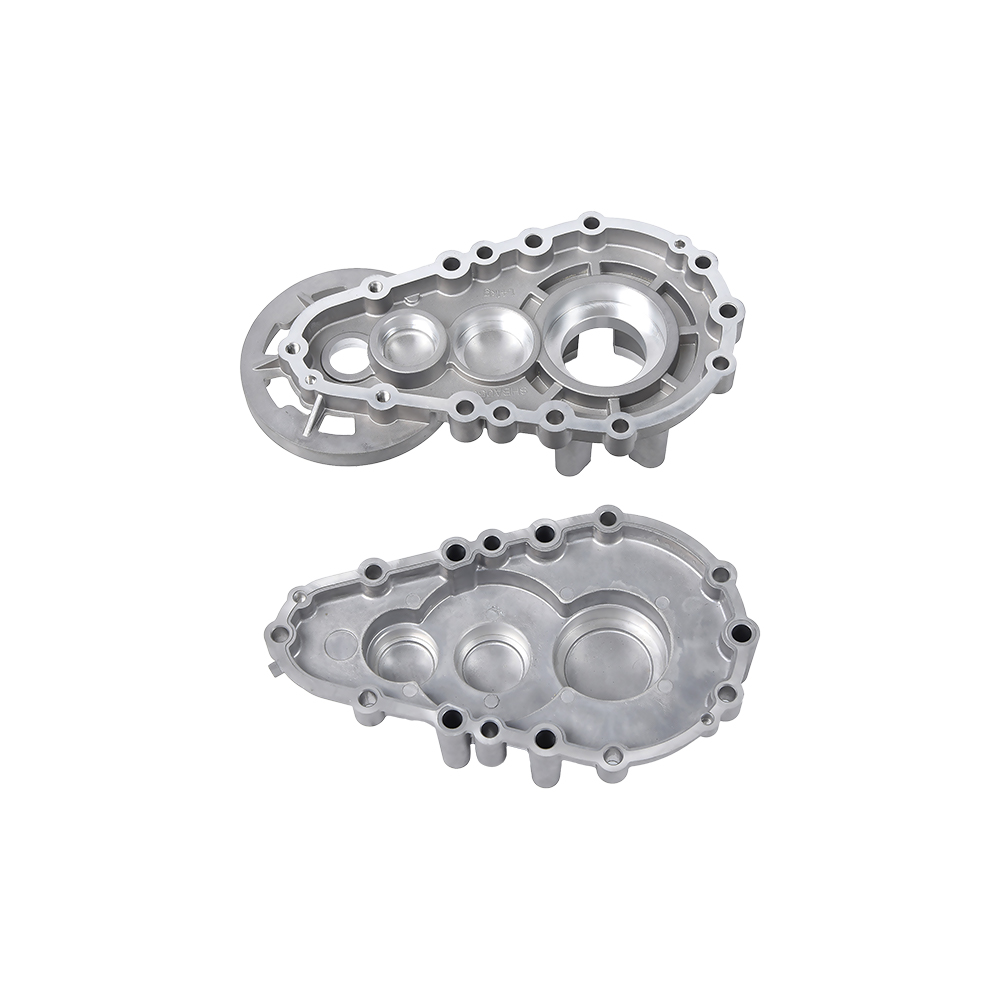
Многие производители теперь сочетают литье алюминия под давлением с чистовой обработкой на станках с ЧПУ, чтобы сэкономить время и деньги. На этапе литья быстро формируется форма, близкая к заданной, а механическая обработка завершает критические размеры, отверстия для болтов, уплотнительные поверхности и точно контролируемые контуры. В Ningbo Beilun Youyuan Machinery Manufacturing обе операции выполняются на одном заводе, что сокращает время выполнения заказов и дает клиентам одного ответственного партнера от сырья до готовой детали.
Почему алюминий является выбором по умолчанию для деталей, обрабатываемых на станках с ЧПУ
Алюминий является наиболее широко обрабатываемым цветным металлом, и причины этого легко понять. Плотность алюминия составляет 2,70 г/см3, что составляет около трети плотности стали 7,85 г/см3. , что позволяет напрямую снизить вес детали без ущерба для прочности в большинстве инженерных приложений. Поскольку автомобильная и аэрокосмическая промышленность стремится к снижению веса, это единственное свойство стимулирует огромный спрос на алюминий, обработанный на станках с ЧПУ.
Алюминий также имеет естественно образующийся оксидный слой (Al2O3), который защищает металл от атмосферной коррозии. В большинстве промышленных сред алюминиевые детали, обработанные на станках с ЧПУ, не требуют покраски или покрытия только для защиты от коррозии. Анодирование по-прежнему рекомендуется, когда требуется косметический внешний вид, цветовая маркировка или износостойкость.
Обрабатываемость алюминия является еще одним решающим преимуществом. 6061-Т6, наиболее распространенный сплав для механической обработки, имеет рейтинг обрабатываемости около 90 процентов по сравнению с автоматной латунью, которая является традиционным эталоном. Это означает, что алюминий можно фрезеровать и точить на высоких скоростях резания с умеренными нагрузками на шпиндель, сокращая время цикла и снижая стоимость детали, даже если цена сырья за килограмм выше, чем цена стали.
- Теплопроводность: 6061-T6 проводит тепло со скоростью 167 Вт/мК, что примерно в шесть раз больше, чем у нержавеющей стали 304, что делает его идеальным для радиаторов, корпусов двигателей и деталей терморегуляции.
- Электропроводность: Алюминий примерно на 61 процент обладает большей проводимостью, чем медь, но весит менее половины, поэтому его часто выбирают для изготовления токопроводящих кронштейнов и деталей корпуса.
- Пригодность к вторичной переработке: Алюминий можно перерабатывать неограниченное количество раз без потери его механических свойств, а переплавка потребляет всего около 5 процентов энергии, необходимой для производства первичного алюминия.
Распространенные алюминиевые сплавы для обработки на станках с ЧПУ: свойства и выбор
Не все алюминиевые сплавы обрабатываются одинаково. Выбранный вами сплав определяет прочность, коррозионную стойкость, легкость резки и конечную стоимость детали. В таблице ниже приведены наиболее часто используемые марки алюминиевых компонентов, обработанных на станках с ЧПУ.
| Сплав | Предел прочности (МПа) | Обрабатываемость | Коррозионная стойкость | Типичные применения |
|---|---|---|---|---|
| 6061-T6 | 310 | Отлично (90%) | Хорошо | Конструктивные рамы, автомобильные детали, гидравлические компоненты |
| 7075-Т6 | 572 | Отлично (90%) | Ярмарка | Кронштейны для аэрокосмической отрасли, компоненты, подвергающиеся высоким нагрузкам |
| 2024-Т4 | 450 | Хорошо | Ярмарка | Конструкции самолетов, усталостные детали |
| 5052-H32 | 228 | Ярмарка (70%) | Отлично | Топливные баки, морские детали, корпуса из листового металла |
| 6063-Т5 | 215 | Хорошо | Отлично | Экструдированные профили, корпуса, детали отделки |
Для большинства применений, обрабатываемых на станках с ЧПУ, 6061-T6 — лучшая отправная точка потому что он балансирует прочность, обрабатываемость, коррозионную стойкость и стоимость. Когда деталь подвергается сильным нагрузкам и вес имеет решающее значение, сталь 7075-T6 обеспечивает примерно на 85 процентов большую прочность на разрыв, но стоит примерно на 30 процентов дороже и имеет пониженную коррозионную стойкость. Для деталей, подвергающихся воздействию морских или химических сред, сталь 5052 более устойчива к коррозии, но имеет меньшую прочность и требует немного более медленных параметров резки.
Если предполагаемым производственным маршрутом является литье под давлением, а не обработка цельного прутка, выбор сплава меняется. Для литья под давлением деталей обычно используются алюминиево-кремниевые сплавы A380 или A383, которые обладают превосходными литьевыми свойствами, но более низкой пластичностью по сравнению со сплавом 6061-T6. Литье алюминия под давлением создает форму, близкую к чистой, а обработка на станке с ЧПУ затем определяет критические размеры, которые само по себе литье не может обеспечить экономично.
Процессы обработки с ЧПУ, используемые для алюминиевых деталей
Для алюминиевых компонентов наиболее распространены пять методов обработки с ЧПУ. Каждый из них производит различную геометрию, допуски и характеристики поверхности.
3-осевое фрезерование с ЧПУ
Трехосевое фрезерование — это «рабочая лошадка» для алюминиевых деталей, при этом режущий инструмент перемещается по осям X, Y и Z. Он обрабатывает плоские пластины, квадратные блоки, карманы и большинство геометрий кронштейнов. Для деталей, где более 90 процентов материала удаляется с одной стороны, 3-осевая обработка почти всегда является самым дешевым вариантом.
5-осевое фрезерование с ЧПУ
5-осевое фрезерование позволяет наклонить стол или головку для подхода к детали с любого направления. Это уменьшает количество настроек для сложных форм, улучшает качество поверхности и делает возможным подрезы и внутренние каналы. Для лопаток турбин, рабочих колес и сложных коллекторных блоков предпочтительным способом является 5-осевая обработка алюминия, даже если производительность станка выше.
Токарная обработка с ЧПУ
Токарная обработка позволяет изготавливать круглые детали, такие как валы, втулки и детали поршней. Алюминий очень хорошо поворачивается, а высокоскоростное точение позволяет добиться отличных допусков на размеры и очень качественной поверхности. Токарные станки с ЧПУ с приводным инструментом также могут выполнять операции фрезерования и сверления за один патрон.
Сверление и нарезание резьбы
Сверление и нарезание резьбы are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Швейцарская обработка с ЧПУ
Токарные станки швейцарского типа используются для обработки деталей малого диаметра с жесткими допусками, обычно менее 32 мм. Они обеспечивают превосходную концентричность и позволяют изготавливать сложные профили за один проход, что ценно для штифтов, фитингов и небольших корпусов датчиков.
Литье под давлением плюс чистовая обработка на станке с ЧПУ.
Гибридный метод, который все чаще используется в массовом производстве, — это литье под давлением черновой формы с последующей обработкой на станке с ЧПУ только критических поверхностей. Этап литья под давлением обходится гораздо дешевле в расчете на деталь, чем удаление всего материала из цельного стержня, а этап механической обработки повышает точность, которую не может обеспечить само по себе литье. Этот подход предпочитают производители, производящие автомобильные, гидравлические и электрические компоненты в количестве 1000 и более штук в год.
Ключевые аспекты обработки алюминия при резке алюминия
Обработка алюминия на станках с ЧПУ более щадящая, чем обработка стали, но на производстве все же возникают определенные проблемы. Понимание образования стружки, износа инструмента, теплового расширения и использования СОЖ помогает избежать брака деталей и ненужных задержек.
- Образование и эвакуация стружки: Из чистого алюминия образуется длинная, вязкая стружка, которая может намотаться на шпиндель и испортить поверхность. Фрезы с высоким сдвигом, высокие скорости шпинделя и глубокое радиальное зацепление разбивают стружку на мелкие части. Резка всухую или использование охлаждающей жидкости в виде тумана также помогает предотвратить приваривание стружки.
- Выбор инструмента: Твердосплавные концевые фрезы с полированными канавками являются стандартными для обычных работ по алюминию. При крупносерийном производстве инструменты из поликристаллического алмаза (PCD) служат значительно дольше и могут сохранять меньшие размеры. Отклонение инструмента обычно является основным ограничением, поэтому предпочтительны короткие и жесткие держатели инструмента.
- Тепловое расширение: Алюминий расширяется со скоростью 23 мкм на метр на градус Цельсия, что примерно вдвое больше, чем у стали. Точные детали, обработанные при комнатной температуре, могут выйти за пределы допуска в неконтролируемом цехе. При допуске ниже /-0,01 мм рекомендуется использовать среду обработки с контролируемой температурой.
- Стратегия подачи охлаждающей жидкости: Заливная охлаждающая жидкость является наиболее распространенным методом для алюминия; он отводит тепло и смывает стружку. Смазка минимальным количеством (MQL) — это сухая альтернатива, в которой используется мелкий туман и которая популярна при высокоскоростной обработке. Выбор влияет на время цикла, чистоту детали и срок службы инструмента.
- Образование заусенцев: Последняя стружка, срезанная на кромке детали, часто оставляет заусенцы. Полировка фасок, фрезы с высокой подачей и специальная станция для снятия заусенцев помогают получать чистые кромки без необходимости трудоемкой ручной работы.
На практике большинство проблем при обработке алюминия связаны со скоростью подачи и зазорами в инструментах. Например, концевая фреза диаметром 6 мм из 6061-T6, работающая со скоростью 12 000 об/мин и подачей 0,05 мм на зуб, эффективно удаляет стружку, тогда как тот же инструмент со скоростью 4 000 об/мин и подачей 0,02 мм на зуб часто забивает стружку в канавки и приводит к плохому качеству поверхности. Цех, который настраивает параметры резки для каждого сплава и типа инструмента, производит более стабильные детали.
Допуски обработки алюминия на станке с ЧПУ и обработка поверхности
Обработка алюминия на станках с ЧПУ позволяет поддерживать допуски от /-0,10 мм для стандартных коммерческих деталей до /-0,005 мм для прецизионных или шлифованных компонентов. Достижимый допуск зависит от операции, размера детали и жесткости всей системы обработки, а не только контроллера ЧПУ.
| Операция | Стандартный допуск | Прецизионный допуск | Шероховатость поверхности (Ra) |
|---|---|---|---|
| 3-осевое фрезерование | /-0,05 мм | /-0,015 мм | 1,6 мкм |
| 5-осевое фрезерование | /-0,025 мм | /-0,008 мм | 0,8 мкм |
| Токарная обработка с ЧПУ | /-0,025 мм | /-0,005 мм | 0,4 мкм |
| Шлифование | /-0,005 мм | /-0,002 мм | 0,2 мкм |
| Механическая обработка литьем под давлением | /-0,10 мм | /-0,01 мм | 1,6 мкм |
Общие варианты последующей обработки обработанного алюминия включают анодирование типа II (обычно покрытие толщиной 20–25 мкм) для защиты от коррозии и улучшения внешнего вида, твердое анодирование (тип III) для износостойкости, порошковое покрытие для стойкого цвета и химическое никелирование для применений, где важна проводимость или паяемость. Качество поверхности напрямую влияет на выбор последующей обработки: гладкая поверхность Ra 0,8 мкм дает однородный анодированный слой, тогда как шероховатая фрезерованная поверхность может привести к неравномерной толщине покрытия.
Для уплотнительных поверхностей рекомендуемая чистота поверхности обычно составляет Ra от 0,8 до 1,6 мкм. Слишком шероховатые контактные поверхности прокладок не могут обеспечить надлежащее уплотнение под давлением, а чрезмерно гладкие поверхности иногда могут уменьшить трение, необходимое для того, чтобы некоторые материалы прокладок оставались на месте.
Как литье под давлением и обработка на станках с ЧПУ работают вместе при производстве алюминиевых деталей
При больших объемах и сложной геометрии детали обработка всего из цельного алюминиевого прутка становится экономически непривлекательной. Более простой подход — начать с отлитой под давлением заготовки, которая уже приближается к окончательной форме, а затем обрабатывать только функциональные поверхности. Этот гибридный процесс позволяет сократить отходы материала на 60–70 процентов и сократить время обработки на 40–50 процентов по сравнению с обработкой цельной заготовки.
Компромиссом является первоначальная стоимость инструмента. Штамп для литья под давлением алюминия стоит от 5 000 до 50 000 долларов США в зависимости от количества полостей и сложности. Для годовых объемов, превышающих примерно 1000 штук, стоимость штампа обычно компенсируется за счет более низкой цены за единицу. Для небольших объемов обработка из прутка остается лучшим выбором.
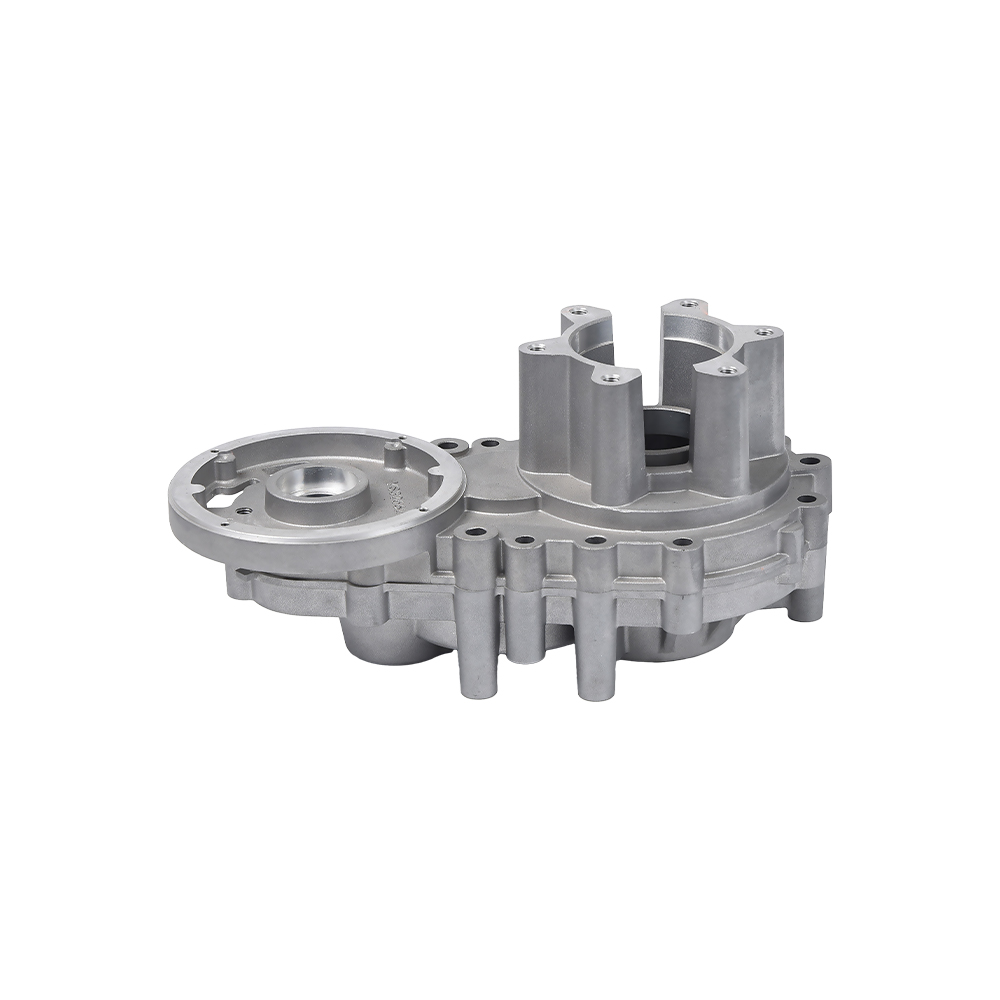
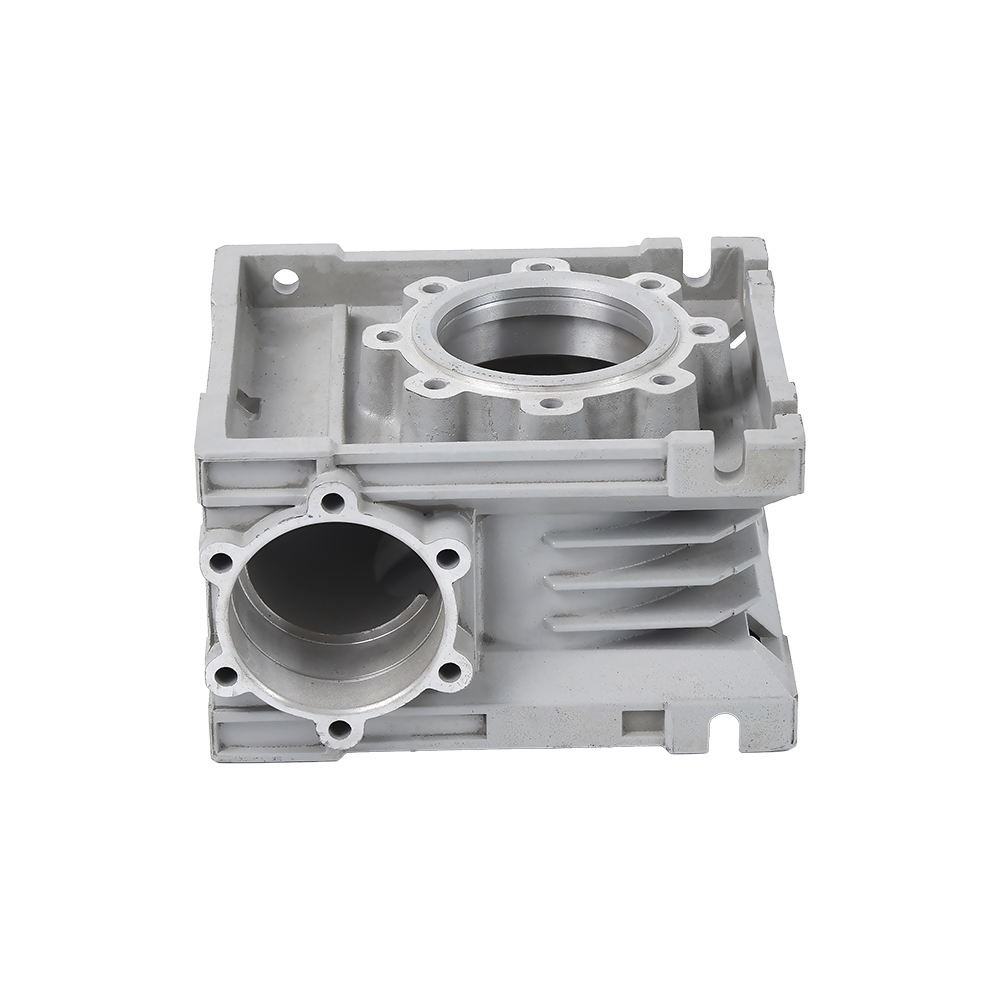
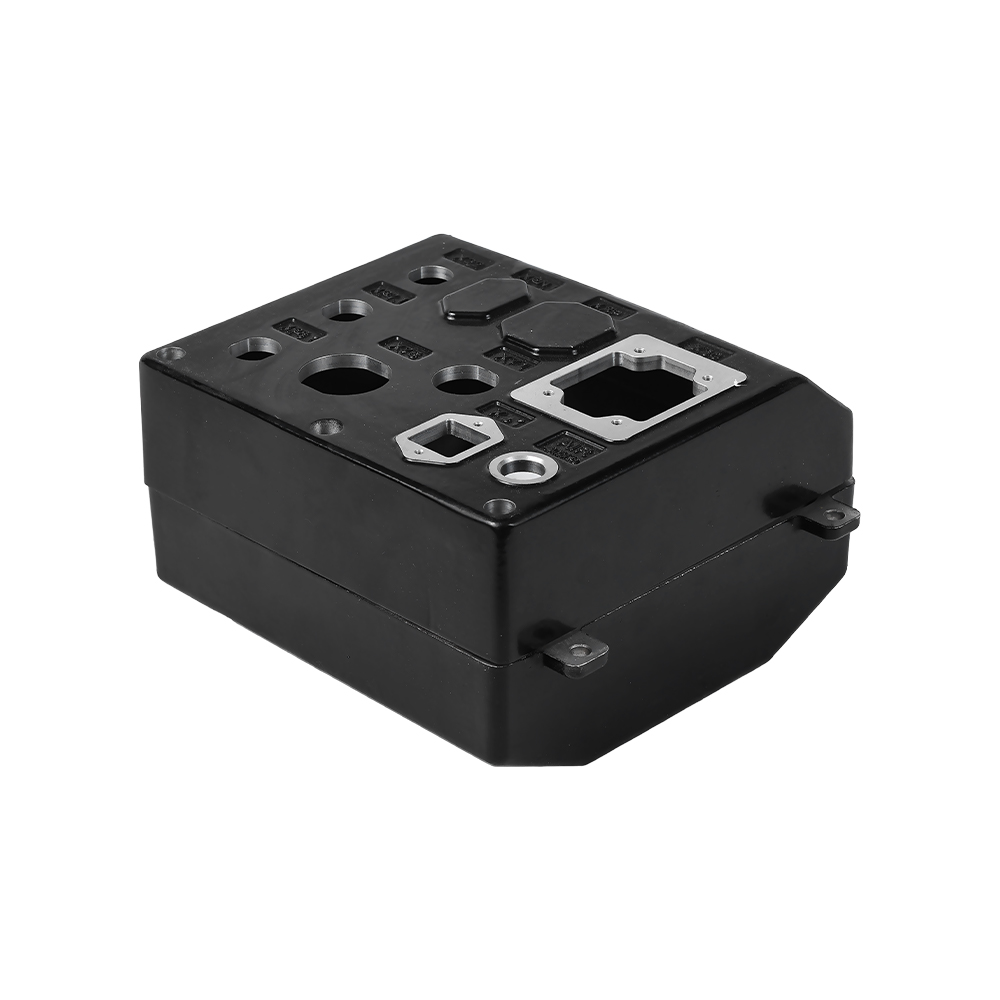
 Алюминиевый корпус коробки передач для литья под давлением для рассадопосадочной машины для риса Этот корпус коробки передач изготовлен методом литья под давлением алюминия и подходит для сельскохозяйственной техники, такой как рассадопосадочные машины для риса. Этот процесс обеспечивает точные размеры и долговечность, что делает его надежным компонентом систем передачи. Посмотреть продукт →
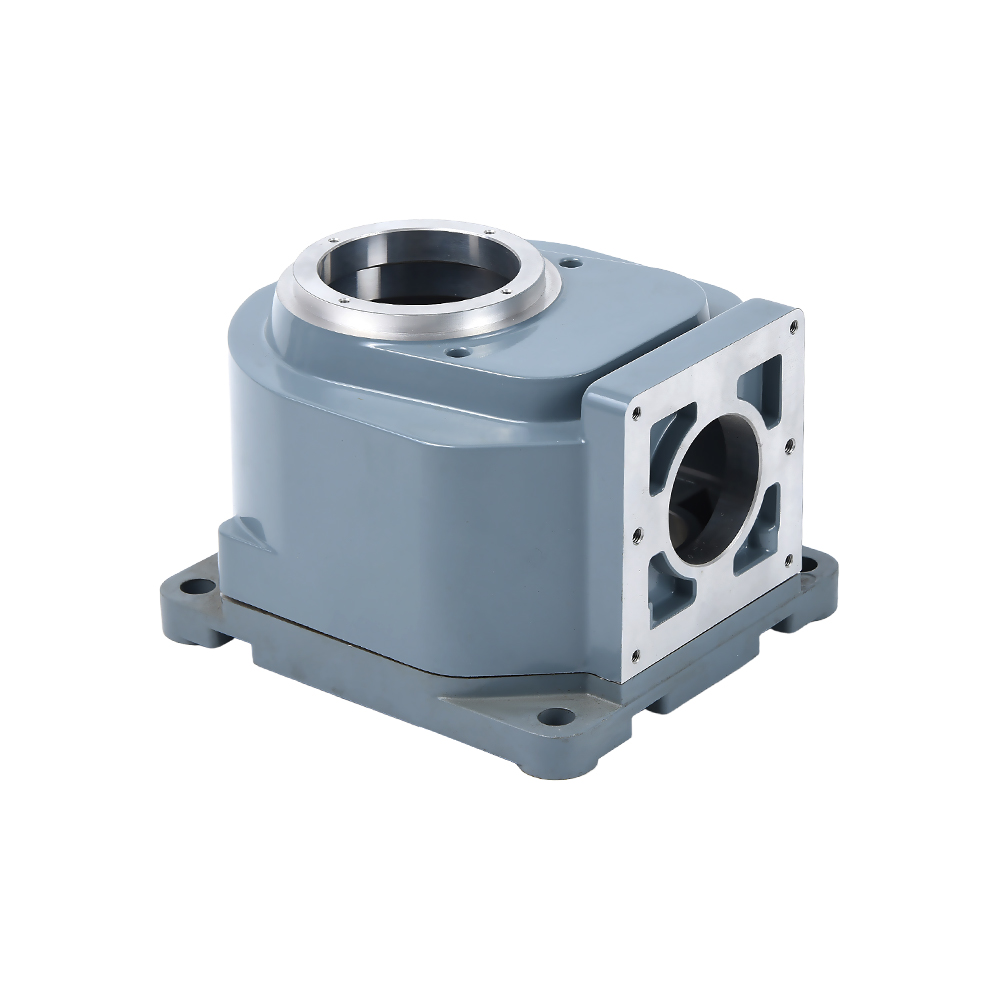
Компания Ningbo Beilun Youyuan Machinery Manufacturing объединяет под одной крышей оснастку, литье под давлением и обработку с ЧПУ. В результате получается непрерывная производственная цепочка: цех литья под давлением производит форму, близкую к заданной, а механический цех доводит ее до допуска чертежа. Заказчик получает готовую деталь, а не отлитую заготовку, требующую отдельного согласования с поставщиком. Такое расположение имеет значение для корпусов коробок передач и коробок передач, где несколько поверхностей болтов, отверстий и уплотнительных поверхностей должны соответствовать жестким спецификациям.
Помимо стандартного механического цеха, эта практика также улучшает согласованность компонентов. Поставщики литья, которые самостоятельно обрабатывают детали, могут сортировать лом, корректировать параметры литья и компенсировать небольшие отклонения размеров до того, как они попадут в программу ЧПУ. Это делает весь производственный процесс более стабильным и снижает количество бракованных готовых деталей.
Для проектов, в которых уже используется кастинг, Преимущества литья алюминия под давлением включают высокую производительность и отличную детализацию поверхности. Когда сверху добавляется чистовая обработка с ЧПУ, деталь получает как экономические выгоды от литья, так и точность обработки.
Применение алюминиевых деталей, обработанных на станке с ЧПУ
Алюминиевые компоненты, обработанные на станках с ЧПУ, встречаются практически во всех отраслях промышленности. К наиболее распространенным категориям относятся:
Автомобили и транспортные средства на новых источниках энергии
Опоры двигателя, корпуса трансмиссии, пластины радиатора, кронштейны датчиков, корпуса аккумуляторов и детали конструкции двигателя входят в стандартную комплектацию. Высокое соотношение прочности и веса алюминия напрямую увеличивает запас хода автомобиля за счет снижения общего веса. Снижение веса электромобиля на каждые 100 кг может увеличить запас хода примерно на 10–15 км. , что делает алюминий очевидным выбором для программ сокращения массы. Например, производители электромобилей заменили стальные кронштейны подшипников на отлитые под давлением алюминиевые детали, которые затем обрабатываются на станках с ЧПУ для обеспечения допусков подшипников /-0,02 мм.
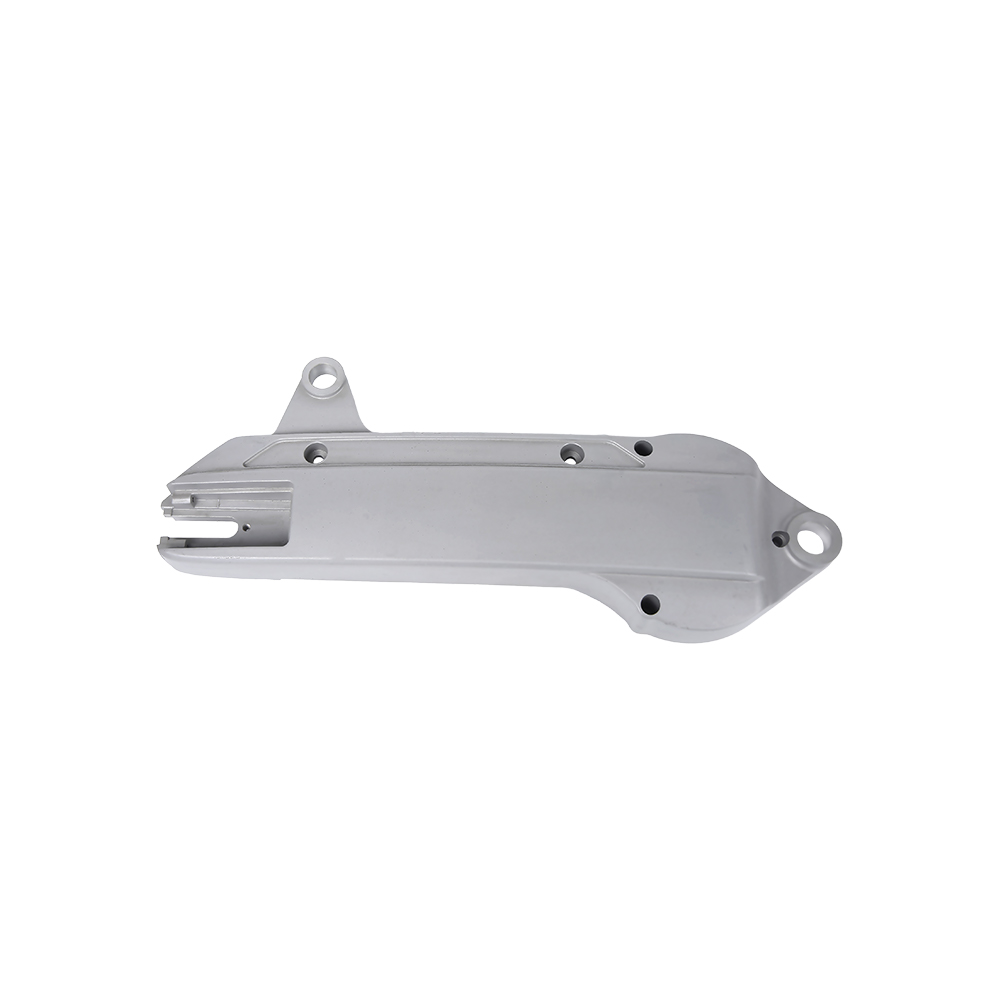
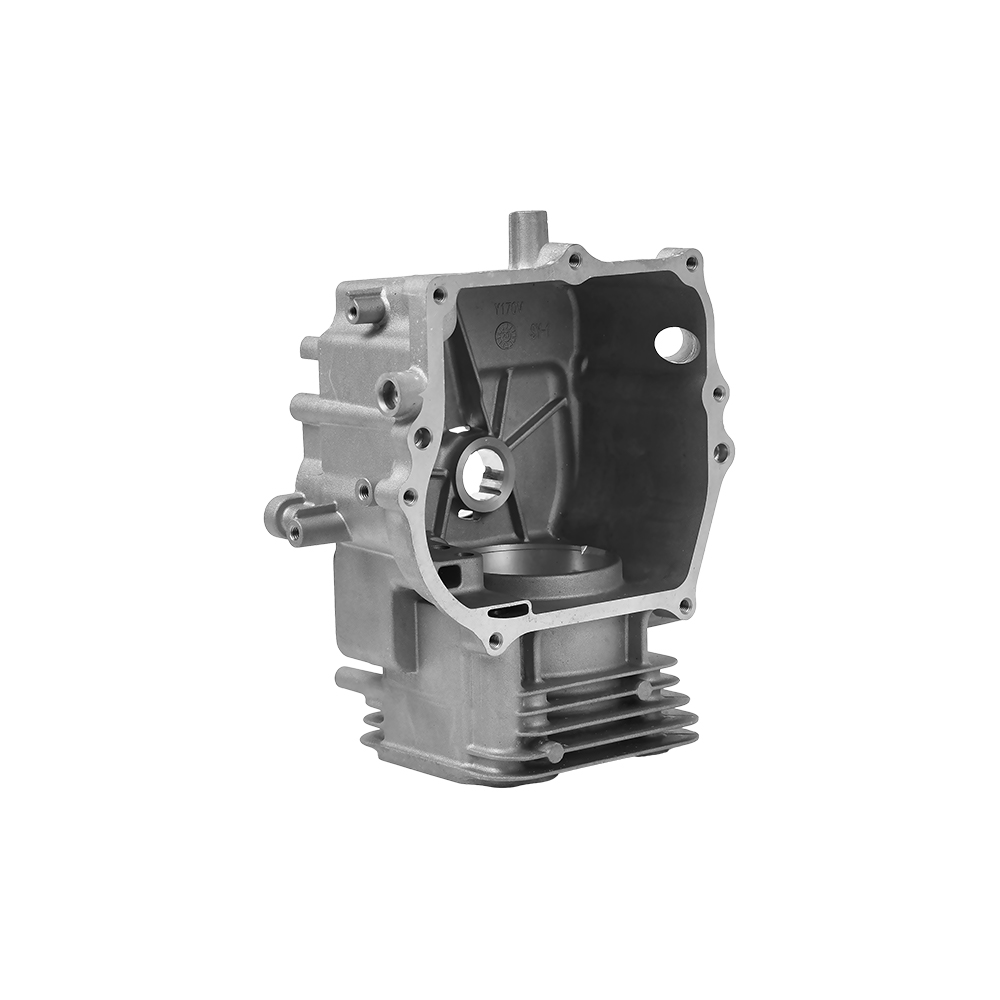
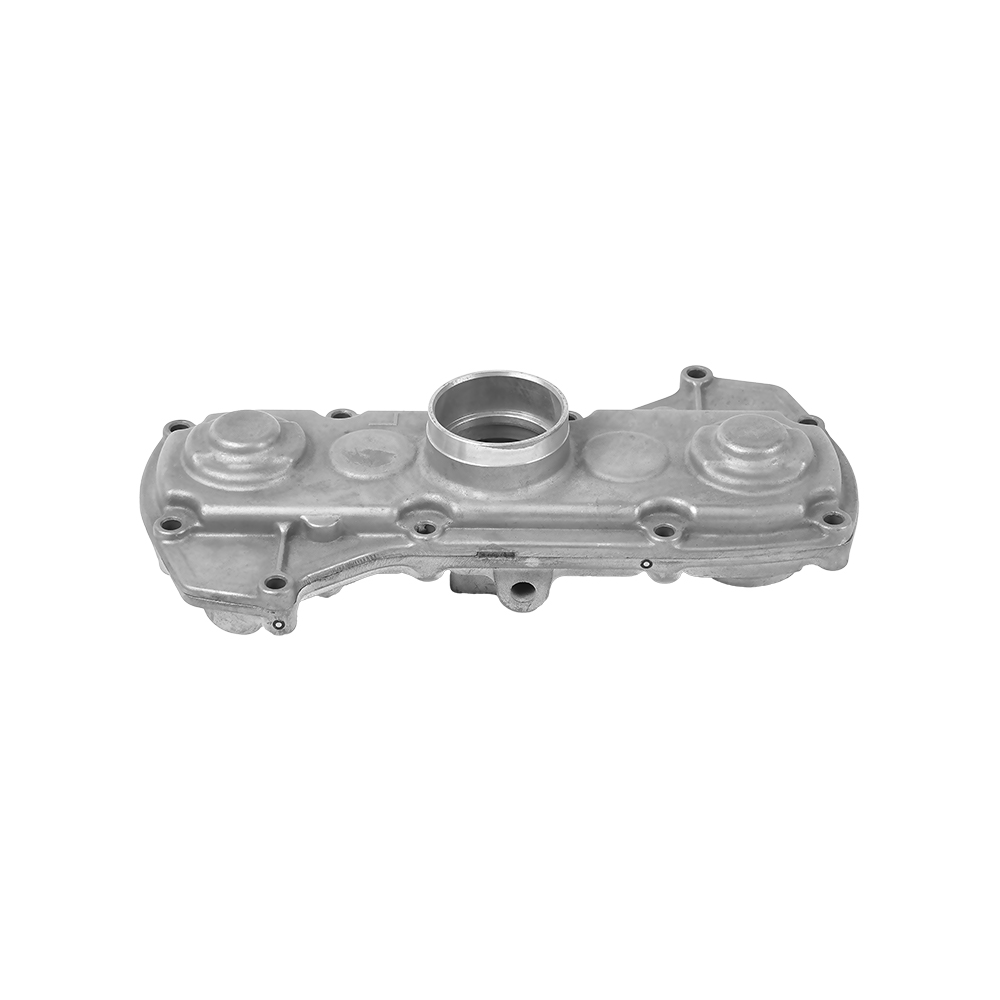
 Картер мотоцикла изготовлен из литого под давлением алюминия Картер двигателя мотоцикла изготовлен путем литья под давлением алюминия, что обеспечивает прочность и легкий вес. Это важно при сборке двигателя, требующей последующей обработки на станке с ЧПУ для получения точных отверстий и резьбы. Посмотреть продукт →
Электроинструменты и небольшие двигатели
Картеры мотоциклов, коробки передач и крышки двигателя часто отливаются, а затем подвергаются механической обработке. Этим деталям необходимы резьбовые отверстия, отверстия для подшипников и поверхности прокладок, которые наиболее экономично изготавливаются путем механической обработки после литья. Та же логика применима к редукторам микрокультиваторов и компонентам посевной техники.
Гидравлика и пневматика
Гидравлические клапаны, блоки клапанов, корпуса регуляторов и пневматические фитинги изготовлены из алюминия, что обеспечивает его легкий вес и устойчивость к коррозии. На станках с ЧПУ создаются внутренние отверстия и резьбовые отверстия, которые контролируют поток жидкости. Многие корпуса клапанов проходят испытания под давлением после механической обработки, чтобы подтвердить, что они соответствуют указанному классу давления.
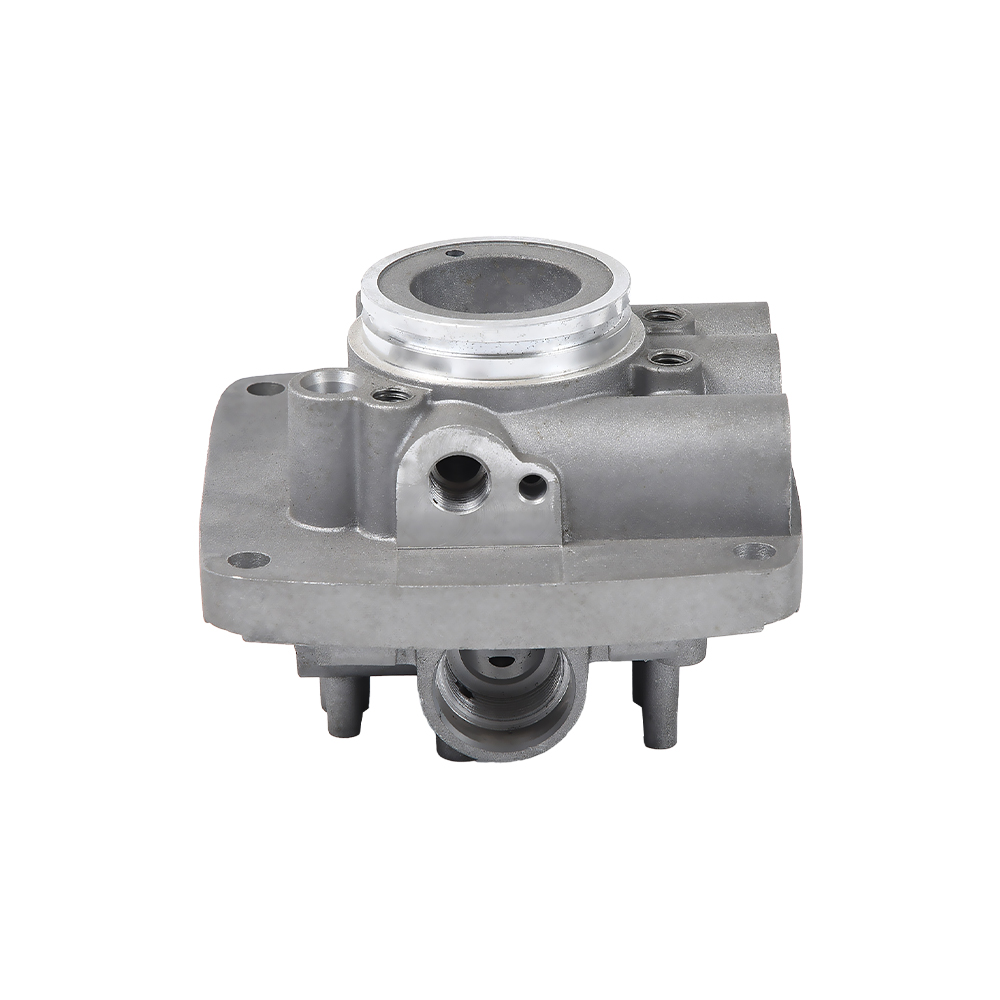
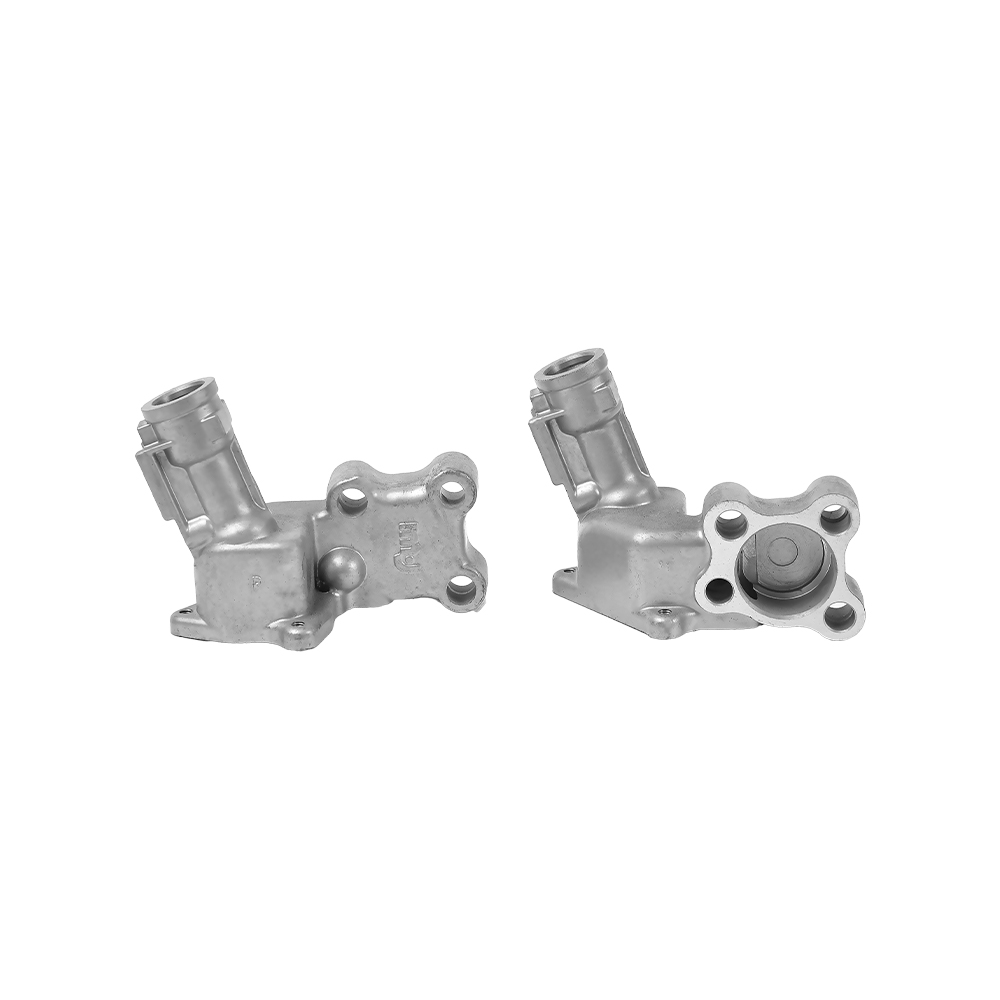
 Гидравлический клапан для литья под давлением алюминия для управления жидкостью Этот гидравлический клапан изготовлен из литого под давлением алюминия, что обеспечивает устойчивость к коррозии и легкую конструкцию. Он используется в системах контроля жидкости, внутренние каналы которых обработаны по точным спецификациям. Посмотреть продукт →
Электроника и термоменеджмент
Радиаторы, корпуса светодиодов и электронные корпуса часто изготавливаются на станках с ЧПУ или отливаются из алюминия. Поскольку алюминий эффективно рассеивает тепло, эти детали используются в источниках питания, инверторах и контроллерах двигателей. Низкая магнитная проницаемость алюминия также делает его подходящим для корпусов датчиков, где материал не должен мешать магнитным полям.
Сельскохозяйственная техника
Детали рисопосадочной машины, корпуса картера и коробки передач обычно отливаются и подвергаются механической обработке. Эти детали нуждаются в надежном уплотнении, болтовом креплении и взаимозаменяемости размеров. Обработка на станке с ЧПУ обеспечивает равномерную посадку и гладкие поверхности, что снижает износ и утечки в полевых условиях.
Компоненты медицинского оборудования
Алюминиевые корпуса и кронштейны для инструментов используются в портативных медицинских приборах, где важны вес и устойчивость к коррозии. Обработка на станке с ЧПУ придает устройству гладкую поверхность и точные размеры, а анодирование обеспечивает чистую поверхность, выдерживающую многократную очистку.
Как выбрать поставщика алюминия для обработки алюминия с ЧПУ
Выбор подходящего поставщика алюминия, обработанного на станках с ЧПУ, требует большего, чем просто сравнение предложений. Следующие факторы последовательно определяют, будет ли проект успешным или страдает от задержек и проблем с качеством.
- Запросите диапазон обработки и мощность шпинделя: В некоторых магазинах максимальный ход по X составляет 600 мм, а в других — 1000 мм и более. Прежде чем оформить заказ, узнайте, подходит ли ваша самая большая деталь.
- Запросить данные о допусках и шероховатости поверхности: Компетентный поставщик должен рассказать вам, какие допуски он соблюдает при производстве, а не только то, что возможно. Для алюминиевых деталей ищите /-0,01 мм на критических отверстиях и Ra 0,8 мкм на уплотнительных поверхностях.
- Проверьте список машин: Возможности цеха составляют станки с ЧПУ, фрезерные центры, токарные станки и станки для резки проволоки. Если в цехе есть еще и литье под давлением, то можно производить почти сетчатые формы для больших объемов работ. Ningbo Beilun Youyuan Machinery перечисляет объемы литья под давлением и обработки на станках с ЧПУ в своей производственной системе.
- Ищите интегрированную оснастку и литье: Поставщик, который может изготовить оснастку, отлить деталь и обработать ее, является надежным партнером в сфере массового производства. Это снижает затраты на координацию и упрощает контроль качества.
- Оцените настройку проверки: Стандартные инструменты включают штангенциркули, микрометры, штангенциркули и оборудование для КИМ. Поставщик должен иметь возможность предоставить отчет о размерах вместе с первым изделием.
- Тест с заказом образца: Всегда запускайте небольшую партию или прототип, прежде чем запрашивать объемы производства. При этом проверяется процесс обработки, упаковка и время отклика, прежде чем вкладывать крупный капитал.
Для покупателей, приобретающих алюминиевые детали в Китае, расположение завода имеет значение. Поставщик должен продемонстрировать опыт работы с конкретным семейством деталей: автомобильными, гидравлическими, сельскохозяйственными или электрическими. Пример солидной компании по литью под давлением и механической обработке в Нинбо с более чем десятилетним производственным опытом показывает ценность согласования между ассортиментом продукции поставщика и применением клиента.
Факторы затрат при обработке алюминия на станках с ЧПУ
Понимание того, куда идут деньги, помогает покупателям договориться о правильной цене и избежать переплаты за нерелевантные требования.
| Драйвер затрат | Влияние на стоимость детали | Как уменьшить это |
|---|---|---|
| Марка материала | 7075-Т6 costs about 30-40 percent more than 6061-T6 | Используйте 6061-T6, если конструкция не требует особой прочности. |
| Инструменты для литья под давлением | 5 000-50 000 долларов США за комплект штампов | Используйте литье только тогда, когда объем оправдывает стоимость инструмента. |
| Время обработки | Обычно самая крупная статья затрат | Минимизируйте количество установов и траекторий фрезы; конструкция для 3-х осей, где это возможно |
| Обработка поверхности | Добавляет от 0,5 до 3 долларов США за деталь в зависимости от типа. | Включайте анодирование или покрытие только тогда, когда этого требует функция или внешний вид. |
| Инспекция | Полная проверка КИМ увеличивает время и затраты | Полностью проверяйте только критические параметры, для остальных используйте статистическую выборку. |
| Количество | Исправлены затраты на установку и оснастку, распределенные по большему количеству деталей. | Увеличить количество заказов там, где позволяет спрос; небольшие заказы имеют высокие фиксированные затраты |
В качестве практического примера: изготовление простого алюминиевого кронштейна весом 0,2 кг из станка 6061-T6 при небольшом заказе в количестве 50 штук может стоить 2–4 доллара США. Тот же кронштейн, изготовленный методом литья под давлением, а затем обработанный на станке с ЧПУ в количестве 10 000 штук, может упасть до 0,8-1,5 долларов США за деталь даже после этапа механической обработки.
Часто задаваемые вопросы: Часто задаваемые вопросы об обработке алюминия с ЧПУ
Каков типичный допуск при обработке алюминия на станках с ЧПУ?
Стандартная обработка алюминия на станках с ЧПУ допускает допуски /-0,10 мм для большинства коммерческих деталей. Более жесткие допуски /-0,01 мм достижимы при тщательной настройке и контроле температуры. Прецизионное шлифование может достигать /-0,002 мм, но увеличивает стоимость детали.
Может ли обработка алюминия на станке с ЧПУ добиться зеркального блеска?
Да, зеркальная поверхность требует сочетания высокоскоростной обработки с использованием тонко полированных инструментов и часто последующей обработки, такой как полировка или алмазное точение. Стандартное фрезерование на станке с ЧПУ дает Ra 0,8-1,6 мкм, что является гладким, но не зеркальным. Для декоративных поверхностей обычно добавляют анодирование или полировку.
Сколько времени занимает обработка алюминия на станке с ЧПУ для изготовления типичной детали?
Срок изготовления простого кронштейна обычно составляет 3-5 рабочих дней. Для сложной детали с 5-осевой обработкой и анодированием подождите 2-3 недели. Если компонент начинается с литья под давлением и требует оснастки, полный срок выполнения заказа часто составляет 4-6 недель, включая изготовление инструмента и первое утверждение изделия.
Как выбрать между механической обработкой и литьем под давлением алюминиевых деталей?
Решение сводится к объему и геометрии. При тиражах менее 500 штук обработка из прутков более экономична. При производстве 1000 и более деталей сложной формы, близкой к чистой, литье под давлением и чистовая обработка на станке с ЧПУ позволяют сэкономить деньги. Разница заключается, прежде всего, в стоимости оснастки литейной формы.
Должен ли я указать 6061-T6 или 7075-T6 для алюминия, обработанного на станке с ЧПУ?
Используйте 6061-T6 для деталей общего назначения, компонентов машин и корпусов. Выбирайте 7075-T6, когда деталь подвергается высокой нагрузке, например, кронштейн для аэрокосмической отрасли или высокопрочная арматура, и когда дополнительные затраты оправданы. Предел прочности 7075 составляет 572 МПа против 310 МПа у 6061, но стоимость и коррозионная стойкость менее выгодны.
Можно ли сваривать алюминий, обработанный на станке с ЧПУ?
Да, алюминий можно сваривать методами TIG или MIG. Однако сварочное тепло может изменить механические свойства основного материала, особенно в зоне термического влияния. Если деталь обрабатывается после сварки, необходимо тщательно учитывать сварочные напряжения и деформации. Большинство поставщиков алюминия, обработанного на станках с ЧПУ, избегают сварки, если у конструкции нет альтернативы.
Как узнать, подвергнется ли моя алюминиевая деталь, обработанная на станке с ЧПУ, коррозии?
Алюминий хорошо противостоит атмосферной коррозии, но может подвергаться гальванической коррозии в сочетании со сталью или медью во влажной среде. Анодирование, герметизированное анодирование или порошковое покрытие обеспечивают дополнительную защиту. Если деталь работает на открытом воздухе или вблизи океана, укажите более толстое анодное покрытие.
Заключительный вывод по обработке алюминия на станках с ЧПУ
Обработка алюминия на станке с ЧПУ — это зрелый и надежный производственный процесс. Низкая плотность алюминия, естественная коррозионная стойкость и отличная обрабатываемость делают его стандартным материалом для прецизионных компонентов в автомобильном, электронном, гидравлическом, сельскохозяйственном и медицинском оборудовании. Допуски до /-0,01 мм и качество поверхности Ra 0,8 мкм вполне реалистичны, и лучший поставщик поможет вам выбрать правильный сплав и комбинацию процессов для вашего применения.
При больших объемах сочетание литья под давлением с чистовой обработкой на станке с ЧПУ обеспечивает минимальную общую стоимость без потери точности размеров. Ключевым моментом является выбор производственного партнера, который будет контролировать этапы литья и механической обработки внутри компании, предоставляя вам единую точку ответственности. При правильном поставщике алюминиевые детали, обработанные на станках с ЧПУ, достигаются с правильными допусками, в срок и по цене, отражающей фактические производственные затраты.