 ЯЗЫК
 English
 русский
 Español


дом / Новости / Новости отрасли / Руководство по материалам для литья алюминия: сплавы, свойства и выбор для литья под давлением
Контент
- 1 Что такое алюминиевый литейный материал?
- 2 Основные семейства алюминиевых литейных сплавов
- 3 Сравнение распространенных материалов для литья алюминия
- 4 Как правильно выбрать материал для литья алюминия
- 5 Литье под высоким давлением и материалы для литья под низким давлением
- 6 Поведение алюминиевого литейного материала при механической обработке и обработке поверхности
- 7 Отраслевые приложения и примеры из реальной жизни
- 8 Стандарты и эквиваленты спецификаций
- 9 Распространенные дефекты литья, связанные с выбором материала
- 10 Вопросы стоимости и закупок алюминиевого литейного материала
- 11 Часто задаваемые вопросы об алюминиевом литейном материале
- 11.1 Какой материал для литья алюминия наиболее распространен?
- 11.2 В чем разница между ADC12 и A356?
- 11.3 Можно ли подвергать алюминиевые отливки термообработке?
- 11.4 Какой материал алюминиевого литья лучше всего подходит для тонких стенок?
- 11.5 Почему медь добавляют в алюминиевые литейные сплавы?
- 11.6 Какой сплав дает лучшую анодированную поверхность?
Чертеж оказывается на вашем столе, и в блоке материала написано только «материал для литья алюминия». Эта фраза не является спецификацией; это категория с очень разными ответвлениями. Компактный ответ для большинства покупателей таков: для литья под высоким давлением АЦП12 или А380 подойдут для большинства случаев применения корпусов, кронштейнов и крышек. Для деталей конструкций, которые после сварки должны изгибаться, поглощать удары или выдерживать нагрузки, более безопасной отправной точкой является А356. Причина не в предпочтениях бренда. Это то, как каждый сплав ведет себя при быстром затвердевании, какую пластичность он может обеспечить и сколько стоит механическая обработка и последующая обработка поверхности. В этом руководстве рассматриваются сплавы, логика выбора и ошибки, которые возникают при выборе материала перед процессом.
Что такое алюминиевый литейный материал?
Чистый алюминий не является практичным литейным материалом. Он имеет низкую текучесть, быстро окисляется, а его литая прочность слишком мала для большинства технических деталей. Поэтому литейные сплавы состоят из алюминия с добавлением преднамеренных добавок, которые изменяют поведение расплава и конечные механические свойства.
Кремний является доминирующим дополнением. Алюминиевый сплав с содержанием кремния 7–12% легко растекается в тонкие срезы, меньше дает усадку при затвердевании и устойчив к горячему разрыву. Медь повышает прочность отливки и позволяет аккуратно резать материал при обработке на станках с ЧПУ. Магний вызывает старение и повышает коррозионную стойкость в сочетании с правильной термической обработкой. Содержание железа в сплавах для литья под давлением сохраняется в диапазоне 0,8–1,2%, поскольку оно подавляет припайку к поверхности матрицы, хотя высокое содержание железа образует хрупкие иглы, которые уменьшают удлинение.
Также стоит знать, что эта фраза охватывает как первичные сплавы, которые начинаются с плавильных слитков, так и вторичные сплавы, которые получают из переработанного алюминия. АЦП12, наиболее широко используемый литейный материал на азиатских предприятиях литья под давлением, обычно представляет собой вторичный сплав. Это нормальная практика; состав контролируется в соответствии с опубликованным диапазоном, а примеси контролируются в соответствии с ДЖИС H5302, АСТМ B85 или ограничениями, установленными заказчиком.
Основные семейства алюминиевых литейных сплавов
Каждый материал для алюминиевого литья принадлежит к одному из четырех практичных семейств. Как только вы поймете, какое семейство требуется вашей детали, выбор сплава станет намного проще.
Сплавы Al-Si-Cu: АЦП12, А380, А383
Это рабочие лошадки литья под высоким давлением. Кремний находится между 8% и 12%, а медь — между 1,5% и 3,5%. Медь повышает прочность отливки и улучшает механическую обработку. A383 поднимает кремний вверх и слегка опускает медь, чтобы уменьшить пайку кристаллов, что удобно для матриц с длинными тонкими сердечниками. Если вы производите большие объемы корпусов, кронштейнов, крышек или корпусов масляных насосов, это семейство используется по умолчанию.
Сплавы Al-Si-Mg: А356, А357
Когда готовая деталь должна сгибаться, поглощать энергию удара или подвергаться сварке, А356 и А357 обычно лучше, чем ADC12. В них содержится около 7% кремния и 0,3–0,7% магния. В состоянии Т6 их предел текучести сравним с ADC12, а относительное удлинение значительно выше. Эти сплавы хорошо текут при более низком давлении и используются при низком давлении и гравитационном литье колес, конструктивных деталей шасси и компонентов осей.
Сплавы Al-Mg: A514, EN AC-AlMg5Si
Сплавы Al-Mg выделяются устойчивостью к коррозии и блестящей анодированной поверхностью. Содержание магния около 5% обеспечивает превосходную устойчивость к морской воде и слабым химическим веществам. Однако их текучесть ниже и расплав легче окисляется, поэтому они более требовательны в литейном производстве. Используйте их для морского оборудования, пищевого оборудования и декоративных корпусов.
Заэвтектические сплавы Al-Si: A390
Частицы первичного кремния, содержащие более 15% кремния, обеспечивают исключительную износостойкость и низкий коэффициент теплового расширения. А390 распространен в блоках двигателей и цилиндрах компрессоров. Его сложнее обрабатывать, и для этого требуется специальный инструмент; не указывайте его, если решающим фактором не является износостойкость.
Сравнение распространенных материалов для литья алюминия
В таблице ниже перечислены типичные материалы для литья алюминия, используемые для литья под высоким, низким давлением и гравитационного литья. Значения представляют собой отдельно отлитые тестовые бруски; Фактические свойства производственной отливки зависят от толщины стенки, скорости охлаждения и термической обработки. Источники: JIS H5302, ASTM B85 и типичные таблицы поставщиков сплавов.
| Сплав | Си % | Cu% | Мг % | УТС МПа | Удлинение % | Типичный процесс |
|---|---|---|---|---|---|---|
| ADC12 | 9,6–12,0 | 1,5–3,5 | ≤0,3 | 228 | 1,5–3,5 | HPDC |
| А380 | 7,5–9,5 | 3,0–4,0 | ≤0,1 | 324 | 3.5 | HPDC |
| A383 | 9,5–11,5 | 2,0–3,0 | ≤0,1 | 296 | 3.5 | HPDC |
| А413 | 11–13 | ≤0,1 | ≤0,1 | 296 | 3.5 | HPDC |
| A356 | 6,5–7,5 | ≤0,2 | 0,25–0,45 | 262 Т6 | 6–12 | ЛПДК / Гравитация |
| А357 | 6,5–7,5 | ≤0,2 | 0,4–0,7 | 290 Т6 | 3–10 | ЛПДК / Гравитация |
Как правильно выбрать материал для литья алюминия
Начните с условий эксплуатации, а затем действуйте в обратном порядке. Такая последовательность действий предотвращает самую распространенную ошибку: сначала выбрать дешевый сплав, а потом обнаружить, что он не может пройти испытание на усталость или давление.
- Сначала определитесь с процессом кастинга. Тонкие стенки, большой объем и жесткие допуски указывают на литье под высоким давлением и сплавы Al-Si-Cu. Крупные или структурные детали указывают на литье под низким давлением или гравитационное литье и сплавы Al-Si-Mg.
- Определите требования к удлинению и удару. Если требуется удлинение выше 5%, стандартные сплавы HPDC, такие как ADC12, будут неэффективными. Лучшим выбором являются марки A356-Т6 или пластичные марки HPDC.
- Проверьте герметичность по давлению. Масляные поддоны, корпуса клапанов и гидравлические коллекторы нуждаются в материале, богатом кремнием, с контролируемым содержанием газа. Для этих случаев популярны А413 и A356 низкого давления.
- Учитывайте рабочую температуру. Для деталей, расположенных рядом с блоками двигателей или в электрических системах, теплопроводность и предел ползучести могут быть более важными, чем статический предел текучести.
- Посмотрите на маршрут отделки поверхности. Для анодирования большое значение имеет низкое содержание меди и цинка. ADC12 анодирует темнее и менее равномерно, чем сплавы Al-Mg.
- Оцените стоимость механической обработки. Медьсодержащие сплавы обрабатываются в виде короткой стружки и хорошо выдерживают допуски. Заэвтектические сплавы разрушают стандартную оснастку и требуют специальных вставок.
Как правило:
- Простой тонкостенный корпус большого объема: ADC12 или A380.
- Структурный кронштейн, который будет приварен или изогнут: A356.
- Герметичный резервуар или маслонепроницаемый корпус: A413 или низкого давления A356.
- Поверхность износа под поршнем или цилиндром: А390.
Литье под высоким давлением и материалы для литья под низким давлением
Один и тот же материал алюминиевого литья редко бывает оптимальным как для литья под высоким давлением, так и для литья под низким давлением. HPDC заполняет матрицу за миллисекунды при высоком давлении, что позволяет отливать стенки толщиной 1,5–3 мм, но при этом задерживает воздух. Таким образом, стандартные сплавы HPDC, такие как ADC12, обеспечивают удлинение только 1–4%, поскольку внутренняя пористость ограничивает пластичность. Отливка под низким давлением заполняется медленнее, затвердевание происходит из стояка, а отливка становится достаточно плотной, чтобы выдерживать термообработку Т6.
- HPDC подходит для сложных форм, тонких стенок и высокой производительности. ADC12, A380 и пластичные марки, полученные с помощью вакуума, являются стандартным диапазоном материалов.
- ЛПДК производит более плотные, свариваемые, термообрабатываемые детали с более высокой пластичностью. A356 и A357 являются типичными отправными точками.
- Гравитационное литье в постоянные формы находится между ними и подходит для простых форм, требующих свойств Т6.
Понимание того, как этот процесс меняет поведение материала, имеет важное значение. Производитель, использующий оба маршрута, например, завод с линиями HPDC и LPDC, может подобрать сплав для детали вместо того, чтобы принудительно обрабатывать деталь в одном процессе. Дополнительную информацию об основном процессе см. в этом техническом обзоре литье алюминия под давлением .
Поведение алюминиевого литейного материала при механической обработке и обработке поверхности
Литье не заканчивается на литейном заводе. Большинство отливок под давлением подвергаются механической обработке с ЧПУ и обработке поверхности, и материал определяет, насколько легко это сделать.
- Обрабатываемость: Сплавы Al-Si-Cu дают короткую стружку и превосходное качество поверхности при использовании стандартных твердосплавных инструментов. Сплавы с высокой пластичностью дают длинную, волокнистую стружку, и допуск на них труднее соблюдать. Заэвтектические сплавы быстро изнашивают инструменты, поэтому могут потребоваться вставки из поликристаллического алмаза.
- Анодирование: Для получения чистого и яркого анодированного покрытия избегайте высокого содержания меди и цинка. Сплавы Al-Mg дают самые чистые пленки.
- Теплопроводность: Для светодиодных радиаторов и охлаждающих пластин для электромобилей теплопроводность является ключевым фактором выбора. Чистый алюминий имеет плотность около 230 Вт/м·К; ADC12 составляет примерно 96 Вт/м·К; A356-T6 составляет около 151 Вт/м·К.
| Сплав | Состояние | Теплопроводность (Вт/м·К) |
|---|---|---|
| ADC12 | В исполнении | 96 |
| А380 | В исполнении | 96 |
| A356 | T6 | 151 |
| А357 | T6 | 152 |
Отраслевые приложения и примеры из реальной жизни
Поскольку сплав влияет на производительность, приложение определяет материал. В нашем собственном производстве одно и то же правило действует во всех отраслях, которые мы обслуживаем, от деталей автомобильных двигателей до сельскохозяйственных коробок передач.
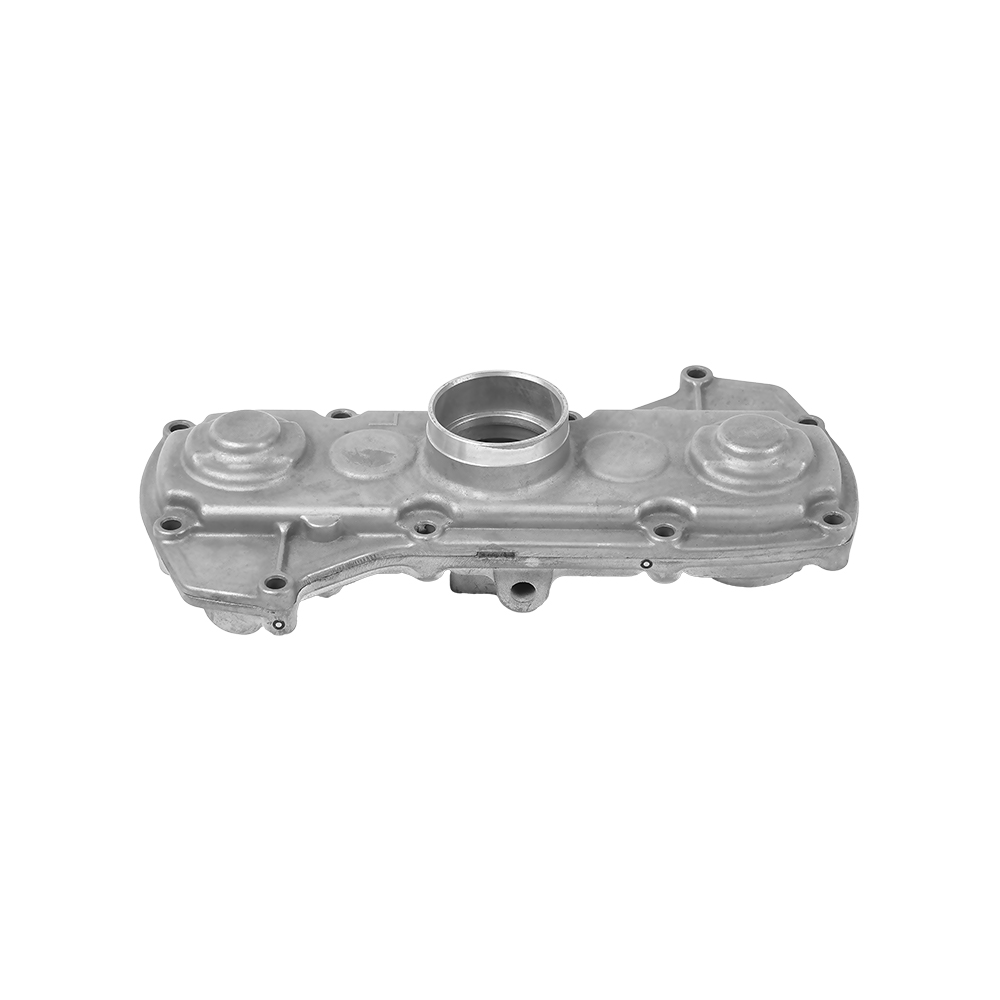
- Компоненты автомобильного двигателя: крышки головки блока цилиндров, корпуса масляных насосов, корпуса водяных насосов, кронштейны подшипников. Большинство из них изготовлено из ADC12 или A380 из соображений стоимости, обрабатываемости и герметичности.
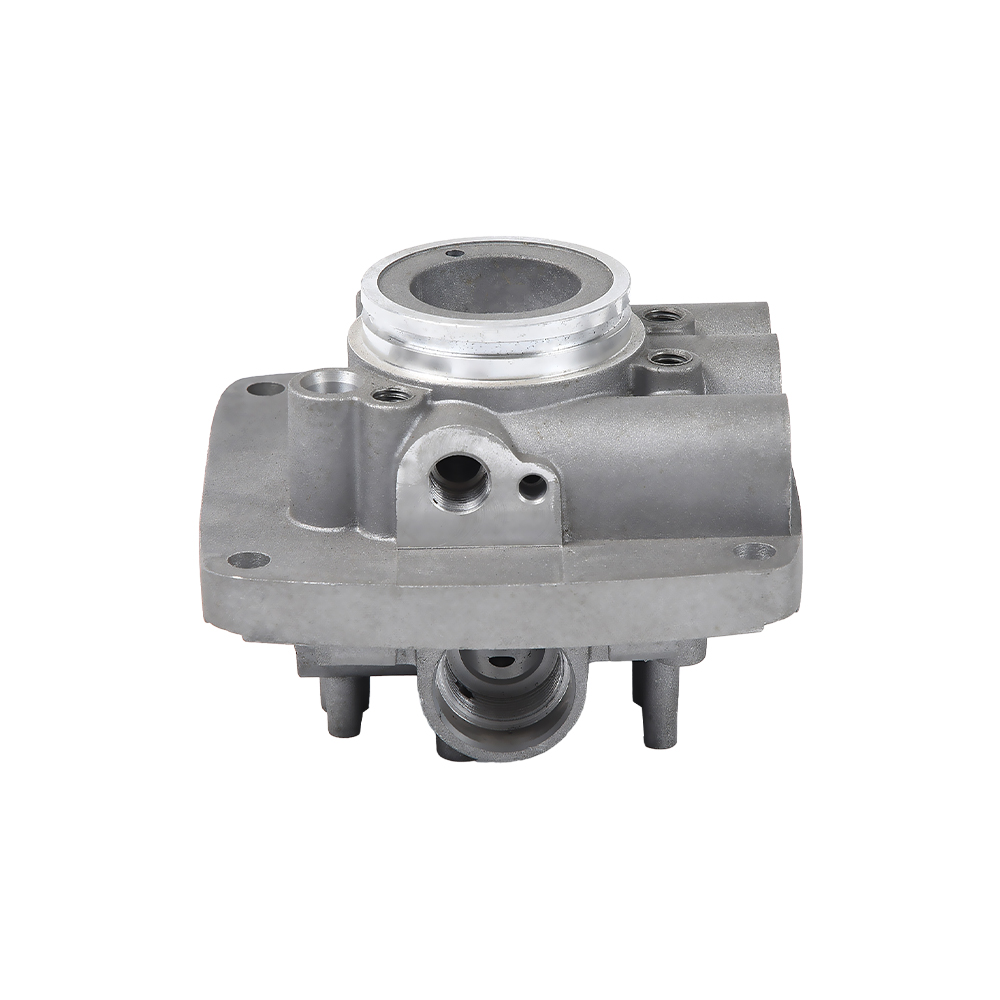
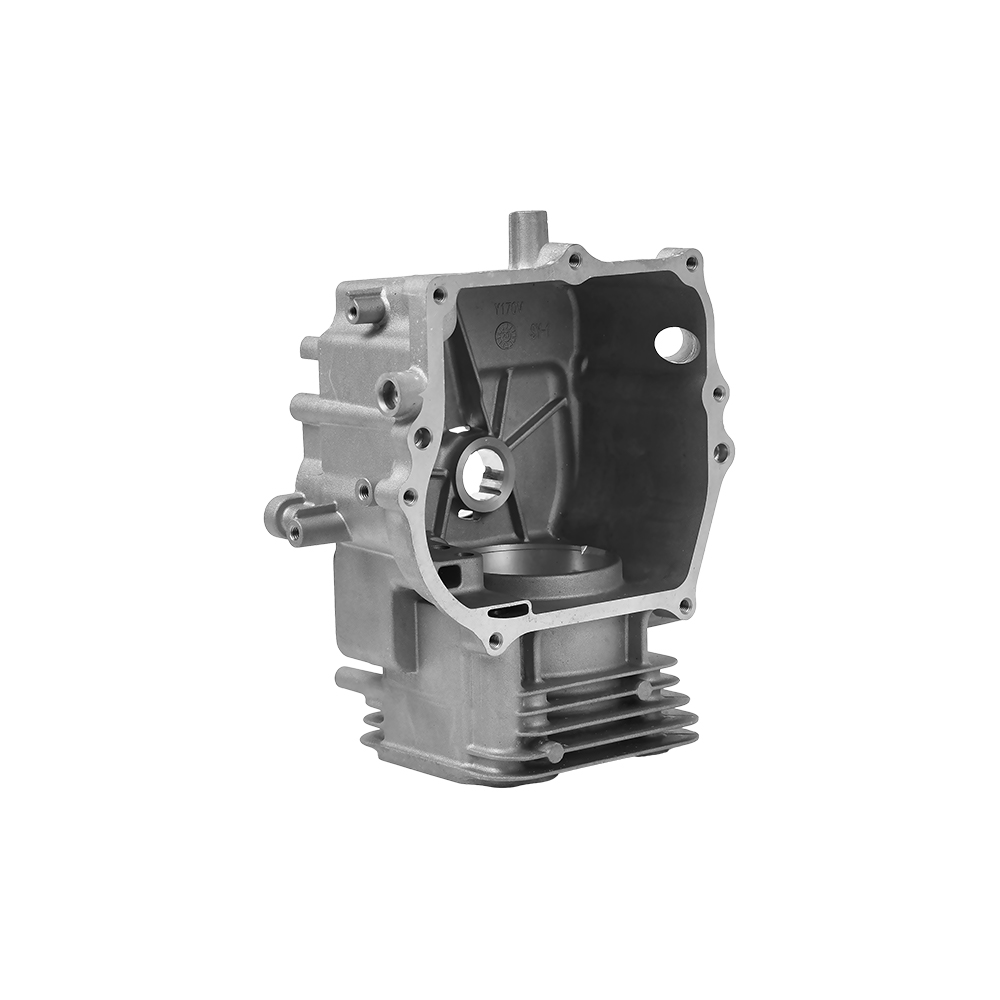
 Алюминиевые детали цилиндра двигателя автомобиля для высокой эффективности Эти детали цилиндров двигателя, изготовленные из литого под давлением алюминия, обеспечивают прочность и рассеивание тепла для автомобильной техники. Соедините их с описанным выше принципом выбора материала, чтобы оценить собственный вариант использования. Посмотреть продукт →
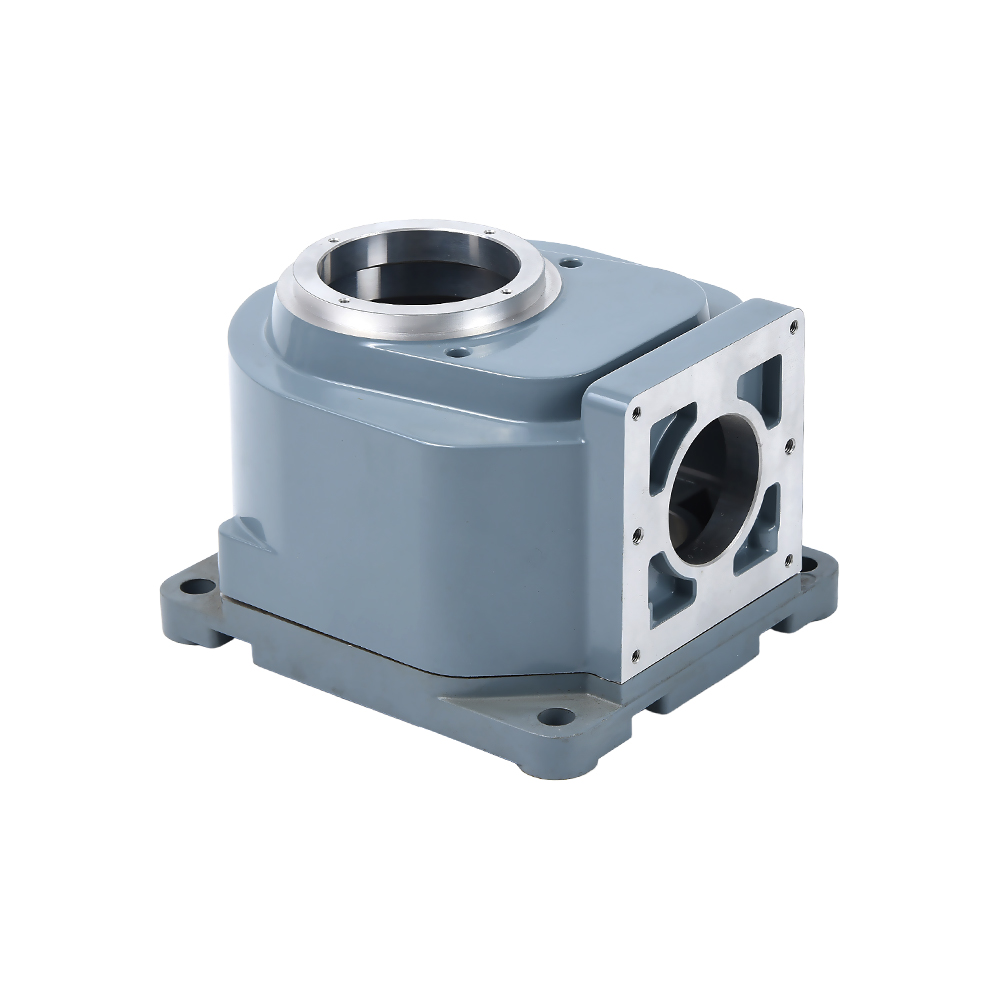
- Картеры коробки передач и коробки передач: им необходима жесткость, стабильность размеров и маслонепроницаемость. В зависимости от нагрузки используются оба типа ADC12 с контролируемой пористостью или A356 при литье под низким давлением.
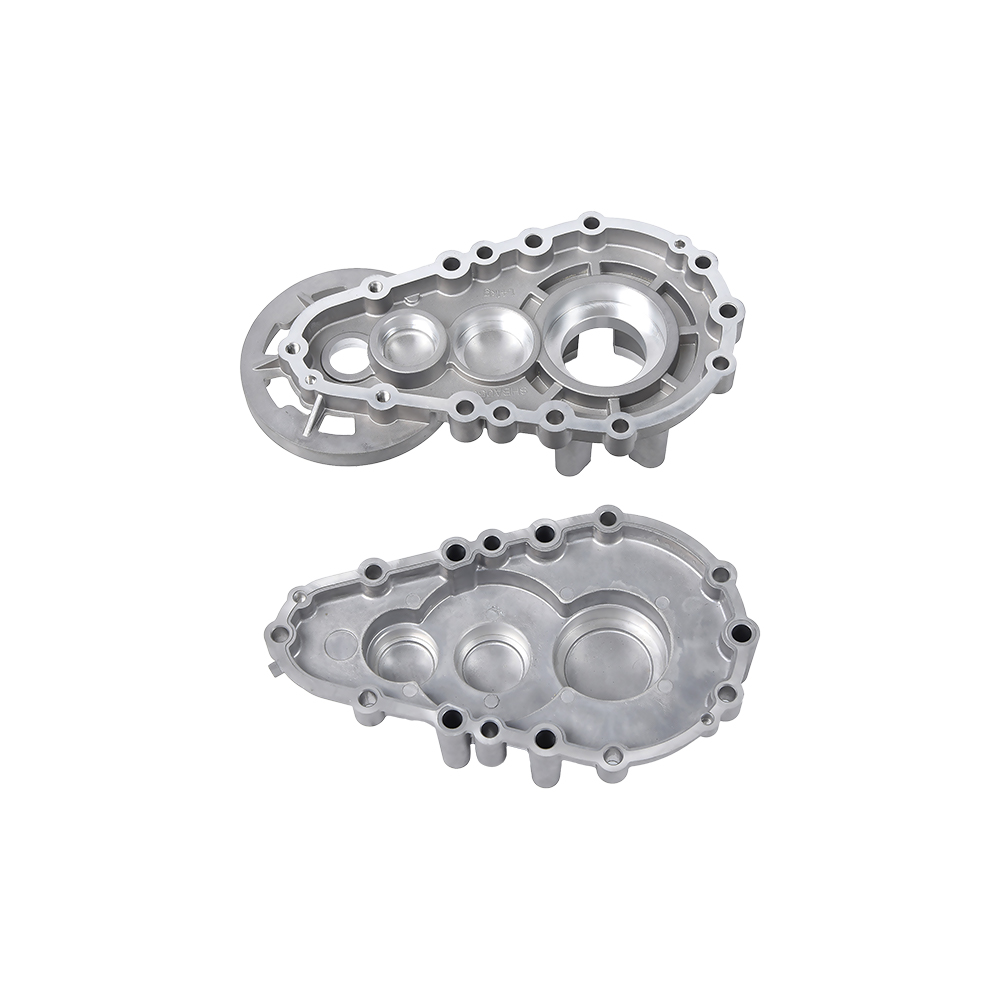
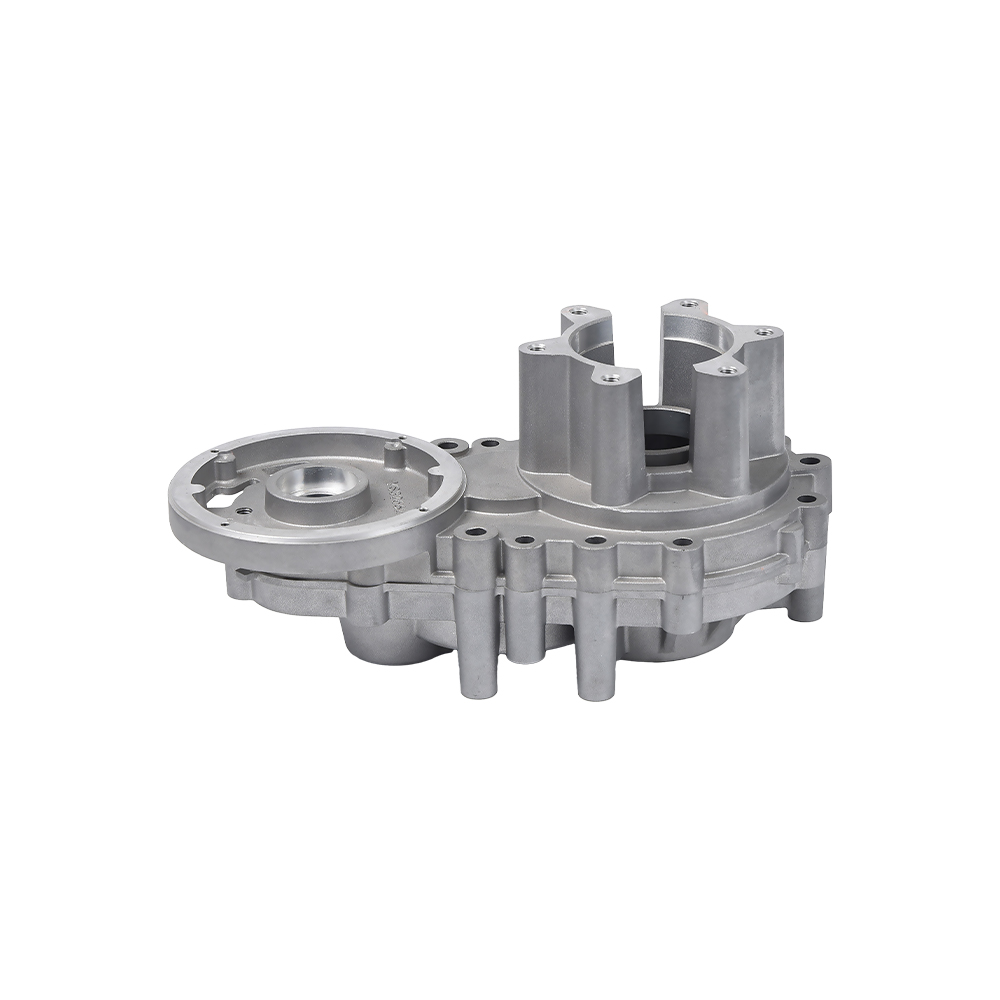
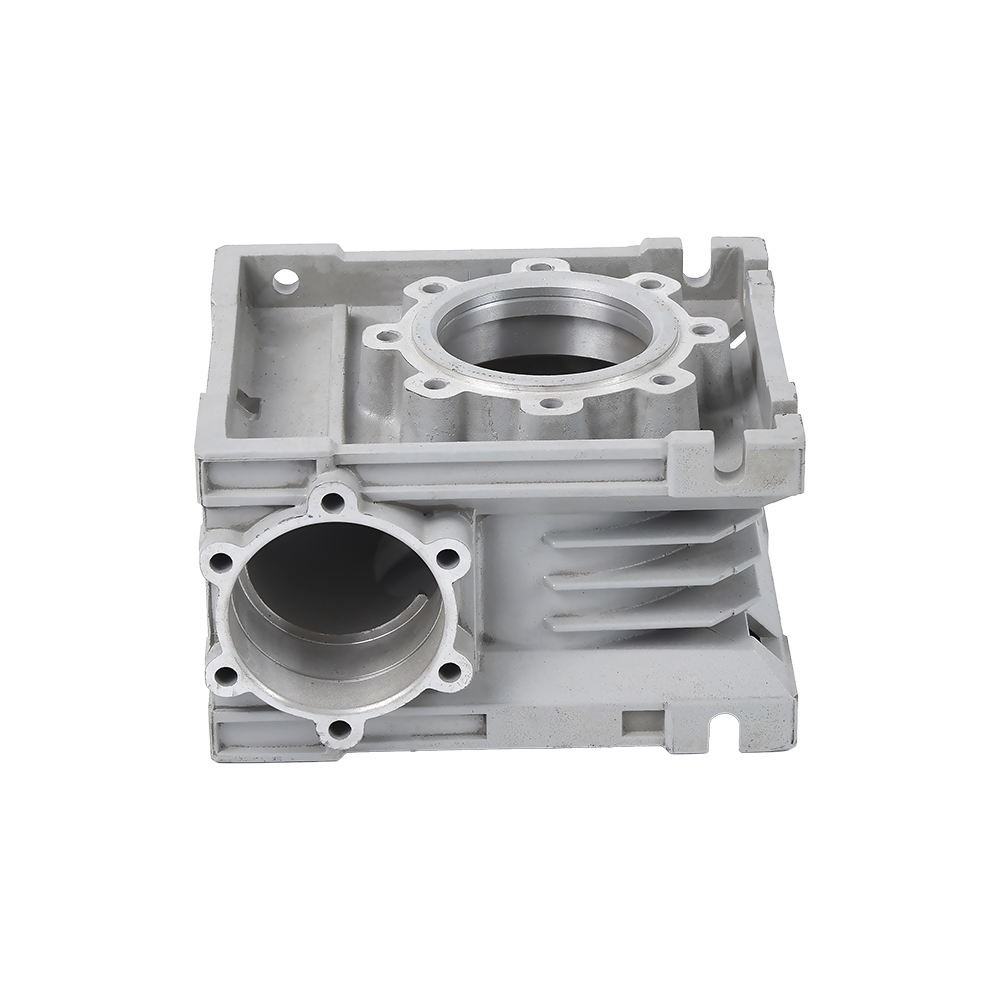
 Алюминиевый корпус коробки передач для литья под давлением для долговечности Корпус коробки передач изготовлен из литого под давлением алюминия, что позволяет снизить вес и одновременно сохранить структурную целостность. Идеально подходит для тех, кто сравнивает маршруты заброса, как указано в следующем техническом примечании. Посмотреть продукт →
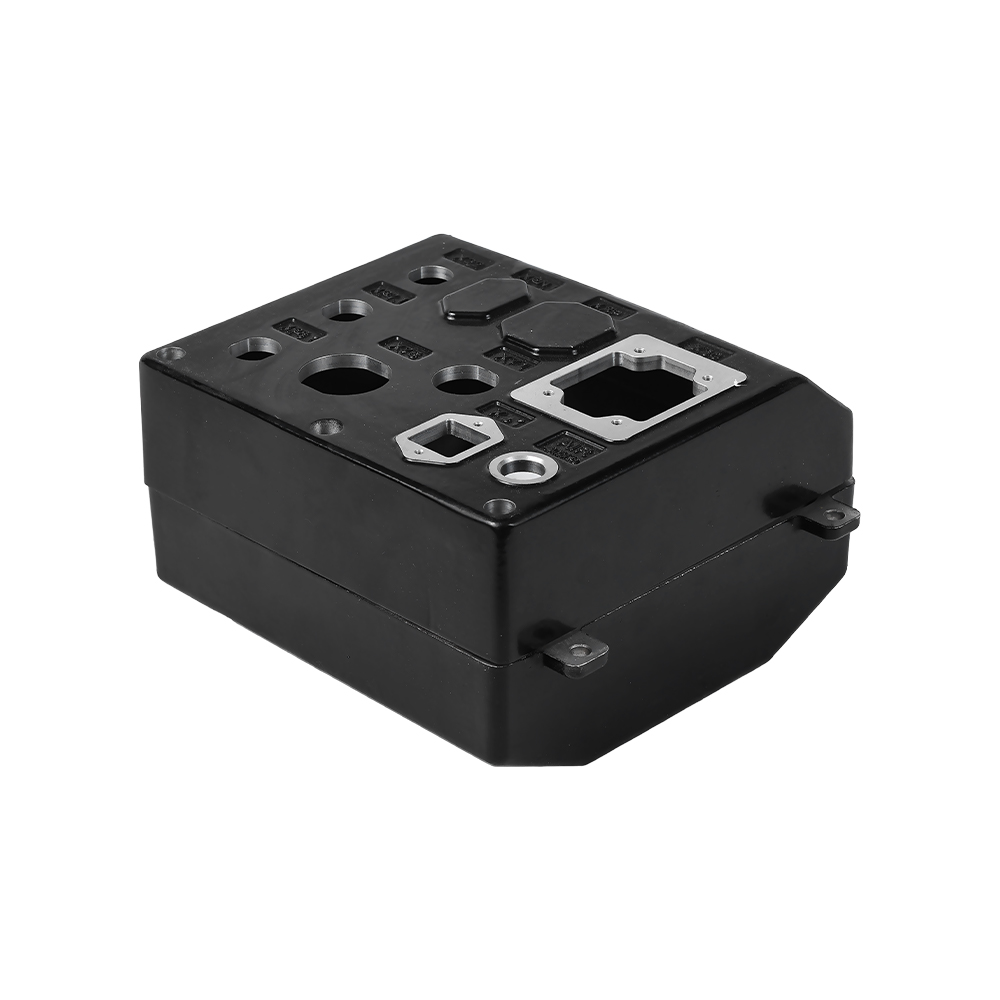
- Гидравлические клапаны и пневматические компоненты: Герметичность под давлением и хорошая механическая обработка являются приоритетами. Распространены сплавы Al-Si-Cu с высоким содержанием кремния, а для более плотных корпусов клапанов используется A356 низкого давления.
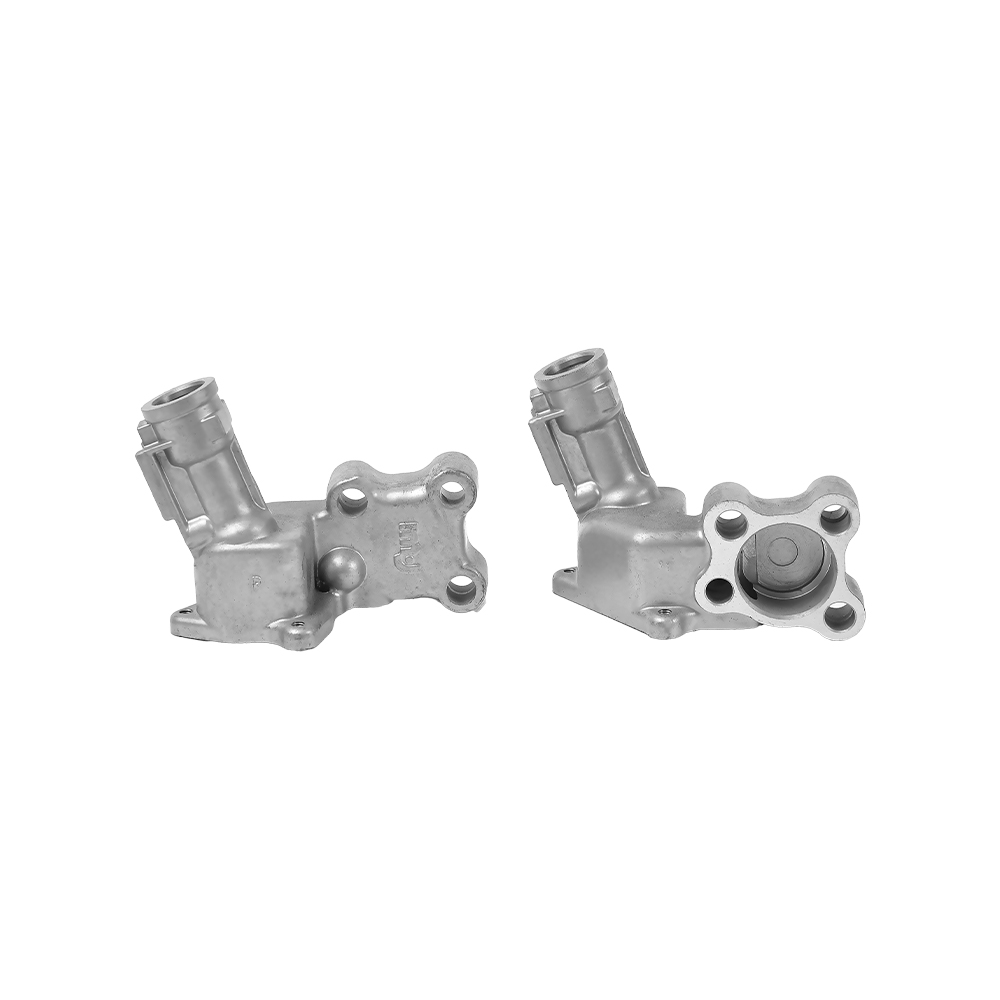
 Гидравлический клапан для литья под давлением алюминия для точности Прецизионный гидравлический клапан, изготовленный методом литья под давлением алюминия, обеспечивает надежный контроль жидкости. В соседних абзацах подчеркивается эффективность сплава, что делает этот пример подходящим для вашей оценки. Посмотреть продукт →
- Картеры и коробки передач мотоциклов: тонкие стены в сочетании с вибрационными нагрузками; Типично ADC12 или A383.
- Сельскохозяйственные редукторы: Редукторы микрокультиваторов и детали рисопосадочной машины подвергаются ударам и загрязнению; Пластичность и коррозионная стойкость имеют значение.
- Подложки для отвода тепла от новых энергетических транспортных средств: контролируемый уровень меди и железа способствует проводимости и плоскостности.
- Умный дом и медицинские аксессуары: качество поверхности и повторяемость размеров определяют выбор сплава.
Для покупателей, решающих, подходит ли этот маршрут, Преимущества литья алюминия под давлением изложены в отдельной технической записке.
Стандарты и эквиваленты спецификаций
На чертеже отливки один сплав часто обозначается номером JIS, а другой — обозначением ASTM или EN AC. Возможность перекрестных ссылок позволяет избежать дорогостоящих ошибок при закупках. В таблице ниже приведены близкие функциональные эквиваленты обычных марок.
| Общее имя | JIS | ASTM | EN AC | Типичный процесс |
|---|---|---|---|---|
| ADC12 | АЦП12 (JIS H5302) | А383 аналогичный | АС-44300 (АлСи9Ку3Фе) | HPDC |
| А380 | — | 380,0 (АСТМ Б85) | АС-46500 (АлСи9Ку3Фе) | HPDC |
| A356 | — | 356,0 (АСТМ Б26) | АС-42100 (АлСи7Мг0,3) | ЛПДК / Гравитация |
| А357 | — | 357,0 (АСТМ Б26) | АС-42200 | ЛПДК / Гравитация |
| А413 | Аналогичный поток ADC12 | 413,0 (АСТМ Б85) | АС-44200 (АлСи12) | HPDC |
Распространенные дефекты литья, связанные с выбором материала
Выбор материала определяет, сколько из этих дефектов проявится в отливке. Вот почему проверка материала должна проводиться до того, как инструмент будет нарезан, а не после того, как будет возвращен первый образец.
- Газовая пористость: вызвано растворенным водородом и захваченным воздухом. Сплавы с более высоким содержанием кремния уменьшают усадочную пористость, но газовая пористость сохраняется; Вакуумный помощник или более медленная скорость наполнения — вот решение проблемы.
- Усадочная пористость: появляется в последних разделах, чтобы затвердеть. Медьсодержащие сплавы имеют более длительный интервал замерзания, что затрудняет поддержание усадки. А356 с правильной конструкцией подачи более щадящий.
- Пайка штампом: отливка прилипает к поверхности матрицы. Железо с содержанием выше 0,8% намеренно сохраняется в сплавах для литья под давлением, чтобы уменьшить эту проблему, хотя избыток железа создает хрупкие фазы.
- Холодное закрытие: плохая текучесть материала и оксидные пленки. Сплавы с высоким содержанием кремния снижают риск, поскольку они дольше остаются жидкими; более высокая температура матрицы также помогает.
- Оксидные включения: более распространен в сплавах Al-Mg, где магний легко окисляется при температуре плавления. Крайне важны осторожное обращение с расплавом и фильтрация.
Вопросы стоимости и закупок алюминиевого литейного материала
Цена сплава составляет лишь часть реальной стоимости. Механическая обработка, брак, выход продукции и доработка обычно имеют большее значение в производственной программе.
- Цена сплава: ADC12 — самый дешевый вариант. A356 стоит дороже, а A390 или специальные пластичные марки HPDC стоят значительно дороже.
- Вторичная обработка: медьсодержащие сплавы подвергаются механической обработке на короткую стружку, что сокращает время цикла и износ инструмента. Заэвтектические сплавы требуют инструментов премиум-класса.
- Контроль лома: собственные доходы от литья под давлением должны переплавляться в контролируемых пропорциях; слишком много переработанного лома повышает содержание железа.
- Интеграция поставщиков: Производитель, имеющий собственные формы, литье под давлением и станки с ЧПУ, может быстрее решить проблемы, связанные с материалом. Если на одном и том же заводе выполняется литье как под высоким, так и под низким давлением, материал можно подобрать для детали, а не заставлять деталь выполнять один процесс.
- Консистенция: для деталей большого объема убедитесь, что поставщик поддерживает диапазон состава и регулярно контролирует механические свойства.
Часто задаваемые вопросы об алюминиевом литейном материале
Какой материал для литья алюминия наиболее распространен?
ADC12 в системе JIS и A380 в системе ASTM являются наиболее распространенными материалами для литья под высоким давлением. Оба относятся к семейству Al-Si-Cu и охватывают широкий спектр корпусов, кронштейнов и структурных крышек.
В чем разница между ADC12 и A356?
ADC12 оптимизирован для литья под высоким давлением: он заполняет тонкие стенки, устойчив к пайке под давлением и хорошо обрабатывается, но имеет ограниченную пластичность. A356 — это сплав Al-Si-Mg, который можно подвергнуть термообработке до температуры T6, что обеспечивает гораздо большее удлинение и лучшую свариваемость.
Можно ли подвергать алюминиевые отливки термообработке?
Стандартные отливки под высоким давлением содержат захваченный газ, поэтому термообработка Т6 может вызвать вздутие и деформацию поверхности. Если требуется термообработка, выберите литье под низким давлением из стали A356 или используйте вакуумную HPDC со специальным пластичным сплавом.
Какой материал алюминиевого литья лучше всего подходит для тонких стенок?
Сплавы с содержанием кремния около 12%, такие как A413 или ADC12, обладают лучшей текучестью. Толщина стенки менее 1,5 мм по-прежнему требует тщательного контроля процесса, включая температуру матрицы, скорость впрыска и вентиляцию.
Почему медь добавляют в алюминиевые литейные сплавы?
Медь увеличивает прочность отливки и улучшает обрабатываемость, но снижает коррозионную стойкость. Медьсодержащие сплавы не следует выбирать для морской или сильно химической среды, если они не защищены покрытием.
Какой сплав дает лучшую анодированную поверхность?
Сплавы Al-Mg, такие как A514, анодируются, образуя яркую и прозрачную поверхность. ADC12 с высоким содержанием меди анодирует темнее и менее консистенционно. Если декоративное анодирование является частью спецификации, проверьте сплав перед началом оснастки.
Правильный материал для алюминиевого литья — это не тот материал, который имеет наибольшее число в таблице данных. Это тот, который соответствует процессу и условиям эксплуатации. Начните с толщины стенки и объема производства, затем установите механические требования и, наконец, сравните сплавы с общей стоимостью. Если у вас есть чертеж и вам нужна прямая рекомендация, самый быстрый способ — обсудить его с производителем отливок, который эксплуатирует линии как высокого, так и низкого давления.